
Основы теории надежности
Контакты:
-
СГ
Сергей ГусевПреподаватель
-
МК
Мартик КарапетянПреподаватель
-
СТ
Серик ТойгамбаевПреподаватель
23.03.03 Эксплуатация транспортно-технологических машин и комплексов
Направленность: Автомобильный сервис.
“Основы теории надежности”
Тема 1. Введение в курс дисциплины. Основные понятия
и определения теории надёжности и ремонта машин.
Структура надёжности.
Целью изучения курса является формирование у студентов базовых знаний в области понятии и определении работоспособности машин и оборудования природообустройства и защиты окружающей среды, подготовка выпускников к решению профессиональных задач, связанных с разработкой и созданием машин, работающих в условиях сельскохозяйственного производства, удовлетворяющим требованиям долговечности, износостойкости и безопасности эксплуатации, формирование у студентов современного научного мировоззрения, развитие творческого естественно-научного мышления, ознакомление с методологией научных исследований.
Задачей изучения курса является изучение понятии и определении работоспособности машин и оборудования природообустройства и защиты окружающей среды, а также структуры надежности, для решения конкретных конструкторских, технологических и эксплуатационных задач, связанных с надежностью технологических систем и ремонтом машин. В результате изучения дисциплины студент должен овладеть методами прогнозирования остаточного ресурса машин, а также использование целенаправленного выбора материалов необходимых для понятии и определении работоспособности машин и оборудования природообустройства и защиты окружающей среды.
1. Основные о понятия надёжности изделия и работоспособности машин и оборудования. Составляющие надежности и работоспособности машин
и оборудования.
Термины и определения, используемые в теории надёжности и работоспособности машин и оборудования, регламентированы ГОСТ Р 53480-2009 «Надёжность в технике. Термины и определения». Термины, устанавливаемые настоящим стандартом, рекомендуются для применения во всех видах документации и литературы в области надежности в технике, входящих в сферу работ по стандартизации и (или) использующих результаты этих работ. Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта МЭК 60050 (191):1990-12 "Надежность и качество услуг" (IEC 60050 (191):1990-12 "DeRendability and quality of service", NEQ).
Теория надежности опирается на совокупность различных понятий, определений, терминов и показателей, которые строго регламентируются в государственных стандартах (ГОСТ). Все термины и определения даются применительно к техническим объектам целевого назначения, рассматриваемым в периоды проектирования, производства, эксплуатации и
испытании на надежность.
В теории надежности используют понятия объект, элемент, система.
Объект - техническое изделие определенного целевого назначения, рассматриваемое в периоды проектирования, производства, испытаний и эксплуатации.
Объектами могут быть различные системы и их элементы, в частности сооружения, установки, технические изделия, устройства, машины, аппараты, средства измерений и контроля и их части, агрегаты и отдельные детали. Например, автомобиль, двигатель автомобиля, электрический стартер, сцепление, коробка передач, свеча зажигания, гидроусилитель рулевого управления, аварийный выключатель подачи топлива, система бортовой самодиагностики, система активной защиты водителя и пассажиров.
Элемент системы - объект, представляющий отдельную часть системы. Само понятие элемента условно и относительно, так как любой элемент, в свою очередь, всегда можно рассматривать как совокупность других элементов.
Понятия система и элемент выражены друг через друга, поскольку одно из них следовало бы принять в качестве исходного, постулировать. Понятия эти относительны: объект, считавшийся системой в одном исследовании, может рассматриваться как элемент, если изучается объект большего масштаба.
Кроме того, само деление системы на элементы зависит от характера рассмотрения (функциональные, конструктивные, схемные или оперативные элементы), от требуемой точности проводимого исследования, от уровня наших представлений, от объекта в целом.
Человек-оператор также представляет собой одно из звеньев системы человек-машина.
Система - объект, представляющий собой совокупность элементов, связанных между собой определенными отношениями взаимодействующих таким образом, чтобы обеспечить выполнение системой некоторой достаточно сложной функции.
Признаком системности является структурированность системы, взаимосвязанность составляющих ее частей, подчиненность организации всей системы определенной цели. Системы функционируют в пространстве и времени.
В теории надежности рассматриваются следующие обобщенные объекты:
изделие -любая функциональная единица, которую можно рассматривать в отдельности. Примерами изделий могут быть система, подсистема, оборудование, устройство, аппаратура, узел, деталь, элемент. Изделие может состоять из технических средств, программного обеспечения или их сочетания и может также в частных случаях включать людей. Группу изделий можно рассматривать как самостоятельное изделие.
элемент - простейшая при данном рассмотрении составная часть изделия, в задачах надежности может состоять из многих деталей;
система - совокупность совместно действующих элементов, предназначенная для самостоятельного выполнения заданных функций.
Понятия «элемент» и «система» трансформируются в зависимости от поставленной задачи. Машина, например, при установлении ее собственной надежности рассматривается как система, состоящая из отдельных элементов — механизмов, деталей и т.д., а при изучении автоматической линии — как элемент.
В технике наиболее часто встречается понятие «техническая система», а в условиях производства - «технологнческая система».
Есть несколько определений «техническая система» (ТС). Это:
- искусственно созданные объекты, предназначенные для удовлетворения определенной потребности, которым присущи возможность выполнения не менее одной функции, многоэлементность, иерархичность строения, множественность связей между элементами, многократность изменения состояний и многообразие потребительских качеств.
- искусственно созданная система, предназначенная для удовлетворения определенных потребностей и состоящая из технических компонентов. В компоненты социотехнических систем (организационно-технических) наряду с техническими компонентами включают человека или коллективы людей, например цех, отдел, фирма.
- совокупность взаимосвязанных материальных частей (элементов), предназначенная для повышения эффективности деятельности человека (общества) и обладающая хотя бы одним свойством, которым не обладает ни одна из составляющих её частей.
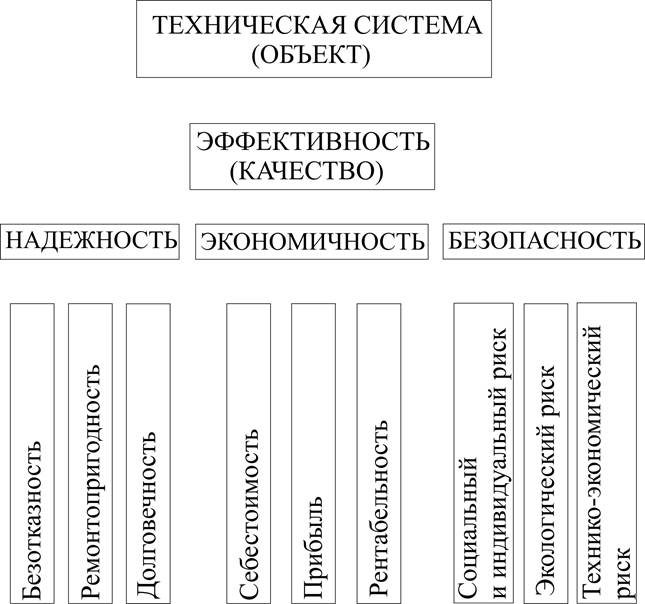
Рис.1. Основные свойства технических систем
Технологическая система - совокупность функционально взаимосвязанных средств технологического оснащения, предметов производства и исполнителей для выполнения в регламентированных условиях производства заданных технологических процессов или операций.
К предметам производства относятся: материал, заготовка, полуфабрикат и изделие, находящиеся в соответствии с выполняемым технологическим процессом в стадии хранения, транспортирования, формообразования, обработки, сборки, ремонта, контроля и испытаний.
Различают изделия восстанавливаемые, которые при данных условиях после отказа могут быть возвращены в состояние, в котором они способны выполнить требуемую функцию (т.е. могут быть восстановлены потребителем, например, станок, автомобиль, радиоприемник) и невосстанавливаемые, которые при данных условиях после отказа не могут быть возвращены в состояние, в котором они способны выполнить требуемую функцию (т.е. не могут быть восстановлены потребителем и подлежат замене, например, электрические и электронные лампы, подшипники качения и т.д.). Необходимо учитывать, что понятие «данные условия» могут включать в себя климатические, технические или экономические обстоятельства. С другой стороны изделие, которое является восстанавливаемым при одних данных условиях, может быть невосствнавливаемым при других условиях.
При анализе надежности, особенно при выборе показателей надежности изделия, существенное значение имеет решение, которое должно быть принято в случае отказа изделия. Если в рассматриваемой ситуации восстановление работоспособности данного изделия при его отказе по каким-либо причинам признается нецелесообразным или неосуществимым (например, из-за невозможности прерывания выполняемой функции), то такое изделие в данной ситуации является невосстанавливаемым. Таким образом, одно и то же изделие в зависимости от особенностей или этапов эксплуатации может считаться восстанавливаемым или невосстанавливаемым. Например, аппаратура метеоспутника на этапе хранения относится к восстанавливаемой, а во время полета в космосе - невосстанавливаемой. Более того, даже одно и то же изделие можно отнести к тому или иному типу в зависимости от назначения: ЭВМ, используемая для неоперативных вычислений, является объектом восстанавливаемым, так как в случае отказа любая операция может быть повторена, а та же ЭВМ, управляющая сложным технологическим процессом в химии, является объектом невосстанавливаемым, так как отказ или сбой приводит к непоправимым последствиям.
В реальных условиях на этапах жизненного цикла изделий возникает невыполнение требований, связанных с предполагаемым или установленным использованием. Стандарт определяет это термином дефект. Однако этот термин следует использовать чрезвычайно осторожно. Известно, что имеется еще один термин, определяющий качество изделий – это «несоответствие». Различие между этими понятиями является важным, так как имеется подтекст юридического характера, особенно связанный с вопросами ответственности за качество продукции.
Использоваине того или иного термина потребителем может зависеть от характера информации, такой как инструкции по использованию и техническому обслуживанию, предоставляемые поставщиком.
Необратимые изменения, ухудшающие способность изделия выполнять требуемую функцию, развивающиеся с течением времени, определены термином деградация. Они могут наступить при применении или хранении изделия и быть вызваны внутренними процессами и (или) воздействием окружающей среды.
Под надежностью машины или системы понимают ее способность безотказно работать с неизменными техническими характеристиками в течение заданного промежутка времени и при определенных условиях применения. В соответствии с ГОСТ Р 53480-2009
Надежность - это свойство готовности и влияющие на него свойства безотказности и ремонтопригодности, и поддержка технического обслуживания (второй термин используют только для общего неколичественного описания надежности).
Следовательно, надежность машинной системы характеризуется вероятностью безотказной работы в течение заданного промежутка времени.
Надёжность изделия (объекта) характеризуется следующими основными состояниями и событиями.
Состояние изделия
Неисправность - состояние изделия, характеризующееся неспособностью выполнить требуемую функцию, исключая такую неспособность во время профилактического технического обслуживания или других запланированных действий или из-за нехватки внешних ресурсов. Часто используют еще одно определение «неисправности» - это состояние объекта, при котором он не соответствует хотя бы одному из требований, установленных НТД.
Работоспособное состояние - состояние изделия, при котором оно способно выполнить требуемую функцию при условии, что предоставлены необходимые внешние ресурсы.
Неработоспособное состояние - состояние изделия, при котором оно не способно выполнить требуемую функцию по любой причине.
Изделие в одно и то же время может иаходиться в работоспособном состоянии для некоторых функций и в неработоспособном состоянии для других функций. Изделие, находящееся в работоспособном состоянии, обеспечивает в определенных условиях максимальную эффективность его применения.
Интервал времени, в течение которого изделие находится в работоспособном состоянии носит название продолжительность работоспособного состояния.
Неработоспособное состояние изделия в общем случае может быть по внутренней или внешней причинам.
Неработоспособное состояние по внутренней причине -это такое состояние изделия, при котором оно неспособно выполнить требуемую функцию из-за внутренней неисправности или профилактического технического обслуживания.
Неработоспособное состояние по внешней причине -это такое состояние изделия, при котором оно неспособно выполнить требуемую функцию из-за отсутствия или нехватки внешних ресурсов.
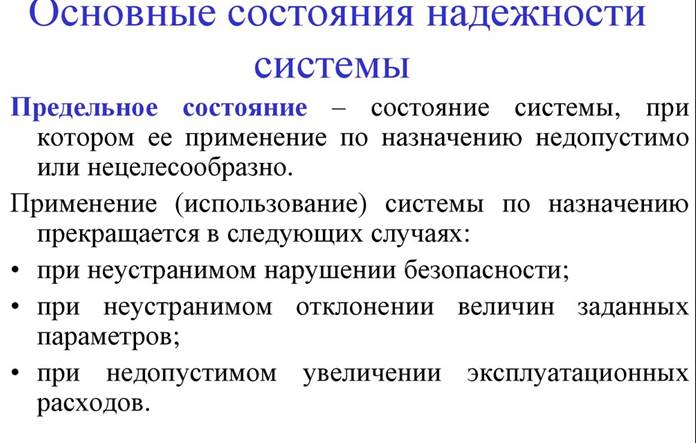
Предельное состояние - состояние изделия, при котором его дальнейшая эксплуатация недопустима или нецелесообразна по причинам опасности, экономическим или экологическим. Признаком придельного состояния, по которому принимают решение о его наступлении, является критерий предельного состояния. Состояние изделия, которое может привести к тяжелым последствиям (травмирование людей, значительный материальный ущерб, неприемлимые экологические последствия) именуется критическим состоянием.
Признаки (критерии) предельного состояния устанавливаются нормативно-технической документацией (НТД) на конкретное изделие.
Невосстанавливаемое изделие достигает предельного состояния при возникновении отказа или при достижении заранее установленного предельно допустимого значения срока службы или суммарной наработки, устанавливаемых из соображений безопасности эксплуатации в связи с необратимым снижением эффективности использования ниже допустимой или в связи с увеличением интенсивности отказов, закономерным для изделий данного типа после установленного периода эксплуатации.
Для восстанавливаемых изделий переход в предельное состояние определяется наступлением момента, когда дальнейшая эксплуатация невозможна или нецелесообразна вследствие следующих причин:
- становится невозможным поддержание его безопасности, безотказности или эффективности на минимально допустимом уровне;
- в результате изнашивания и (или) старения изделие пришло в такое состояние, при котором ремонт требует недопустимо больших затрат или не обеспечивает необходимой степени восстановления исправности или ресурса.
Для некоторых восстанавливаемых изделий предельным состоянием считается такое, когда необходимое восстановление исправности может быть осуществлено только с помощью капитального ремонта.
Переход изделия в различные состояния
Отказ - потеря способности изделия выполнить требуемую функцию. Отказ является событием, которое приводит к состоянию неисправности.
Ошибка - несоответствие между вычисленным, наблюдаемым или измеренным значением или состоянием и истинным, заданным или теоретически правильным значением или состоянием.
Критерий отказа - заранее оговоренные признаки нарушения работоспособного состояния, по которым принимают решение о факте наступления отказа. Признаки (критерии) отказов устанавливаются НТД на данное изделие.
Различают:
- полный и частичный отказ. Полный - это отказ, характеризующийся потерей способности изделия выполнять все требуемые функции. Частичный - это отказ, характеризующийся потерей способности изделия выполнять некоторые, не все требуемые функции. Частичной отказ является событием, которое приводит к состоянию частичной неисправности.
- независимый и зависимый отказ.
Независимый – это отказ, не вызванный прямо или косвенно другим отказом или неисправностью.
Зависимый - это отказ, вызванный другим отказом или неисправностью.
- систематический отказ - отказ, однозначно вызванный определенной причиной, которая может быть устранена только модификацией проекта или производствеиного процесса, правил эксплуатации и документации. Систематический отказ может быть воспроизведен путем преднамеренного создания тех же самых условий, например, с целью определения причины отказа. Систематические отказы является результатом систематической неисправности.
- критический отказ - отказ, который может привести к тяжелым последствиям: травмированию людей, значительному материальному ущербу или неприемлемым экологическим последствиям.
Повреждение - приемлемая для пользователя неполная способность изделия выполнить требуемую функцию.
Временные характеристики изделия
Важным понятием в теории надежности является.
Наработка - это интервал времени, в течение которого изделие находится в состоянии функционирования. Наработка может быть непрерывной величиной (продолжительность работы в часах, километрах пробега и т. п.) и дискретной величиной (число циклов, срабатываний, запусков и т.п.).
Изделие может работать непрерывно или с перерывами. Во втором случае учитывается суммарная наработка. В процессе эксплуатации различают суточную, месячную наработку, наработку до первого отказа, наработку между отказами, заданную наработку и т. д.
Если изделие эксплуатируется в различных режимах нагрузки, то, например, наработка в облегченном режиме может быть выделена и должна учитываться отдельно от наработки при номинальной нагрузке.
В условиях эксплуатации изделий при оценке надежности определяют:
- наработку до отказа - наработка, накопленная от первого использования изделия или от его восстановления до отказа;
- наработку до первого отказа - наработка, накопленная от первого использования изделия до его отказа. Наработка до первого отказа является частным случаем наработки до отказа;
- наработку между отказами - суммарная наработка восстанавливаемого изделия между двумя последовательными отказами.
Время до восстановления: Интервал времени от момента отказа изделия да момента его восстановления. Когда момент отказа не определен, то предполагают, что интервал времени начинается после обнаружения отказа.
Ресурс – суммарная наработка изделия в течение срока службы.
В технической литературе распространен термин
Технический ресурс - наработка объекта от начала его эксплуатации до достижения предельного состояния. Обычно указывается, какой именно технический ресурс имеется в виду: до среднего, капитального, от капитального до ближайшего среднего и т. п.
Если конкретного указания не содержится, то имеется в виду ресурс от начала эксплуатации до достижения предельного состояния после всех (средних и капитальных) ремонтов, т.е. до списания по техническому состоянию.
Остаточный ресурс - ресурс, исчисляемый от значения наработки в текущий момент времени.
Срок службы - продолжительность эксплуатации изделия или ее возобновления после капитального ремонта до наступления предельного состояния.
Здесь под эксплуатацией изделия понимается стадия его существования в распоряжении потребителя при условии применения изделия по назначению, что может чередоваться с хранением, транспортированием, техническим обслуживанием и ремонтом, если это осуществляется потребителем.
Остаточный срок службы - срок службы, исчисляемый от текущего момента времени.
Средний срок службы - математическое ожидание срока службы.
Срок сохраняемости - календарная продолжительность хранения изделия, в течение и после которой изделие способно выполнять требуемую функцию.
Средний срок сохраняемости - математическое ожидание срока сохраняемости.
Время между отказами - интервал времени между двумя последовательными отказами восстанавливаемого изделия. Время между отказами включает продолжительность работоспособного состояния изделия и продолжительность неработоспособного состояния изделия.
Качество – степень соответствия изделия своему назначению, т.е. соответствие выходных параметров изготовленного изделия их номинальным значениям указанных в чертежах, схемах, технических условиях и др. документации.
Это соответствие можно рассматривать в отношении размеров формы отдельных деталей упругих, электрических, магнитных и других свойств, а также качества и соединения поверхности.
Причиной несоответствия являются неизбежные отклонения реального технологического процесса от расчётного (идеального). Такие отклонения называют первичными погрешностями.
По характеру изменения в процессе производства погрешности разделяются на систематические постоянные, систематические переменные и случайные.
Систематические погрешности возникают от действия факторов, принимающих вполне определённые значения, например, неточность инструмента.
Постоянная систематическая погрешность при стабильных условиях принимают одно и то же значения по модулю и знаку, а переменная систематическая погрешность – закономерно изменяющееся значение. Случайные погрешности возникают от действия большого числа факторов, имеющих вероятностный характер. При одних и тех же условиях они принимают различные значения по модулю и знаку. Например, неточность установки инструмента, колебания припуска, неравномерность твёрдости материала и т.п.
Методы исследования погрешностей:
1) Расчётный метод основан на использовании математической зависимости между величиной погрешности и причиной, вызвавшей её.
2) Статический метод основан на положениях теории вероятности и математической статистики.
Показатели качества: - показатели назначения
- показатели надёжности
- эргономические показатели, экономичности
- эстетические показатели
- показатели технологичности
- показатели стандартизации и унификации
- патентно-правовые показатели
- экологические показатели
- показатели безопасности
2. Надежность машин и оборудования.
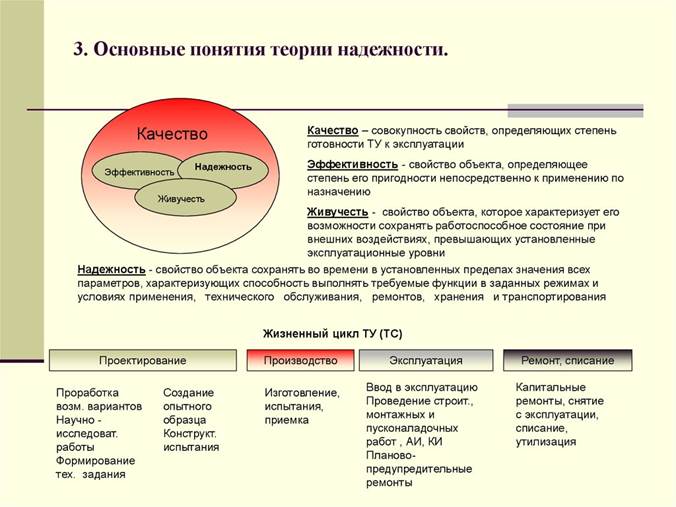
Надёжность – свойство объекта сохранять во времени в установленных пределах значения всех параметров, характеризующих способность выполнять требуемые функции в заданных режимах.
Надежность изделия – это комплексное свойство, которое в зависимости от назначения и условий эксплуатации может включать: безотказность, долговечность, ремонтопригодность, сохраняемость, устойчивость работы, режимную управляемость, живучесть и т.п. Однако чаще всего при оценке качества технических изделий определяют значения таких показателей свойств, как безотказность, долговечность, ремонтопригодность, сохраняемость.
Характеристики надёжности:
- безотказность – свойство объекта непрерывно сохранять работоспособное состояние в течение некоторого времени.
- долговечность – свойство объекта сохранять работоспособное состояние до получения предельного состояния.
- ремонтопригодность – свойство изделия к предупреждению, обнаружению и устранению отказов путём технического обслуживания и ремонта.
- сохраняемость определяет свойство изделия сохранять показатели в течение срока хранения и транспортирования.
Причина отказов и способы повышения надежности.
Конструкторские причины отказов –ошибки проектирования проявляются в расчётах, выборе материалов, покрытий, токовых и силовых нагрузок. Конструкторские меры повышения надёжности:
- максимальное упрощение изделий;
- применение высококачественных материалов и более надёжных комплектующих элементов;
- использование унифицированных узлов, проверенных в эксплуатации и отработанных в производстве;
- создание принципиально новых конструкций, исключающих появления отказов.
Производственные причины отказов возникают в процессе изготовления изделий. Они являются следствием нарушения технологии и технических условий. Производственные меры повышения надёжности:
- увеличение механизации и автоматизации технологических процессов, что обеспечивает стабильность качества;
- обеспечение тщательного контроля на всех стадиях производства;
- искусственное старение наиболее ответственных элементов, обкатка и тренировка изделий.
Эксплутационные причины отказов заключается в несоблюдении расчётных режимов эксплуатации. Для устранения последних предприятия-разработники воздействуют на эксплутационную надёжность путём разработки соответствующих инструкций и предупреждений.
Большинство изделий машиностроения относятся к ремонтируемым. К неремонтируемым могут быть отнесены, например, подшипники, шпонки, шестерни, ремни, рукава высокого давления. Манжеты, уплотнения и другие изделия машиностроения.
Ремонтопригодность – свойство изделия, заключающееся в его приспособлении к поддержанию и восстановлению работоспособного состояния путем обнаружения и устранения дефекта и неисправности технической диагностики, обслуживанием и ремонтом. Это свидетельство обусловлено в основном компоновочным решением изделия.
Используют такие показатели ремонтопригодности, как среднее время восстановления, вероятность восстановления, коэффициент ремонтосложности и др.
Время восстановления – основной показатель ремонтопригодности, характеризующий календарную продолжительность операций по восстановлению работоспособного состояния изделия или продолжительность профилактических операций по техническому обслуживанию.
Сохраняемость – свойство изделия непрерывно сохранять значения установленных показателей его качества в заданных пределах в течение длительного хранения и транспортирования.
Срок сохраняемости – календарная продолжительность хранения и/или транспортирования изделия в заданных условиях, в течение и после которых сохраняются исправность, а также значения показателей безотказности, долговечности и ремонтопригодности в пределах, установленных нормативно-технической документацией на данный объект.
Безотказность, как одна из важнейших составляющих надежности, характеризуется закономерностями возникновения отказов, а ремонтопригодность – закономерностями их предупреждения и устранения. Долговечность определяется интенсивностью и продолжительностью действия этих закономерностей, их постоянными изменениями в допустимых пределах на протяжении всего срока службы.
Надежность постоянно изменяется в процессе эксплуатации технического изделия и при этом характеризует его состояния. Схема изменения состояний эксплуатируемого изделия приведена на рис. 2.
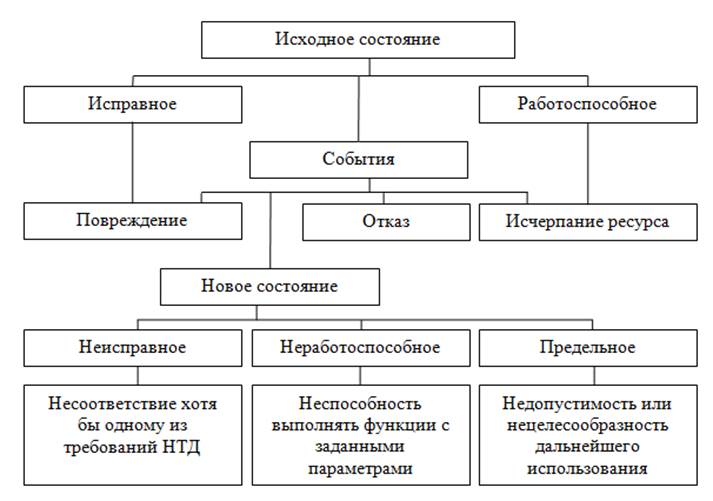
Рис. 2. Схема состояний изделия
Для количественной характеристики каждого из свойств надежности изделия служат такие единичные показатели, как наработка до отказа и на отказ, наработка между отказами, ресурс, срок службы, срок сохраняемости, срок восстановления и другие. Значения этих величин получают по данным испытаний или эксплуатации.
Обобщенные показатели надежности, так же как коэффициент готовности, коэффициент технического использования и коэффициент оперативной готовности, вычисляются по данным единичных показателей. Номенклатура показателей надежности приведена в табл. 1.
Многие показатели надежности изделия отображают случайные события, связанные с предусмотренными отказами при его эксплуатации. Поэтому соответствующие численные характеристики надежности имеют вероятную сущность, а это значит, что они обоснованы на статистике и на математической теории вероятностей.
Исходным понятием теории вероятностей является событие, в результате которого изделие изменяет свое качественное состояние. В теории надежности таким событием считается отказ.
Событие, обязательно наблюдаемое в эксперименте, называется достоверным. Событие является невозможным, если оно не может произойти в данном эксперименте.
Всякое событие или есть, или его нет. Состоянию А до события можно противопоставить состояние В после события. Состояние А противоположено состоянию В и наблюдается тогда, когда нет события, переводящего изделие из состояния А в состояние В.
Вероятность события и, следовательно, состояний А и В характеризуется числом, которое тем больше, чем более возможно это событие – отказ. Если вероятность события, происходящего в эксперименте, оценить единицей, а невозможность его оценить нулевой вероятностью, то вероятность иного события до того, как оно становится реальностью, имеет значение меньше единицы. Из сказанного следует, что сумма вероятности (вероятность обозначается буквой Р) события А, т.е. РА, и вероятности события В, т.е. РВ, как событий несовместных, равна единице или
РА = 1 - РВ. (1)
По целям использования показатели надежности подразделяют на нормируемые и оценочные значения.
Нормируемым значением показателя надежности является то значение, которое регламентировано (задано) нормативно-технической и/или проектно –конструктор-
ской документациями.
Оценочным является фактическое значение показателя надежности опытных образцов или серийной продукции, получаемое по результатам испытаний или эксплуатации. Итак, надежность любых технических изделий (в том числе и машин) количественно может оцениваться набором показателей: безотказности функционирования (работы), долговечности, ремонтопригодности и сохраняемости.
Примерная номенклатура показателей надежности. Таблица 1
|
Свойство надежности |
Наименование показателя |
Обозначение |
|
|
Единичные показатели |
|||
|
Безотказность
|
Вероятность безотказной работы |
P(t) |
|
|
Средняя наработка до отказа |
Тср |
||
|
Средняя наработка на отказ |
То |
||
|
Средняя наработка между отказами |
Т |
||
|
Интенсивность отказов |
λ(t) |
||
|
Поток отказов восстанавливаемого изделия |
λ1(t) |
||
|
Средняя частота отказов |
ω(t) |
||
|
Вероятность отказов |
p(t) |
||
|
Долговечность
|
Средний ресурс |
Тр |
|
|
Гамма - процентный ресурс |
Трγ |
||
|
Назначенный ресурс |
Тр.н. |
||
|
Установленный ресурс |
Тр.у |
||
|
Средний срок службы |
Тсл |
||
|
Гамма – процентный срок службы |
Тслγ |
||
|
Назначенный срок службы |
Тсл.н |
||
|
Установленный срок службы |
Тсл.у |
||
|
Ремонтопригодность
|
Среднее время восстановления |
Тв |
|
|
Вероятность восстановления |
Рв(t) |
||
|
Коэффициент ремонтосложности |
R |
||
|
Сохраняемость
|
Средний срок сохраняемости |
Тс |
|
|
Гамма - процентный срок сохраняемости |
Тсγ |
||
|
Назначенный срок хранения |
Тс.н |
||
|
Установленный срок сохраняемости |
Тс.у |
||
|
Обобщенные показатели |
|||
|
Комбинация свойств |
Коэффициент готовности |
Кr |
|
|
|
Коэффициент технического использования |
Кт.и |
|
|
|
Коэффициент оперативной готовности |
Ко.r |
|
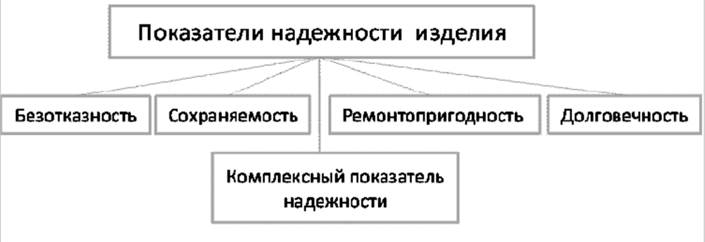
Рис. 3. Показатели надежности.
Контрольные вопросы.
1. Чем характеризуется работоспособное состояние изделия, машины?
2. Чем характеризуется неработоспособное состояние изделия, машины?
3. Что такое остаточный ресурс?
4. На какие совокупности теория надежности опирается?
5. Что входит в технологическую систему?
6. Что такое элемент системы?
7. Что такое объект в техническом выражении?
8. Дайте определение, что такое «техническая система»?
9. Что относится к изделию в технике?
10. Что означает «технологическая система»?
11. Что понимают под надежностью машины или системы?
12. Что вы понимаете под термином дефект?
13. Что относится к восстанавливаемым и невосстанавливаемым изделиям?
15. Как определяется предельное состояние изделия?
16. Что означает деградация в технике?
17. Что именуется критическим состоянием изделия?
18. Что такое наработка до отказа?
19. От какого значения исчисляется остаточный ресурс?
20. От чего зависит переход изделия в различные состояния?
21. Что такое средний срок сохраняемости?
22. Что такое безотказность?
23. Что такое долговечность?
24. Что такое ремонтопригодность?
25. В чем заключается эксплуатационные причины отказов?
26. Какие разновидности скользящего контроля вы знаете?
27. Какие разновидности статистического контроля применяют?
28. Что такое качество изделия, машины или системы?
29. Может ли быть неисправное изделие работоспособным?
30. Назовите основные причины возникновения отказов.
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2. |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3. |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
4. |
4. Тойгамбаев С.К., Апатенко А.С. Анализ износа деталей транспортных и технологических машин. Методическое пособие. Утверждено УМК ИМЭ им. В.П. Горячкина, “Мегаполис”, М.: - 2020г.-37с.
|
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
. http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|
* - в алфавитном порядке
“Основы теории надежности”
Тема 2. Оценочные показатели надежности и работоспособности
машин и технических средств.
Методы определения показателей надежности.
Целью изучения курса является формирование у студентов базовых знаний в области оценочных показателей работоспособности машин и оборудования природообустройства и защиты окружающей среды, подготовка выпускников к решению профессиональных задач, связанных с разработкой и созданием машин, работающих в условиях сельскохозяйственного производства, удовлетворяющим требованиям долговечности, износостойкости и безопасности эксплуатации, формирование у студентов современного научного мировоззрения, развитие творческого естественно-научного мышления, ознакомление с методологией научных исследований.
Задачей изучения курса является изучение основных оценочных показателей работоспособности машин и оборудования природообустройства и защиты окружающей среды для решения конкретных конструкторских, технологических и эксплуатационных задач, связанных с надежностью технологических систем и ремонтом машин. В результате изучения дисциплины студент должен овладеть методами прогнозирования остаточного ресурса машин, а также использование целенаправленного выбора материалов необходимых для определения оценочных показателей работоспособности машин и оборудования природообустройства и защиты окружающей среды.
Оценочные показатели надёжности с.-х. техники.
Основные понятия, термины и определения надежности.
Надежность сельскохозяйственной техники относится к числу основных показателей, характеризующих ее технический уровень. Согласно ГОСТ 27.002-под надежностью понимают свойство объекта сохранять во времени и установленных пределах значения всех параметров, характеризующих способность выполнять требуемые функции в заданных режимах и условиях применения, технического обслуживания, хранения и транспортирования.
Надежность является комплексным свойством, которое в зависимости от назначения объекта и условий его применения может включать безотказность, долговечность, ремонтопригодность и сохраняемость или определенные сочетания этих свойств.
Безотказность — свойство объекта непрерывно сохранять работоспособное состояние в течение некоторого времени или наработки.
Долговечность — свойство объекта сохранять работоспособное состояние до наступления предельного состояния при установленной системе технического обслуживания и ремонта.
Ремонтопригодность — свойство объекта, заключающееся в пределяяености к поддержанию и восстановлению работоспособного состояния путем технического обслуживания и ремонта.
Сохраняемость — свойство объекта сохранять в заданных пределах значения параметров, характеризующих способность объекта выполнять требуемые функции в течение и после хранения и (или)транспортирования.
При испытаниях на надежность необходимо учитывать дефекты, повреждения и отказы техники. Эти термины имеют следующие определения.
Дефект— это каждое отдельное несоответствие продукции установленным требованиям.
Повреждение — событие, заключающееся в нарушении исправного состояния объекта при сохранении работоспособного состояния.
Отказ — событие, заключающееся в нарушении работоспособного состояния объекта.
Причины отказа — явления, процессы, события и состояния, вызвавшие возникновение отказа объекта.
Последствия отказа — явления, процессы, события и состояния, обусловленные возникновением отказа объекта.
Ресурсный отказ — отказ, в результате которого объект достигает предельного состояния.
Независимый отказ — отказ, не обусловленный другими отказами.
Зависимый отказ— отказ, обусловленный другими отказами.
Внезапный отказ — отказ, характеризующийся скачкообразным изменением значений одного или нескольких параметров объекта.
Постепенный отказ — отказ, возникающий в результате постепенного изменения значений одного или нескольких параметров объекта.
Явный отказ — отказ, обнаруживаемый визуально или штатными методами и средствами контроля и диагностирования при подготовке объекта к применению или в процессе его применения по назначению.
Скрытый отказ— отказ, не обнаруживаемый визуально или штатными методами и средствами контроля и диагностирования, но выявляемый при проведении технического обслуживания или специальными методами диагностики.
Конструктивный отказ — отказ, возникший по причине, свяпред с несовершенством или нарушением установленных правил и (или) норм проектирования и конструирования.
Производственный отказ — отказ, возникший по причине, свяпред с несовершенством или нарушением установленного процесса изготовления или ремонта, выполняемого на ремонтном предприятии.
Показатели и методы оценки уровня надежности машин.
При освоении новых машин или модернизации ранее освоенных необходимо пользоваться показателями качества машин, под которыми понимается количественное выражение одного или нескольких ее свойств, применительно к определенным условиям ее создания, эксплуатации и потребления. Они подразделяются на: 1) единичные и 2) комплексные.
Единичные показатели качества машины относятся только к одному из ее свойств. Данные показатели широко используются в работе конструкторов и технологов. Единичные показатели могут быть объединены в группы:
1. Показатели назначения – характеризуют параметры продукции, определяющие основные функции, для выполнения которых она предназначена, и обусловливают область ее применения:
- классификационные (например, напряжение и мощность электроприбора);
- функциональные (например, точность, дальность действия и т.п.);
- конструктивные (например, габариты, масса и др.);
- эксплуатационные (например, уровень расхода топлива, максимальная скорость движения и т.п.);
- состава и структуры (например, концентрация веществ, содержание примесей и др.);
- социальной адресности – для потребительских товаров – (например, для молодежи, детей)
2. Показатели надежности – характеризуют свойство изделия выполнять заданные функции, сохраняя свои эксплуатационные показатели в заданных пределах в течение требуемого промежутка времени или требуемой наработки. Надежность обеспечивается такими свойствами изделия, как безотказность, долговечность, ремонтопригодность и др.
3. Показатели безопасности – характеризуют свойства изделия, гарантирующие безопасность для человека и других объектов при его эксплуатации, обслуживании, транспортировании и хранении.
4. Эргономические показатели – характеризуют приспособленность изделия к эксплуатации и включают в себя показатели:
- гигиенические (например, освещенность, температура, влажность);
- антропометрические (соответствие конструкции изделия размерам человеческого тела);
- психофизиологические (соответствие силовым, слуховым, скоростным и др. возможностям человека).
5. Эстетические показатели – характеризуют уровнь художественной выразительности, рациональности формы, соответствия модным тенденциям и др.
6. Показатели транспортабельности – характеризуют пригодность изделия к транспортным операциям.
7. Экологические показатели. – характеризуют уровень вредных воздействий на окружающую среду, возникающих при эксплуатации и потреблении продукции
8. Показатели стойкости к внешним воздействиям – это пылезащищенности, влагозащищенности, водонепроницаемости, ударопрочности, вибропрочности и т.п.
Количественное значение единичных показателей качества изделия пределяяется соответствующими методами:
1) Инструментальные – Основаны на применении различных измерительных инструментов и контрольных приборов;
2) Расчетно-аналитические – Позволяют рассчитывать отдельные показатели и устанавливают взаимосвязь между некоторыми из них;
3) Опытные – позволяют путем эксплуатационных, полигонных, стендовых испытаний установить и проверить значения показателей, найденных другими методами
4) Лабораторные – Служат для определения показателей качества с помощью анализов и испытаний на лабораторных приборах и установках;
5) Экспертные – Позволяют определить значения показателей качества путем опроса специально привлеченных экспертов;
6) Органолептические – Определяют показатели качества путем использования органов чувств человека;
7) Социологические – это опрос потребителей с последующей статистической обработкой полученных результатов.
Комплексные показатели служат для оценки качества машины по нескольким важнейшим ее свойствам. Они применяются при технико-экономическом планировании, для оценки динамики качества за определенный период времени и т.д.
Все комплексные показатели делятся на обобщенные и интегральные.
1. Обобщенные (определяющие) (Qк) служат для сводной оценки отдельных свойств машины. Каждое из свойств определяется совокупностью нескольких показателей, которые получают отношением соответствующих единичных показателей оцениваемой машины и машины-аналога (q). Для каждого из этих относительных показателей устанавливается коэффициент весомости (С), определяющий его значимость для успешной работы машины. Сумма этих коэффициентов равняется 1.
Qк = C1/q1 + C2/q2 + … + Cn/qn. (1)
2. Интегральные показатели (Qинт) характеризуют эффективность или экономичность машины. Расчет этих показателей также может быть произведен как отношение суммарного полезного эффекта (Э) от эксплуатации машины к суммарным затратам на ее разработку, изготовление и монтаж (Зс), а также эксплуатационным затратам (техническое обслуживание, ремонт и др.) (Зэ):
Qинт = Э/ (Зс + Зэ) (2)
Показатели надежности машин.
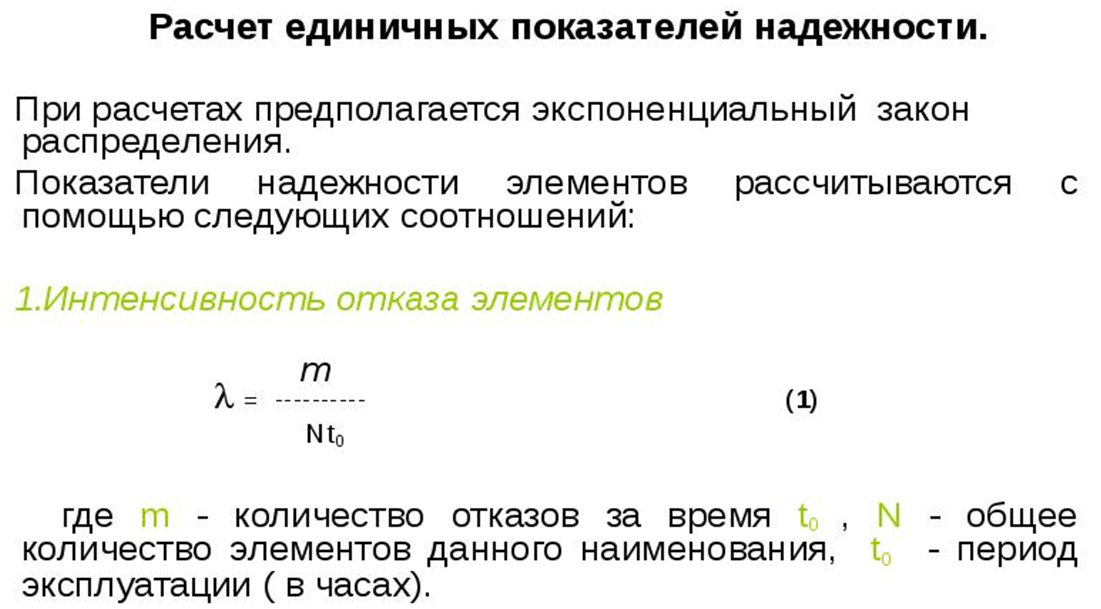
Комплексные показатели надежности
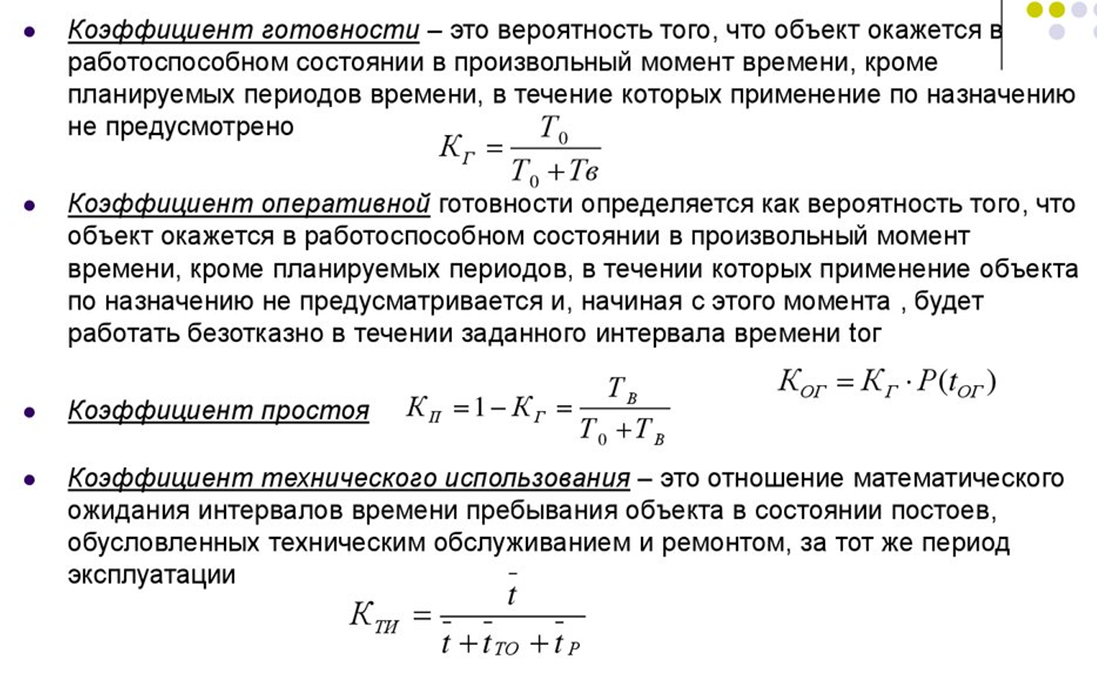
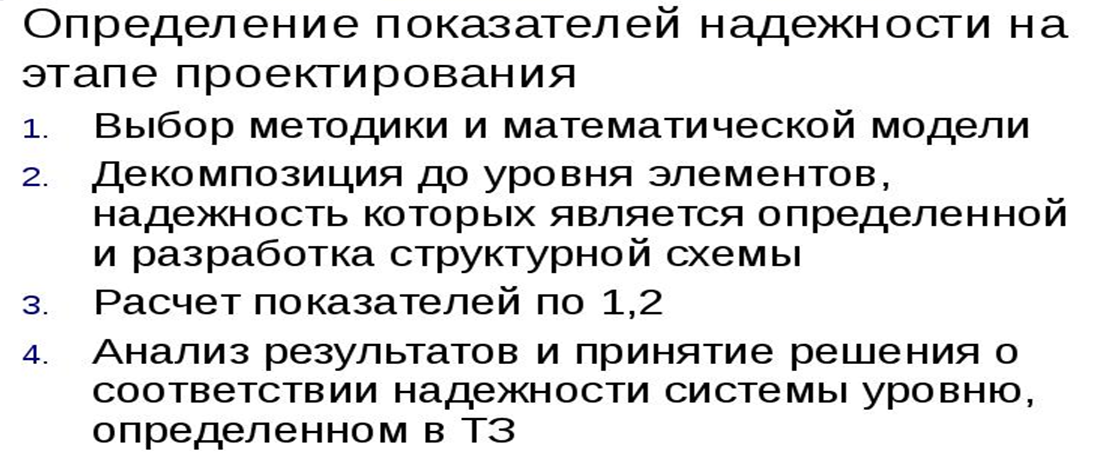
Количественные показатели надежности
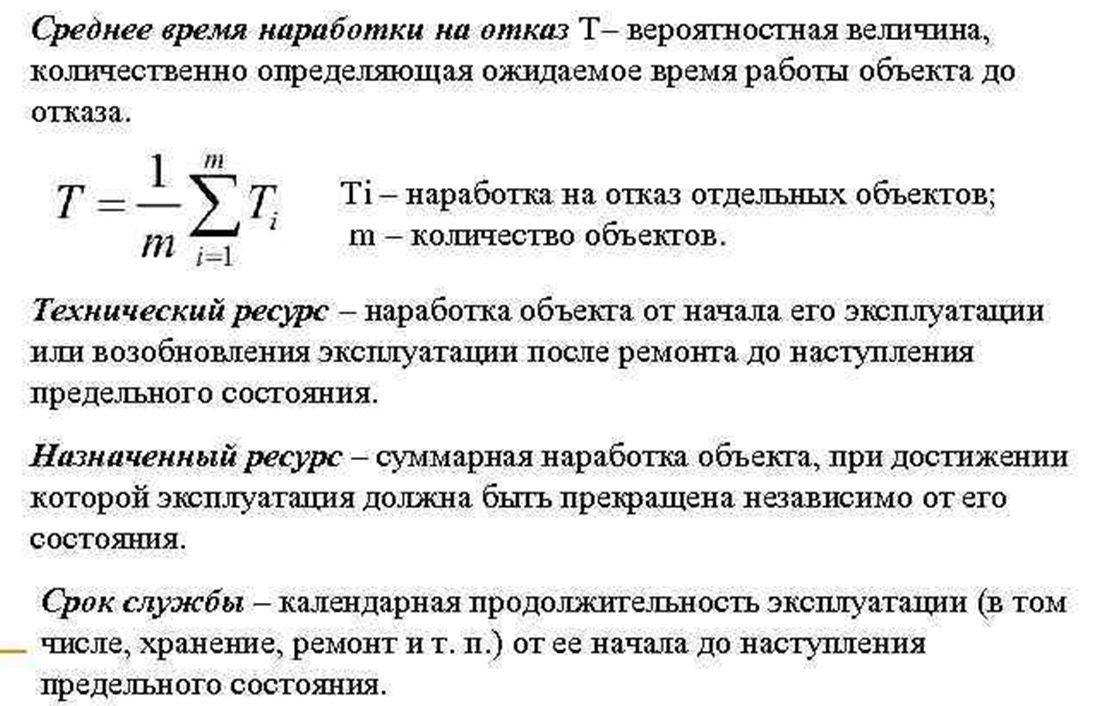
Показатели надежности и эффективности оборудования
Методы определения показателей надежности. Основные понятия
Определение надежности - определение численных значений показателей надежности ТС. Для определения надежности ТС необходимо иметь информацию об изменении ее работоспособности.. Эта информация относится либо к конечным результатам, т. е. к отказам, либо к оценкам процесса повреждения. Основная трудность определения показателей надежности заключается в том, что они характеризуют работу ТС за длительный промежуток времени, в то время как эти показатели должны быть заложены еще на этапе проектирования,
На практике используют три основных источника информации о возможной потере работоспособности ТС:
- аналитические расчеты и прогнозирование надежности на этапе проектирования;
- результаты испытаний на надежность;
- данные эксплуатации и ремонтов.
В зависимости от имеющейся информации, для определения показателей надежности используются три метода:
- расчетный;
- расчетно-эксперименальный;
- экспериментальный.
Расчетный метод определения надежности - метод, основанный на вычислении показателей надежности по справочным данным о надежности компонентов и комплектующих элементов объекта, по данным о надежности объектов - аналогов, по данным о свойствах материалов и другой информации, имеющейся к моменту оценки надежности
Расчетно-экспериментальный метод определения надежности - метод, при котором показатели надежности всех или некоторых составных частей объекта определяют по результатам испытаний и (или) эксплуатации, а показатели надежности объекта в целом рассчитывают по математической модели
Экспериментальный метод определения надежности - метод, основанный на статистической обработке данных, получаемых при испытаниях или эксплуатации объекта в целом
В процессе проектирования и на основании данных готового проекта информацию о надежности ТС можно получить лишь расчетным или расчетно-экспериментальным методами. Основным аппаратом расчетного и расчетно-экспериментального методов являются метод структурных схем и модели отказов.
Метод структурных схем.
Метод структурных схем применяется для анализа и расчета показателей надежности ТС, состоящими из нескольких элементов. Метод структурных схем заключается в том, что объект представляется в виде структурной схемы, на которой события или соответствующие им состояния элементов изображаются в виде последовательно и параллельно соединенных звеньев.
Метод может применяться для определения показателей безотказности (событием является возникновение отказа) и долговечности (событием является возникновение предельного состояния).
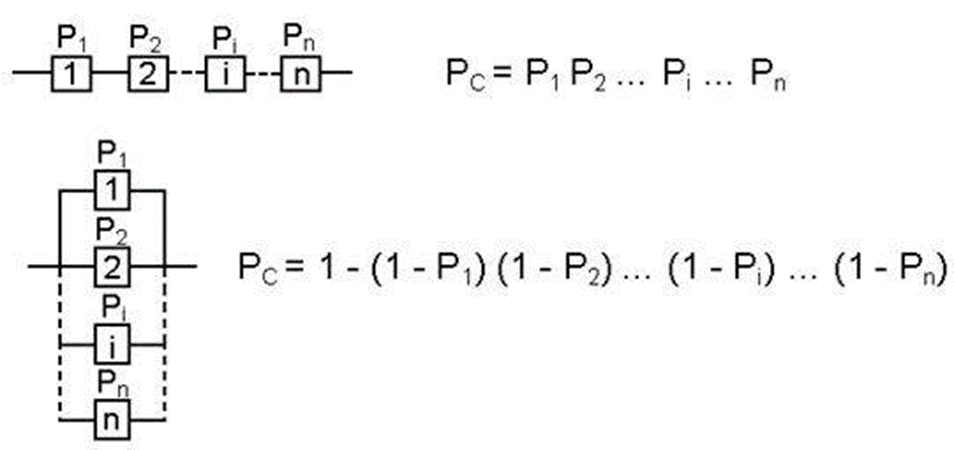
Рис. 1. Последовательное и паралельное соединение элементов в структурной схеме ТС
Анализ методов расчета показателей надежности механических систем
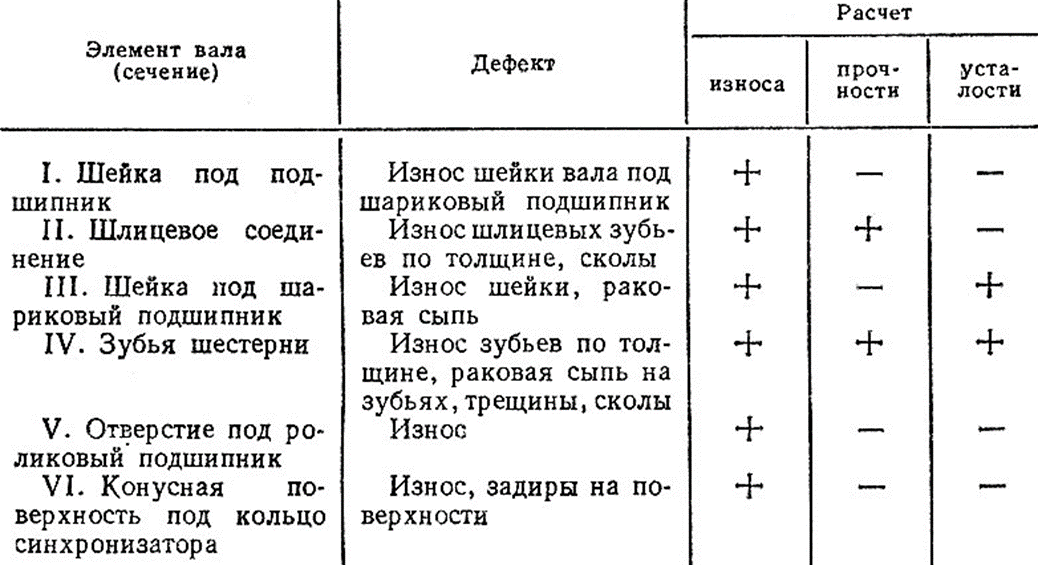
Методы расчета показателей надежности могут быть разделены на три группы: расчет ресурса элементов деталей или модели отказов элементов; расчет ресурса деталей, включающих несколько элементов, или модели отказа деталей; расчет показателей надежности агрегатов автомобиля как сложных восстанавливаемых систем. Следует заметить, что иногда отождествляются понятия модели отказа элемента детали и модели отказа детали. Это справедливо в том случае, если у данной детали наблюдается один преобладающий вид отказа, например износ накладок сцепления, усталостное выкрашивание зубьев шестерен и т. п. Но для большинства деталей механических систем характерно одновременное протекание нескольких разрушительных процессов. В этом случае для каждого разрушительного процесса можно воспользоваться соответствующей моделью расчета ресурса элемента детали, тогда как для детали необходимо разработать модель отказа, которая включает элементарные модели расчета. Например, первичный вал коробки передач (рис. 2) может выйти из строя вследствие износа шлицев под ведомый диск сцепления, выкрашивания зубьев шестерни, износа торцев зубьев каретки синхронизатора и др. В табл. 1. приведены дефекты элементов первичного вала, наблюдающиеся в эксплуатации и при капитальном ремонте, и указаны виды расчета, соответствующие этим дефектам. Из таблицы следует, что для формирования расчетной модели ресурса первичного вала необходимо описать 10 процессов для его элементов, 6 из которых связаны с износами, 2 - с прочностью и 2 - с усталостью.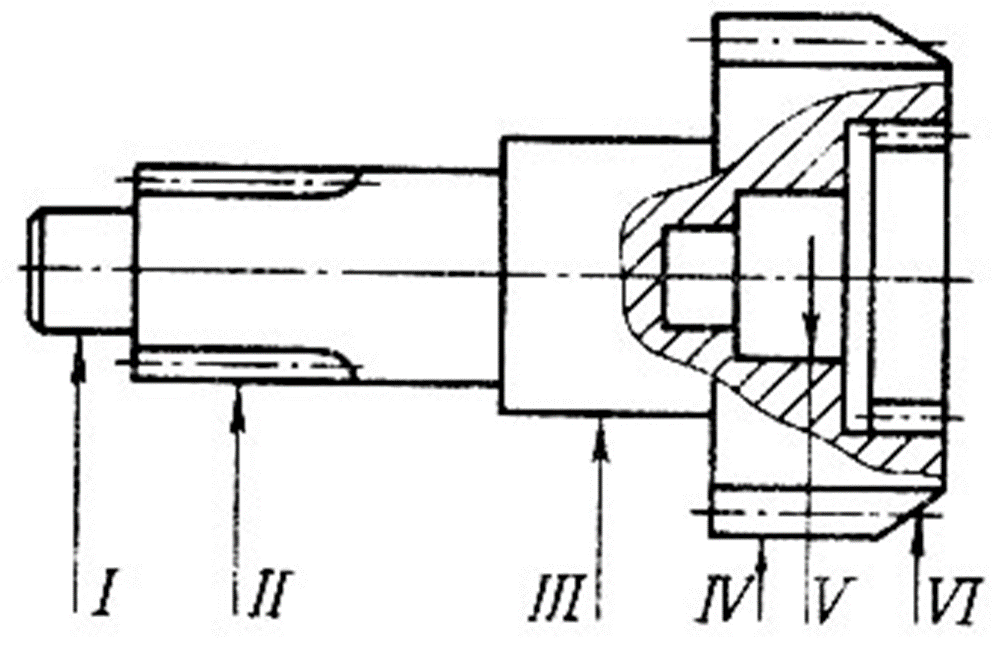
Рис. 2. Эскиз первичного вала коробки передач: I- VI - элементы вала
В соответствии с п. 1.1 основными причинами отказов и неисправностей деталей автомобиля являются износы, усталостные и прочностные поломки" В теории и практике оценки ресурсов элементов получили развитие соответствующие расчетные модели, например случайный процесс - поле допуска (расчет на износ), гипотеза суммирования повреждений (расчет на усталость)" Рассмотрим подробнее основные зависимости.
Методы расчета на износ.
Методы расчета на износ условно могут быть разделены на аналитические и экспериментальные.
Таблица 1. Основные дефекты и виды расчета элементов первичного
Под аналитическими понимают методы, которые позволяют оценить износ детали (сопряжения) на этапах проектирования без экспериментальных замеров.
В Методике расчетной оценки износостойкости поверхностей трения деталей машин даны аналитические зависимости для интенсивностей изнашивания при упругом
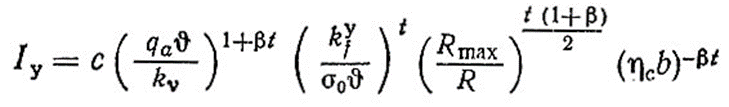 (3)
и при пластическом контактах
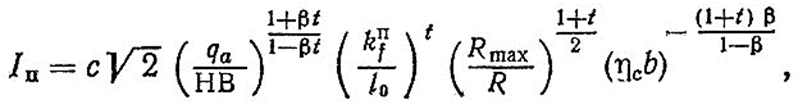 (4)
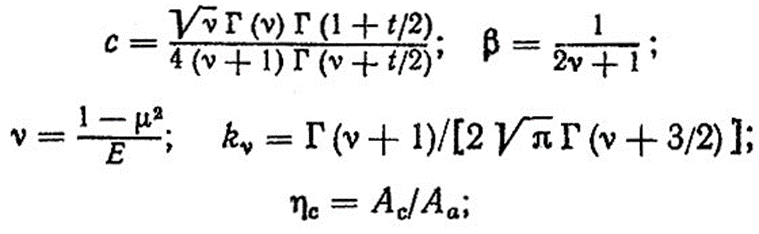
где qa - номинальное давление; θ - постоянная упругости истираемого материала; μ - модуль упругости; Е - коэффициент Пуассона; R - средний радиус кривизны вершин микронеровностей; σ0, tу, t0, tп - константы фрикционной усталости истираемого материала [в формулах (1), (2) для удобства записи индексы при t опущены]; kj<>y/sub> коэффициент, зависящий от пределов прочности при растяжении и сжатии материала и коэффициента трения f; Rmax - максимальная высота неровностей поверхности; Aс, Аа - контурная и номинальная площади контакта; b, ν - параметры степенной аппроксимации начального участка опорной кривой; НВ - твердость по Бринеллю; kпf - коэффициент, зависящий от предела текучести; Г ( ) - гамма- функция.
Вывод формул (3), (4) основан на гипотезе фрикционной усталости, впервые предложенной И. В. Крагельским. В соответствии с основной расчетной схемой рассматривается изнашивание в стационарном (установившемся) режиме сухого или граничного трения; методика не может быть применена для расчета сопряжений, работающих в жидкостном или смешанном режиме трения. Сопоставление расчетных Iри средних экспериментальных I (из десяти значений) интенсивностей изнашивания в большом диапазоне варьирования исходных параметров показало, что с вероятностью Р ≥ 0,9 наблюдается соотношение 0,4Ii≤Ip≤2,6I.
Широкий интервал вероятных значений средних интенсивностей изнашивания ограничивает возможности использования формул (3), (4) для оценки абсолютных значений износов и ресурса, но расчетные значения успешно могут быть применены для получения сравнительных оценок различных пар трения для проектируемого узла. Очевидно, дальнейшее развитие усталостной теории износа и совершенствование информационной базы позволят повысить точность расчета и эффективно управлять процессом износа.
При исследовании механических систем большое распространение получили методы, основанные на непосредственных замерах износов в функции от времени (экспериментальные методы). В этом случае износ является интегральным показателем, объединяющим множество факторов, включая и условия эксплуатации машины"
Известно, что основными показателями износа являются: линейный износ и, мкм; скорость изнашивания γ = du/dt, мкм/ч; интенсивность изнашивания j = du/ds, где S - относительный путь трения, на котором происходит изнашивание. При исследованиях износа деталей автомобилей под интенсивностью изнашивания часто понимается величина mи = du/dLy где L - наработка автомобиля в километрах пробега.
В общем случае кривая зависимости износа от времени состоит из трех участков: при работки, когда γ монотонно убывает; установившегося износа при γ = const; катастрофического износа, когда γ возрастает. Для различных сопряжений и условий изнашивания наблюдаются отклонения от общей кривой износа как по числу участков, так и по скорости изнашивания γ на этих участках.
В зависимости от исходной информации экспериментальные методы определения износа от времени можно разделить на две группы: первая, когда данные об износах ui при соответствующих наработках ti представляются в виде независимых пар значений ui - ti; вторая, когда рассматриваются реализации случайных процессов износа от времени.
Для аналитического описания износов (первая группа) используются различные зависимости: полиномы различных порядков, степенные и экспоненциальные функции. Так, при исследовании износов деталей двигателей используются полиномы вида
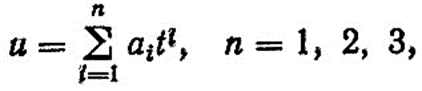 (5)
которые позволяют описать различные зависимости износов от линейной u = a1t, соответствующей только второму участку кривой, до кубической параболы, охватывающей три участка кривой износа.
В ряде работ приводятся зависимости, охватывающие второй и третий участки общей кривой износа. Например, для износов, зазоров, а также изменения некоторых параметров тракторов, автомобилей и др. рекомендуется использовать степенную зависимость
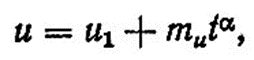 (6)
где u1 - детерминированное значение показателя приработки mu - среднее значение скорости изменения параметра; α - коэффициент, α = 0,5÷2,0
Для определения среднего ресурса Tср и коэффициента вариации vT при заданном uп используются формулы
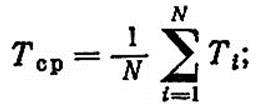
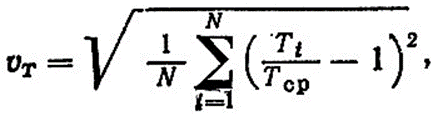 (7)
где 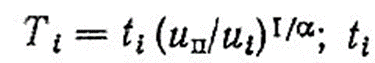
наработка i-го элемента, в течение которой показатель достиг значения ui.
В результате обработки износов деталей быстроходных дизелей, а также шлицевых, шарнирных и других узлов трения самолетов была предложена экспоненциальная зависимость
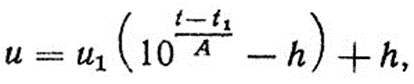 (8)
где %- случайная величина износа при наработке t1(I) после приработки; A, h - коэффициенты.
Определение среднего и минимального ресурсов производится по формулам!
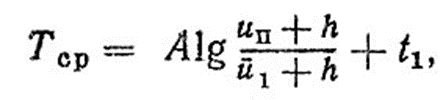 (9)
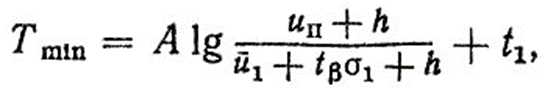 (10)
где u-1, σ1 - среднее и среднее квадратическое значения износа при наработке t1 (после приработки); tβ - коэффициент Стьюдента.
К недостаткам приведенных зависимостей относится то, что они не позволяют найти плотности распределения ресурсов и ограничиваются средними значениями. При нахождении других параметров vT или Тmin на реализации процессов налагаются ограничения; вводится детерминированное значение u1 вместо случайного; при определении коэффициентов А и h сечения процесса должны подчиняться нормальному закону.
Вторая группа методов оценки ресурса основана на том, что реализации износа элементов деталей механических систем пред" составляют собой нестационарные случайные процессы. Каждое сечение такого процесса описывается с помощью функции F (u, t) или плотности распределения f(u, t), где u - случайная величина износа. Полагают, что они могут быть отнесены к случайным процессам со слабым перемешиванием, а отдельные реализации аппроксимированы линейными или нелинейными зависимостями. Так, в работе реализации износа описываются линейными зависимостями (веерная функция)
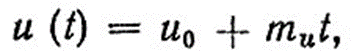 (11)
где u0 - детерминированная величина (полюс); mu - случайная величина скорости изнашивания, подчиняющаяся нормальному закону распределения.
Использование теоремы о преобразовании случайных величин при достижении линейными реализациями предельного значения uп позволило найти плотность распределения ресурса f(t) в виде α-распределения (рис. 3, а)
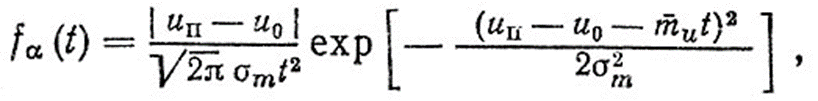 (12)
где- m-u , σm - среднее значение и среднее квадратическое отклонение скорости изнашивания.
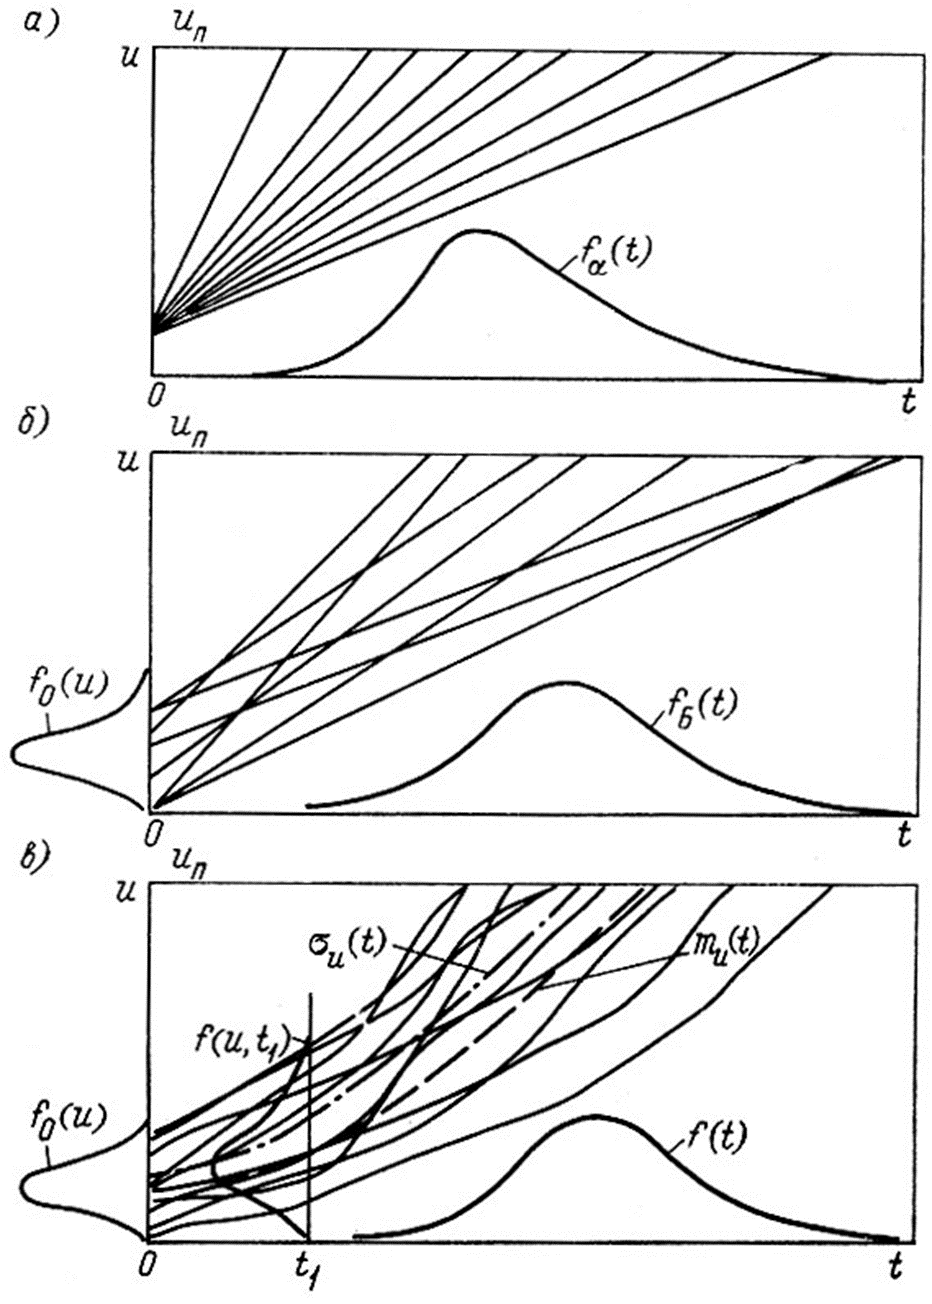
Рис. 3. Определение плотности распределения ресурса по износу:
а - fα(t) - α-распределение; б - fБ(t) - распределение Бернштейна;
в - модель 'случайный процесс - поле допуска'
Если случайные величины u0и mu, входящие в формулу (11), независимые и подчиняются нормальным законам распределения, то для плотности распределения ресурса f (/) на основе вероятностного перехода было получено дисперсионное распределение Бернштейна (рис. 3, б).
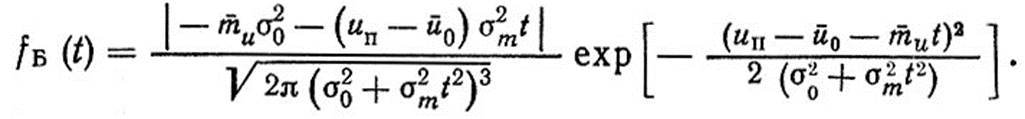 (13)
Однако при наличии более сложных зависимостей, описываю перехода или теоремы о преобразовании случайных величин затруднено.
Другой метод определения плотности распределения f (t) заключается в том, что для случайных процессов (рис. 3, в) с монотонно изменяющимися моментами функции распределения F (u, t), в частности, с математическим ожиданием mu (t) и средним квадратическим отклонением σu (t), плотность распределения, описывающая пересечение реализациями процесса односторонней границы, uп записывается в виде
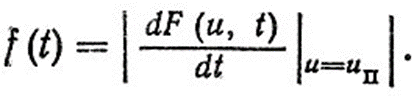 (14)
Знак |u =uп в формуле (14) означает, что после операции дифференцирования в полученную формулу вместо и подставляется uп. Модель (14) получила название "случайный процесс - поле допуска".
Дальнейшее совершенствование методов расчета ресурса на износ требует обобщения различных подходов, а также систематизации данных о кривых износа и скоростях (интенсивностях) изнашивания.
Методы расчетов на усталость.
Изучению природы усталостного разрушения посвящено много исследований, "но ни одна из существующих теорий не дает возможности объяснить всю совокупность закономерностей, наблюдающихся при многоцикловом усталостном разрушении металлов". Поэтому практические расчеты на усталостную долговечность элементов механических систем основываются на феноменологической гипотезе суммирования (накопления) усталостных повреждений, которая позволяет по кривым усталости, полученным при испытании деталей на стендах, судить об их ресурсах в соответствующих условиях эксплуатации, представленных в расчетах схематизированными нагрузочными режимами (рис. 4).
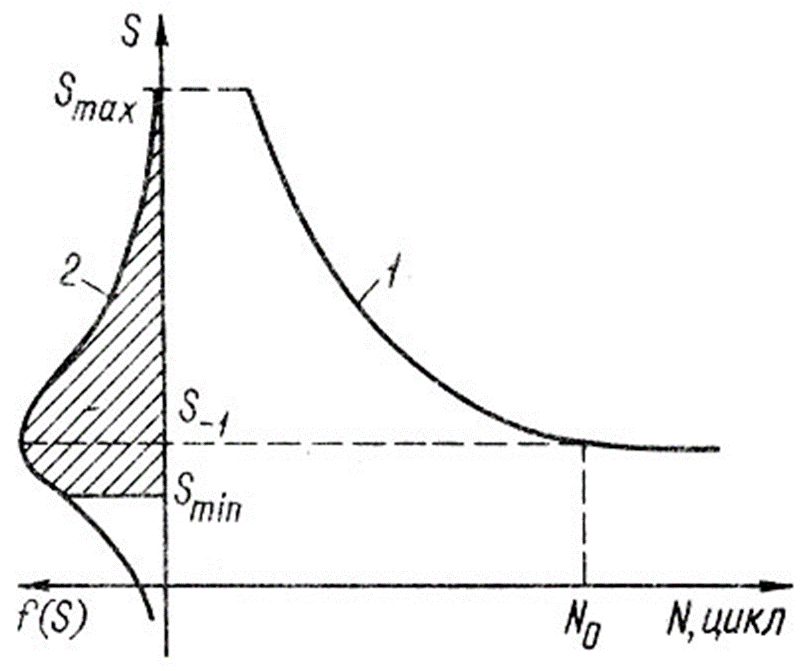
Рис. 4. Составляющие модели расчета на усталость по линейной гипотезе
суммирования повреждений (ЛГСП):
1 - кривая усталости N (S); 2 - плотность распределения нагрузочного режима
Гипотеза основана на предположении, что повреждение, вы-званное циклом напряжений, не зависит от состояния детали в данный момент и от предыдущей истории нагружения и просто суммируется с повреждениями, вызванными предыдущими циклами. При непрерывном изменении напряжений соответствующих эксплуатационным режимам нагружения, основная расчетная формула записывается в виде
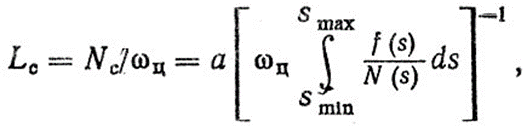 (15)
где Lс - ресурс элемента (детали); Nc - общее число циклов до разрушения; f(S) - плотность распределения амплитуд напряжений S; N(S) - уравнение кривой усталости; Smin, Smax - область напряжений, активно участвующих в накоплении усталостного повреждения; соц - среднее число циклов нагружения в единицу времени; а - величина, зависящая от материала детали и условий нагружения.
В линейном варианте гипотезы а = 1, Smin = S-1 где S-1 - предел усталости. Фактически гипотеза суммирования повреждений была сформулирована для гармонического процесса нагружения с симметричным циклом, у которого значения максимальных напряжений и амплитуд равны, а частота нагружения не принимается во внимание.
Исследования, проведенные при программном и случайном нагружении, показали, что циклы с амплитудами, меньшими предела выносливости" также участвуют в накоплении усталостного повреждения. Снижение нижнего предела Smin в формуле (15) до значений kS-1 где k = 0,4×0,7, означает, что кривая усталости продолжена за предел выносливости S-1.
Гипотеза получила развитие в работе под названием "корректированной". Корректировка заключается в том, что в формуле (15) вместо а вводится коэффициент ар величина которого зависит от вида программного блока нагружения. При непрерывном спектре нагрузок f(S)
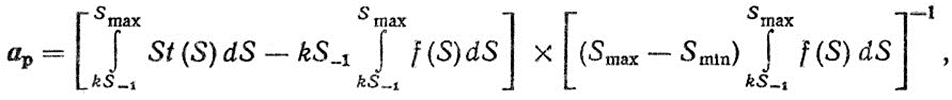 (16)
где k = 0,6. При ар ≤ 0,1 рекомендуется принимать ар = 0,1.
Для оценки точности вариантов гипотезы по результатам программных испытаний на вероятностную бумагу логарифмически нормального закона были нанесены распределения величин 1/а и ар/а, которые характеризуют погрешности расчета для линейного и корректированного вариантов (рис. 5). Из рис. 5 видно, что использование корректирующего коэффициента ар позволяет получить на множестве всех результатов расчетов точное значение медианного ресурса (соответствующего вероятности Р = 0,5), тогда как при расчете по первому варианту результаты в среднем оказываются завышенными в два раза; с вероятностью Р = 0,95 погрешность корректированного варианта составляет 250%, а для первого варианта - 500% и более. С целью уточнения зависимости (16) были проведены расчеты по данным программных испытаний, приведенных в специальной литературе, при этом использовались только те результаты, в которых число ступеней в блоке было не меньше трех с обязательным условием наличия ступеней с амплитудами Smin ≤ S-1. Полученная эмпирическая функция распределения значений ap/a при нанесении на логарифмически нормальную бумагу оказалась смещенной относительно единицы. Для нормирования данного смещения была подобрана корреляционная зависимость
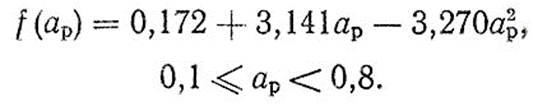 (17)
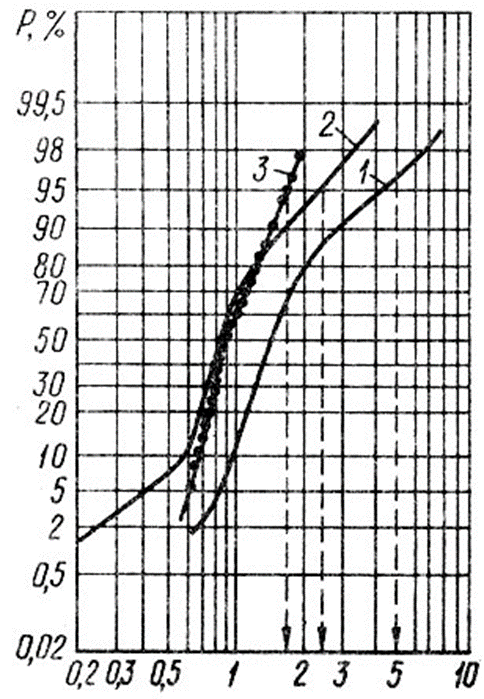
Рис. 5. Функции распределения нормированных относительно единицы средних ресурсов при расчете:
1 - по линейному варианту гипотезы [формула (15)] 1/а; 2 - по корректированному варианту гипотезы, ар/а; 3 - с корректировкой по формуле (18)
Нормированная функция F [a/af(ар)] с учетом (17) приведена на рис. 5. С вероятностью Р = 0,95 погрешность расчета по уточненной корректированной гипотезе составляет 170%. Таким образом, формула для расчета среднего (медианного) ресурса деталей шасси автомобиля запишется в виде
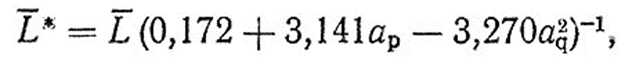 (18)
где L- - определяется по формуле (15); ар - по формуле (16).
На основе гипотезы суммирования повреждений разработаны методики и даны примеры расчетов на усталостную долговечность следующих деталей автомобиля: зубчатых колес коробок передач и главных передач (на изгиб и контактную усталость); подшипников коробок передач, главных передач, ступиц колес; валов трансмиссии; рессор; карданных шарниров; балок мостов; накладок сцепления; поворотных кулаков. Однако существенным недостатком этих расчетов является то, что за редким исключением их результаты не сопоставлены с фактическими ресурсами и они выполнены на различной информационной базе, т. е. по различным вариантам гипотезы, при различных способах схематизации нагрузочных режимов и в большинстве случаев без учета эксплуатации автомобиля в различных условиях.
Методы расчета на статическую прочность.
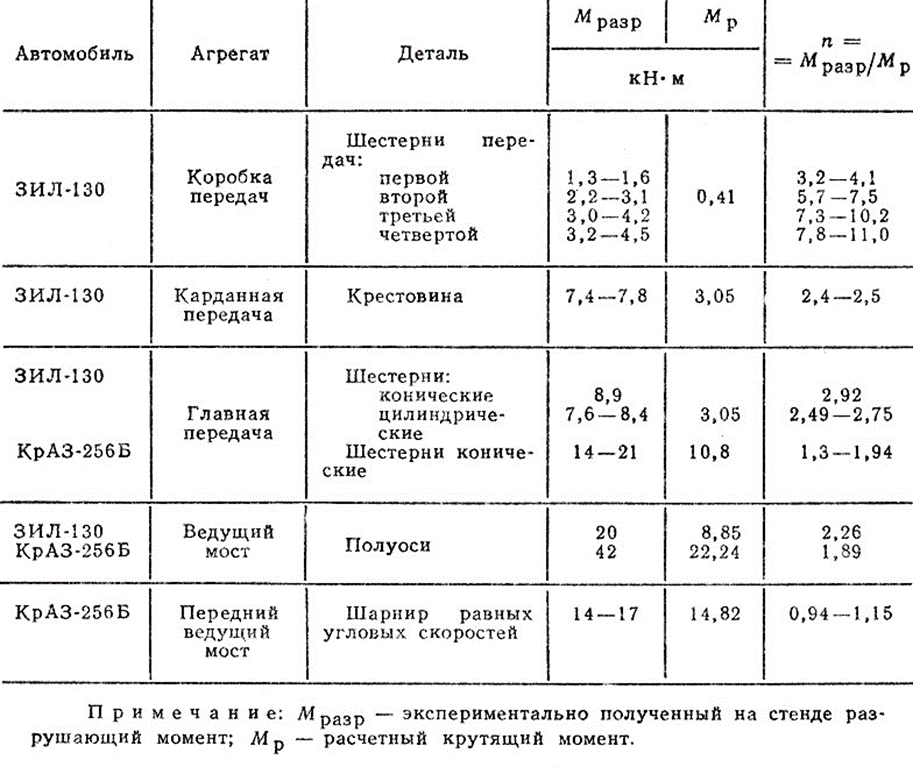
Из анализа работ, посвященных статической прочности применительно к оценке надежности механических систем следует, что можно выделить два направления в расчетах: детерминистическое (по коэффициентам запаса n) и вероятностное.
В автомобильной промышленности оценка прочности по коэффициентам запаса широко используется ввиду простоты расчета и возможности экспериментальной проверки, В табл. 2 приведены систематизированные данные по расчетно-экспериментальным коэффициентам запаса деталей трансмиссии автомобилей. Из нее видно, что в основном для деталей всех агрегатов n > 1. Коэффициенты запаса используются и при оценке усталостной долговечности, когда спектр нагрузок находится ниже предела выносливости. Существенным недостатком этого метода является невозможность количественного определения показателей надежности, в частности долговечности.
При вероятностном расчете нагрузка S и прочность R представляются как случайные величины (рис. 6). Если эти величины независимы, то вероятность безотказной работы (т. е. вероятность не разрушения) определяется из выражения
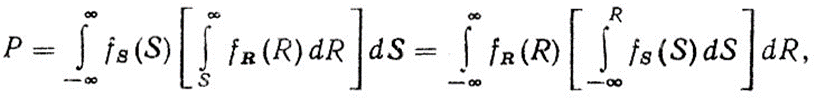 (19)
где fs(S) - плотность распределения нагрузки; fR(R) - плотность распределения прочности (несущей способности).
Модель (19) получила название "нагрузка - несущая способность".
Если fs(S) и fR(R) подчиняются нормальным законам распределения с параметрами mR, ms (средние значения прочности нагрузки) и σR, σS (средние квадратические отклонения), то вероятность безотказной работы определяется по формуле
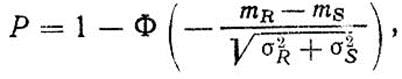 (20)
где Φ( ) - интеграл вероятностей, значения которого табулированы.
Следует подчеркнуть, приводятся формулы для вероятности безотказной работы Р, когда прочность подчиняется законам распределения для существенно положи-тельных величин экспоненциальному, Рэлея? Вейбулла и др. без параметров сдвига.
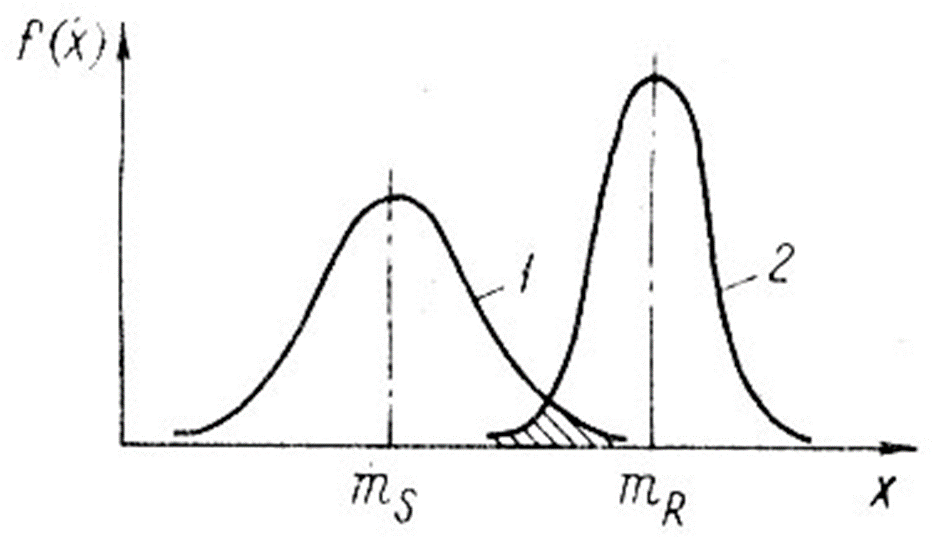
Рис. 6. Расчет на статическую прочность:
1 - плотность распределения нагрузки; 2 - плотность распределения прочности
Правильность полученных выражений не вызывает возражений, но они не приемлемы с физической точки зрения, так как ни одна деталь не проектируется с минимальным значением прочности, равным нулю.
Вероятностный подход позволяет оценить безотказность детали и может быть применен при расчете так называемой схемной надежности, но для получения оценок долговечности в плотности распределения нагрузки и (или) прочности должны быть введены временные характеристики. Необходимо обратить внимание на то, что практически отсутствуют исследования по вопросам расчета ресурса деталей при одновременном протекании в них нескольких разрушительных процессов, а также оценки показателей надежности агрегатов, включающих детали, плотности, распределения ресурсов которых получены на основе моделей отказов.
Контрольный вопросы.
1. Что такое методы прогнозирования показателей надежности.?
2. Какими функциями описываются процессы изменения параметров?
3. Как применяется метод отказов?
4. Что такое метод расчета на статическую прочность?
5. Что такое метод расчетов на усталость?
6. На какие методы условно могут быть разделены метод расчета на износ?
7. Что характеризуют интегральные показатели (Qинт)?
8. На какие методы могут быть разделены методы расчета показателей надежности?
9. Что характеризуют единичные показатели надежности?
10. Что такое вероятность безотказной работы изделия?
11. Какие источника информации о возможной потере работоспособности ТС используют на практике?
12. Что такое дефект и отказ?
13. Что такое ресурсный отказ?
14. Дайте определение надежности.
15. Как определяются показатели надежности на этапе проектирования?
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2. |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3. |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
4. |
4. Тойгамбаев С.К., Апатенко А.С. Анализ износа деталей транспортных и технологических машин. Методическое пособие. Утверждено УМК ИМЭ им. В.П. Горячкина, “Мегаполис”, М.: - 2020г.-37с.
|
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
. http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|
* - в алфавитном порядке
“Основы теории надежности”
Тема 3. Безотказность. Долговечность.
Ремонтопригодность. Сохраняемость.
Надежность определяется работоспособностью изделия.
Надежность — это свойство изделия выполнять заданные функции, сохраняя свои эксплуатационные показатели,в заданных пределах в течение требуемой наработки (при заданных условиях эксплуатации). Надежность изделия обусловливается его безотказностью, долговечностью, ремонтопригодностью, сохраняемостью.
Безотказность — свойство изделия сохранять работоспособность в течение некоторой наработки без вынужденных перерывов. Из определения следует, что отказов не будет только в течение заданной наработки или заданного промежутка времени.
Долговечность — это свойство изделий сохранять работоспособность до предельного состояния с необходимыми перерывами для технического обслуживания и ремонтов. Предельное состояние определяется невозможностью дальнейшей эксплуатации изделия, обусловленной снижением эффективности или требованиями безопасности. Предельное состояние оговаривается в технической документации (до капитального ремонта или до списания, если для данной машины капитальный ремонт не предусмотрен). Например, в технической документации указано, при каких параметрах изделие подлежит ремонту (двигатель внутреннего сгорания — в результате потери мощности и при повышенном расходе топливосмазочных материалов).
Ремонтопригодность — это приспособленность изделия к предупреждению, обнаружению и устранению отказов и неисправностей путем проведения технического обслуживания и ремонтов. Устранение отказов подразумевает восстановление утраченной работоспособности.
От ремонтопригодности зависят убытки, возникающие из-за пребывания машины в неработоспособном состоянии в связи с проведением технического обслуживания и ремонта. Это ее важнейшее эксплуатационно-техническое свойство.
Ремонтопригодной считают такую конструкцию машины, которая при рациональных затратах на ее проектирование, изготовление и эксплуатацию будет минимальное время находиться в неработоспособном состоянии за некоторый период эксплуатации.
Сохраняемость — это свойство изделия сохранять эксплуатационные показатели в течение срока хранения и транспортирования, установленного в технической документации. Сохраняемость — важное свойство, характеризующее строительные и дорожные машины, которые работают сезонно (скреперы, дорожные катки, асфальтоукладчики и др.).
Сохраняемость характеризуется средним и гамма-процентным сроком сохраняемости.
Средний срок сохраняемости определяется как математическое ожидание срока сохраняемости, а гамма-процентный срок сохраняемости – срок сохраняемости, достигаемый изделием с заданной вероятностью g, выраженной в процентах.
Необходимо отметить, что показатели безотказности и долговечности определялись на основе функции распределения вероятности отказов (или функции надежности), в то же время для ремонтопригодности необходимо знание функции распределения вероятности времени восстановления, а для сохраняемости -функции распределения вероятности срока сохраняемости. Причем различают сохраняемость изделия до ввода в эксплуатацию и сохраняемость изделия в период эксплуатации (при перерывах в работе). Во втором случае срок сохраняемости входит составной частью в срок службы. Кроме того, для срока сохраняемости до ввода изделия в эксплуатацию выделяют срок сохраняемости в законсервированном виде, срок сохраняемости при монтаже и срок сохраняемости на более сложном законсервированном объекте.
К комплексным показателям надежности относят: коэффициент готовности; коэффициент оперативной готовности; коэффициент технического использования; коэффициент планируемого применения; коэффициент сохранения эффективности и т.д. При оценке надежности технологических систем вводятся показатели по параметрам качества продукции, параметрам производительности процесса и параметрам затрачиваемых ресурсов, которые будут рассмотрены далее.
Повышение надежности и работоспособности машин достигается в основном за счет:
- долговечности материалов деталей и рациональных их сочетаний в парах трения;
- нормальных условий работы деталей при наименьших потерях на трение;
- оптимальных температурных режимов работы; условий смазки трущихся поверхностей деталей;
- эффективных устройств для очистки воздуха, топлива, смазки;
- улучшения конструкции и материалов уплотнительных устройств и герметизации сборочных единиц и агрегатов;
- достаточной жесткости базовых деталей машин, устойчивости их к вибрациям и т.д.
Чем выше надежность машины, тем меньше ее неплановые простои, уменьшающие время чистой работы. При этом экономические показатели машины повышаются как за счет снижения стоимости ремонта, так и за счет уменьшения потерь, вызванных простоем в ремонте.
Надежность новых машин несомненно выше капитально отремонтированных, так как при ремонтах часто не выдерживаются первоначальные требования к материалу детали и допускам на их изготовление.
Одной из причин, вызывающих ухудшение технического состояния машины и ее эксплуатационных свойств, а следовательно, и надежности, является износ деталей.
Срок службы - календарная продолжительность эксплуатации изделия от определенного момента времени до наступления предельного состояния, оговоренного в нормативно-технической документации, ил до списания. При этом предельное состояние изделия может устанавливаться по изменению параметров, по условиям безопасности по экономическим показателям и т. п. Различают срок службы до первого капитального или среднего ремонта, срок службы между капитальными или средними ремонтами, срок службы до списания, средний-срок службы и др.
Ресурс - наработка изделия от определенного момента времени до наступления предельного состояния, оговоренного в-нормативно-технической документации.
Ресурс или технический ресурс – это время работы изделия от начала его эксплуатации или его возобновления после ремонта до перехода в предельное состояние.
Срок службы же определяется календарной наработкой до перехода в предельное состояние.
Технический ресурс для неремонтируемых изделий совпадает с продолжительностью пребывания в работоспособном состоянии в режиме применения по назначению, если переход в предельное состояние обусловлен только возникновением отказа. Поскольку средний или капитальный ремонт позволяет частично или полностью восстановить ресурс, отсчет времени работы, образующей ресурс, возобновляют по окончании такого ремонта, различая в связи с этим доремонтный, межремонтный, послеремонтный и полный (до списания) ресурс. Аналогичным образом выделяют виды срока службы.
Средний ресурс и средний срок службы – это математическое ожидание ресурса или срока службы, соответственно.
Гамма-процентный ресурс (гамма-процентный срок службы) – это время (календарная продолжительность) от начала эксплуатации, в течение которого он достигнет предельного состояния с заданной вероятностью g, выраженной в процентах. Величина гамма-процентного ресурса в случае аналитического задания вероятности безотказной работы определяется из соотношения или графически из рисунка 3. Из этих соотношений следует, что увеличение вероятности безотказной работы изделия без его совершенствования возможно только за счет уменьшения величины гамма-процентного ресурса.
Назначенный ресурс (срок службы) определяется суммарным временем работы (календарной продолжительностью эксплуатации) изделия, при достижении которой его применение по назначению должно быть прекращено. Цель установления назначенного ресурса или назначенного срока службы - обеспечение принудительного заблаговременного прекращения применения изделия по назначению, исходя из требований безопасности или экономического анализа.
Для объектов, подлежащих длительному хранению, может быть установлен назначенный срок хранения, по истечении которого дальнейшее хранение недопустимо. При достижении изделием назначенного ресурса или срока службы, в зависимости от его назначения, особенности эксплуатации, технического состояния и других факторов изделие может быть: списано; направлено в средний или капитальный ремонт; передано для применения не по назначению; принято решение о продолжении эксплуатации.
Отметим, что ресурс и срок службы может быть задан не только временем, но и другой физической величиной, например, пробегом (километры), объемом выполненной работы (тонны) и т.д.
Ремонтопригодность изделия характеризуется следующими показателями: вероятностью восстановления работоспособного состояния; средним временем восстановления работоспособного состояния; средней трудоемкостью восстановления работоспособного состояния.
Вероятность восстановления работоспособного состояния – это вероятность того, что время восстановления работоспособного состояния изделия не превысит заданного времени.
Среднее время (средняя трудоемкость) восстановления работоспособного состояния – это математическое ожидание времени (трудоемкости) восстановления работоспособного состояния.
Гарантийная наработка - наработка изделия, до завершения которой-изготовитель гарантирует и обеспечивает сохранение определенных свойств изделия при условии соблюдения потребителем правил эксплуатации, в том числе правил хранения и транспортирования.
Наработка на отказ - среднее значение наработки ремонтируемого изделия между отказами.
Средняя наработка до отказа – это математическое ожидание наработки изделия до отказа, т.е. средняя наработка до отказа определяется формулой (8). Показатель средняя наработка до отказа может применяться не только в период эксплуатации изделия, но и в период его хранения и транспортировки.
Гамма – процентная наработка до отказа – это наработка, в течение которой отказ изделия не возникает с вероятностью g (при этом g указывают в процентах), т.е. гамма-процентная наработка – это квантиль функции вероятности безотказной работы, определяемый как корень одного из уравнений:
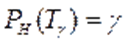 или
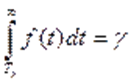 . (1)
Величина гамма-процентной наработки Tg и Tg1 для значений g и g1 представлена на рисунке 1.
Интенсивность отказов – это условная плотность вероятности возникновения отказа невосстанавливаемого изделия, определяемая для рассматриваемого момента времени при условии, что до этого момента отказ не возник. Используя (6) и (12), получаем:
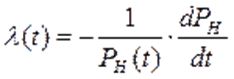 . (2)
Средняя наработка на отказ – это отношение наработки восстанавливаемого изделия к математическому ожиданию числа его отказов в течение этой наработки. Средняя наработка на отказ и параметр потока отказов используются в качества показателя безотказности восстанавливаемого изделия, например, технологического оборудования или обрабатывающего инструмента. Эксплуатация таких изделий может быть описана следующим образом. В начальный момент времени изделие начинает работу и работает до отказа, после отказа происходит его восстановление и изделие вновь работает до отказа. Моменты отказов на оси суммарной наработки или на оси непрерывного времени образуют поток отказов. В качестве характеристики потока отказов используют ведущую функцию W(t) данного потока – математическое ожидание числа отказов за время t, т.е.:
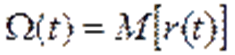 , (3)
где М – символ математического ожидания; r(t) - число отказов за время t. Поэтому средняя наработка на отказ ТСР будет определяться из соотношения
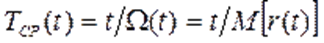 . (4)
Поток отказов также характеризуют параметром потока отказов ω(t) -отношением среднего числа отказов восстанавливаемого изделия за произвольно малую его наработку к значению этой наработки, т.е.:
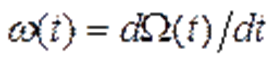 . (5)
Коэффициент технического использования - отношение наработки изделия в единицах времени за некоторый период эксплуатации к сумме средних значений наработки и времени всех простоев, вызванных техническим обслужи- ванием и ремонтами за тот же период эксплуатации.
Коэффициент готовности - вероятность того, что изделие будет рабо-
тоспособно в произвольно выбранный момент времени в промежутках между выполнениями планового технического обслуживания.
2. Безотказность изделия, машины.
Безотказность характеризуется следующими показателями: - вероятность безотказной работы; - средняя наработка до отказа; - гамма-процентная наработка до отказа; - интенсивность отказов; - средняя наработка на отказ; - параметр потока отказов.
Вероятность безотказной работы РН - это вероятность того, что в пределах заданной наработки отказ изделия не возникает. Используя и тот факт, что отказ и безотказная работа образуют полную группу несовместных событий, получаем:
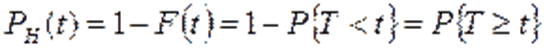 . (6)
Вероятность безотказной работы выражается через плотность распределения на основе соотношения
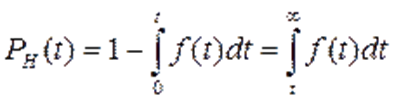 , (7)
РH(0)= 1, PH(¥)= 0. (8)
Важной особенностью вероятности безотказной работы является то, что указание её величины без указания пределов наработки не имеет смысла, так как вероятность безотказной работы изделия изменяется с течением времени его эксплуатации (рис.1). Задавая допустимое значение g вероятности безотказной работы изделия в период его эксплуатации [0,Тg] предполагается, что в этот период вероятность безотказной работы изделия должна удовлетворять условию РH(t)³g. В связи с тем, что РH(t) убывающая функция, верхняя граница ее наработки до отказа t = Тg определится из условия РH{t = Tg} = g, чем и гарантируется выполнение неравенства РH{t£Tg} ³ g. Поэтому для изделия указание его вероятности безотказной работы без указания периода эксплуатации не имеет смысла. Например (рисунок 3), у одного и того же изделия вероятность безотказной работы РH (Tg) = g, рассматриваемая в период наработки [0, Tg], во много раз больше вероятности безотказной работы РH(Tg1) = g1, рассматриваемой за период наработки [0, Tg1]при Tg1 > Tg.
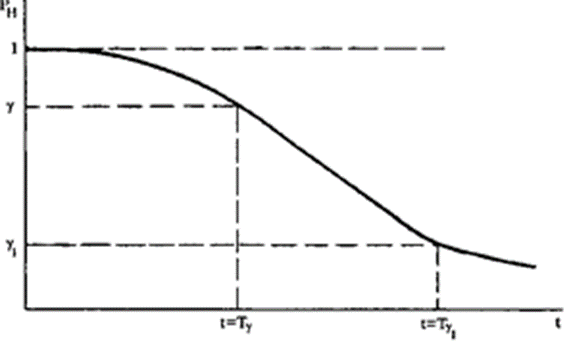
Рис. 1. Вероятность безотказной работы изделия в зависимости от длительности времени его эксплуатации
Для режимов хранения и транспортировки могут также использоваться термины вероятность безотказного хранения или вероятность безотказной транспортировки.
На основе этого определения также вводятся показатели вероятность выполнения технологического задания для технологических систем и вероятность выполнения задания по параметру качества в расчетах на надежность.
3. Способы определения долговечности
Долговечность изделия характеризуется следующими показателями: ресурсом (средним, гамма-процентным, назначенным, техническим); сроком службы (средним, гамма-процентным, назначенным).
Долговечность машины, ее отдельных узлов или деталей определяется на основании лабораторных, стендовых, полигонных или эксплуатационных испытаний.
При лабораторных испытаниях лишь в определенной мере имитируются эксплуатационные условия взаимодействия отдельных деталей. Для ускорения испытаний влияние главных факторов, определяющих долговечность детали, обычно усиливается В качестве показателей долговечности при лабораторных испытаниях используются относительные срок службы, износостойкость, усталостная прочность и др. Зная срок службы стандартной детали и отно-сительную эффективность ее упрочнения по новому методу, установленную при лабораторных испытаниях, можно приближенно определить срок службы упрочненной детали. Полученные при этом данные могут быть использованы для расчета эконо-г1ической эффективности предлагаемых технологических Мероприятий на проектной стадии.
Для получения более точных сведений о долговечности узлов или отдельных ответственных деталей машин проводят стендовые испытания. В этом случае детали или узлы обычно соответствуют чертежам проекта машины и испытываются в одном, а иногда и в нескольких эксплуатационных режимах. В качестве контрольных показателей долговечности используют число часов работы, число циклов нагружения при данном режиме испытаний, число включений и выключений определенного механизма, число торможений и т. д.
Для оценки фактической долговечности машины или ее отдельных узлов проводят испытания машины в условиях эксплуатации. В методике испытаний предусматривают соблюдение соответствующих режимов работы машины, обеспечивающих нормальную эксплуатационную нагрузку. Показателем долговечности машины при эксплуатационных испытаниях является длительность работы до разрушения, выраженная, например, в часах, в числе циклов эксплуатационного нагружения определенной интенсивности, в кубических метрах выбранного грунта и др.
В процессе разработки конструкции машины, станка, агрегата закладываются основы долговечности и надежности отдельных узлов и деталей.
При изготовлении машины большое влияние на качество и долговечность деталей оказывают различные технологические факторы. От правильности выбора метода изготовления, назначения соответствующей упрочняющей обработки металла, качества сборки во многом зависят надежность и долговечность наиболее нагруженных сопряженных деталей,
рабочих органов машины. И, наконец, большое влияние оказывают условия эксплуатации машины, субъективные особенности обслуживающего персонала. Таким образом, при создании машины и последующей ее эксплуатации используются различные методы увеличения срока службы ее деталей и узлов. Эти методы можно разделить на три основные группы: конструктивные, технологические и эксплуатационные.
Долговечность деталей машин определяется главным образом их прочностью, жесткостью и износостойкостью. При проектировании наиболее полно удается решить вопросы обеспечения прочности деталей. Для тех случаев, когда в процессе эксплуатации могут возникнуть не поддающиеся точному расчету перегрузки отдельных деталей или узлов, необходимо либо найти способ автоматического выключения этих деталей, либо предусмотреть предохранительные средства, исключающие возможность поломок основных дорогостоящих частей данного механизма. Более сложно обеспечить высокую износостойкость деталей, определяющую в основном их долговечность. Для этого необходимо предусмотреть достаточную жесткость базисных деталей: станин, корпусов, коробок, ферм и др. Кроме того, следует обеспечить строгое соблюдение правил технической эксплуатации и технологическую дисциплину. Необходимо своевременно компенсировать износ трущихся поверхностей и производить требуемую регулировку деталей машин и механизмов. В системе планово-предупредительных ремонтов следует предусмотреть мероприятия, способствующие предупреждению неисправностей в работе оборудования и созданию условий, при которых износ трущихся деталей был бы минимальным. В то же время основным мероприятием, обеспечивающим необходимые-эксплуатационные свойства и в первую очередь износостойкость деталей машин, является выбор оптимальных материалов и соответствующих методов упрочняющей обработки.
Конструктивные методы повышения долговечности деталей машин включают комплекс мероприятий, связанных с созданием рациональной конструкции машины. Среди них наиболее существенными являются правильный выбор конструктивного решения, от которого зависит работоспособность сопряженных деталей при эксплуатации, экономичность и эффективность агрегата, а также правильный выбор конструктором материалов и обеспечение равнопрочности деталей и узлов. Практика показывает, что неудачную конструкцию можно значительно улучшить путем правильного подбора материалов для ее деталей; но нельзя успешно эксплуатировать машины, если материал детален и его свойства выбраны неверно. Чтобы обеспечить длительную эксплуатацию узлов машины, конструктор должен предусмотреть простоту их обслуживания и ремонта.
К технологическим методам повышения долговечности деталей машин относятся мероприятия по улучшению свойств материалов, применяемых в данной конструкции. Свойства детали начинают формироваться в процессе литья, сварки, обработки давлением и механической обработки. При выполнении этих операций закладываются прочностные характеристики и другие показатели долговечности будущих деталей машины. Все последующие операции изготовления детали сводятся к улучшению свойств материала заготовки. Поэтому прежде чем назначать улучшающую обработку, следует убедиться в правильности выбора материала и метода получения заготовки детали. Особенно велико влияние способа получения заготовки на ударную вязкость материала. Так, диапазон колебаний величины ударной вязкости стали СтЗ после литья и проковки находится в пределах 2-20 кгсМ/см2. Еще значительнее можно изменить свойства деталей, применив новые методы получения заготовок и новые материалы типа металлокерамики, пластических масс или композиционных веществ.
Дальнейшее повышение долговечности деталей машин при их изготовлении осуществляется путем применения различных методов термической и химико-термической обработки, а также покрытий. Эти виды обработки позволяют значительно повысить прочность и износостойкость деталей. Предел выносливости можно увеличить за счет применения поверхностного наклепа. Эффект упрочнения в этом случае достигается за счет изменения тонкой кристаллической структуры и создания в поверхностных слоях детали сжимающих напряжений, снижения вредного влияния концентраторов напряжений. В качестве мероприятий, повышающих коррозионную стойкость деталей, широко используются методы нанесения гальванических, лакокрасочных, пластмассовых и других покрытий. В табл. 1. приведены сведения о характере работы и основных видах повреждения широко распространенных деталей машин, а также о материалах и способах повышения долговечности.
Изготовленная машина поступает в эксплуатацию. Ресурс ее в зависимости от условий эк9плуатации существенно изменяется. При неудовлетворительном уходе отмечаются случаи выхода из строя новы? машин в самом начале эксплуатации. По этому эксплуатационные мероприятия являются составной частью комплекса мероприятий по увеличению долговечности машин. К ним в первую очередь относятся организационно-технические мероприятия, способствующие реализации установленных графиков планово-предупредительного ремонта, систематический контроль за износом сопряженных деталей. Большое влияние на интенсивность износа ответственных деталей машины оказывает качество ухода за машиной, особенно своевременная смазка трущихся частей, предохранение их от загрязнения. Весьма эффективным методом увеличения срока службы агрегата или машины является применение наиболее рациональных режимов эксплуатации, исключающих чрезмерную перегрузку двигателя и рабочих элементов машины.
Для предупреждения поломки деталей оборудования в механизмы встраивают предохранительные устройства, представляющие собой детали, устанавливаемые в кинематической цепи, прочность которых ниже прочности остальных деталей. При перегрузках эти детали ломаются первыми, в результате чего механизм выключается. К числу таких деталей относятся предохранительные стаканы, устанавливаемые под нажимными винтами, срезные муфты, срезные шпиндели и др.
3. Классификация видов разрушения деталей машин.
Наблюдения за износом и повреждениями деталей машин при эксплуатации позволяют выделить пять основных видов разрушения деталей: 1) деформация и изломы (хрупкий излом, вязкий излом, усталостный излом, остаточная деформация, контактные усталостные повреждения); 2) механический износ (истирание металлических пар, абразивный износ, питтингование); 3) эрозионно-кавитационные повреждения (жидкостная эрозия, кавитация, газовая эрозия); 4) коррозионные повреждения (атмосферная коррозия, коррозия в электролитах, газовая коррозия); 5) коррозионно-механические повреждения (коррозионная усталость, коррозионное растрескивание, коррозия при трении). Характерные виды разрушения деталей машин приведены в табл. 2.
4. Изнашивание деталей машин.
Основные термины и определения, принятые при анализе процессов трения и изнашивания, регламентированы ГОСТ 23.002-78 и ГОСТ 23.001-78. Испытания на изнашивание проводят в соответствии с ГОСТ 23.203-78, ГОСТ 23.204-78, ГОСТ 23.205-79, ГОСТ 23.209-79, ГОСТ 23.208-79 и др.
Процесс изнашивания деталей машин характеризуется тремя периодами i
Условия эксплуатации и способы повышения долговечности
некоторых деталей машин. Таблица 1.
|
Наименование деталей |
Нагрузки, действующие на деталь в процессе эксплуатации |
Материалы, применяемые для изготовления детален |
Основные виды повреждений при эксплуатации |
Способы повышения долговечности |
|
Болты и шпильки резьбовых соединений |
Статические напряжения от предварительной затяжки и переменные напряжения от изменяющихся нагрузок |
Стали марок 10, 15, 20, 35, 40, 45, 35Х, 40Х, 45Х и др. |
Усталостные изломы, деформация |
Попышение прочности стали, уменьшение концентрации напряжений, повышение класса шероховатости поверхности резьбы болта, обкатка резьбы болта роликами |
|
Колеса зубчатых передач |
Изгиб зубьев, контактное сжатие и сдвиг рабочих поверхностей зубьев, трение и удары торцов зубьев при изменении частоты вращения |
Стали марок 35, 40, 45, 50, 35Х, 40Х, 45Х, 40ХН, 45ХН. 38ХГН, ЗОХГТ, 12ХНЗА, 40ХНМА, 38Х2МЮА (для тяжелонагруженных передач) Пластмассы (капрон или текстолит) или древеснослоистые пластики (для малонагружен-ных передач) |
Излом зуба (усталостный или из-за nepeipys-ки), выкрашивание, изнашивание, деформация или заедание зубьев |
Коррегирование, улучшение, поверх* ностная закалка зубьев, цементация, азотирование, нитроцементация рабочих поверхностей зубьев |
|
Червяки и червячные колеса червячных передач |
Трение витков червяка о рабочую поверхность зубьев червячного колеса, из1иб зубьев червячного колеса |
Червяки - конструкционные стали; червячные колеса - бронзы марок Бр0Ф10-1, БрОНФ, БрАЖ9-4; серые чу-гуны марок СЧ 15-32, СЧ 21-40 и др. |
Заедание, изнашивание рабочих поверхностей, пластическая деформация и излом зубьев чер вячного колеса |
Коррегирование зубьев червячного колеса, повышение класса шероховатости, закалка или цементация рабо-чпк поверхностей витков червяка |
|
Звездочки цепных передач |
Удары и трение рабочих поверхностей звездочек об элементы цепи |
Конструкционные стали, серый чугун СЧ 15-32 |
Изнашивание рабочих поверхностей зубьев |
Проектирование звездочек с вогнутым профилем зубьев, повышение класса шероховатости, закалка или цементация зубьев |
|
Валы и оси |
Изгиб и кручение, трение скольжения между цапфой и опорой |
Конструкционные стали марок 40, 45, 40Х, 45Х, 38ХГН, 40ХН, 45ХН, 37ХНЗА и др. |
Усталостные поломки, изнашивание и задиры цапф, заедание |
Уменьшение влияния концентраторов напряжений (увеличение радиуса галтелей и др.), шлифование цапф, улучшение, поверхностная закалка, поверхностный наклеп галтелей |
Характерные виды разрушения деталей машин. Таблица 2.
|
Вид разрушения |
Наименование деталей |
Характер повреждения |
Причины разрушения |
|
Остаточная деформация |
Бандажи, крановые колеса, рельсы, напряженные болты, сосуды, подшипники качения |
Изменение геометрической формы детали (удлинение, изгиб, вмятины и т д ) |
Длительное действие переменных контактных, растягивающих или сжимающих напряжений, повышение температуры металла |
|
Вязкий излом |
Связи и анкерные болты, несущие элементы ферм и других пространственных конструкций, напряженные болты |
Разрушение, сопровождающееся значительной деформацией Поверхность излома матовая, имеются скосы, строчечные неровности, волокнистость |
Значительные перегрузки вследствие нарушения нормальных условий эксплуатации |
|
Хрупкий излом |
Сварные соединения, фасонные детали, болты, а также валики и пальцы, имеющие высокую твердость, чугунные отливки |
Разрушение при незначительной деформации Поверхность излома имеет кристаллическое строение, часто с рубцами, лучеобразно расходящимися из зоны начала разрушения |
Наличие ударных нагрузок, дефекты термической обработки, низкое качество металла, повышенное содержание фосфора и водорода, наличие концентраторов напряжений (трещин), хладноломкость стали |
|
Усталостный излом |
Валы, оси, шатуны, болты, сварные соединения, подвергающиеся длительному действию знакопеременных нагрузок |
Образование трещин или разрушение Поверхность излома имеет зоны постепенного развития, ускоренного развития трещины и зону долома |
Пониженная прочность материала, действие знакопеременной нагрузки, циклических температурных напряжений, наличие концентраторов напряжений (надрезы, неметаллические включения, микротрещины) |
|
Истирание металлических пар |
Подшипники скольжения, валы, оси, направляющие, крейцкопфы, кулисы, цепные передачи, поршневые кольца, втулки и др |
Постепенное изменение геометрических размеров детали |
Длительное трение сопряженных поверхностей |
|
Усталостное выкрашивание |
Зубчатые передачи, подшипники качения, бандажи, крановые колеса, рельсы |
Возникновение на контактных поверхностях мелких осповидных выщербин |
Пониженная контактная прочность материала, высокие контактные напряжения |
|
Абразивный износ |
Детали гусениц тракторов, формовочных машин и пескометов, открытые передачи, зубья ковшей экскаваторов, детали машин, подвергающиеся истиранию |
Постепенное изменение размеров На поверхности трения наблюдаются риски, направление которых соответствует направлению движения абразивных частиц |
Взаимодействие трущихся поверхностей с абразивными частицами |
Вероятность безотказной работы P(t).
Имеем N0 изделий для испытаний в течение t часов. Пусть Nот – количество изделий, отказавших при испытании, а Nр – количество работающих изделий, тогда относительное число отказов
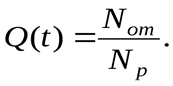 (9)
Если N0 велико, то Q(t) – вероятность отказов.
Количественная характеристика надёжности – вероятность безотказной работы P(t):
Если машина состоит из большого числа узлов, соединенных последовательно рис. 2, а отказ одного приведёт к отказу машины, то по теореме умножений вероятностей вероятность безотказной работы есть произведение вероятностей безотказной работы отдельных элементов:
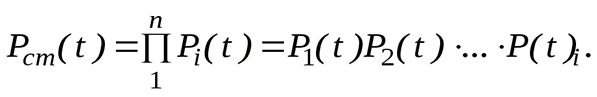 (10)
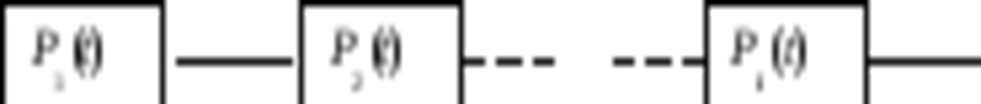
Рис. 2. Последовательное соединение деталей.
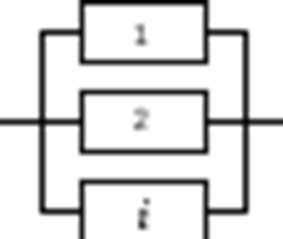
Рис. 3. Параллельное соединение деталей
Пусть система состоит из параллельно соединённых деталей Вероятность безотказной работы такой системы можно записать в виде
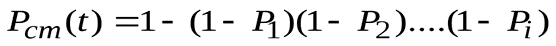 . (11)
Таким образом, надёжность сложной системы всегда меньше надёжности самого ненадёжного элемента. Чем больше элементов имеет система, тем меньше её надёжность.
Важной характеристикой является интенсивность отказов:
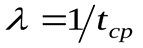 , (12)
где tср – средняя наработка на один отказ.
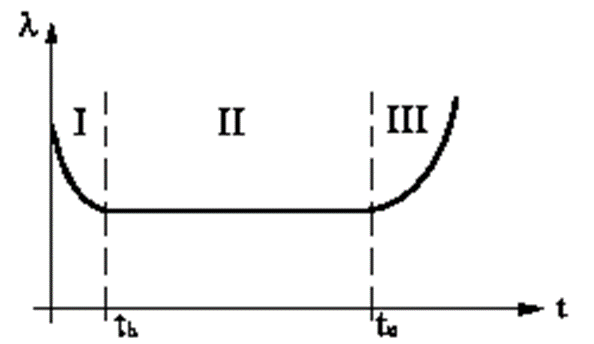
Рис. 4. Период нормальной эксплуатации машины
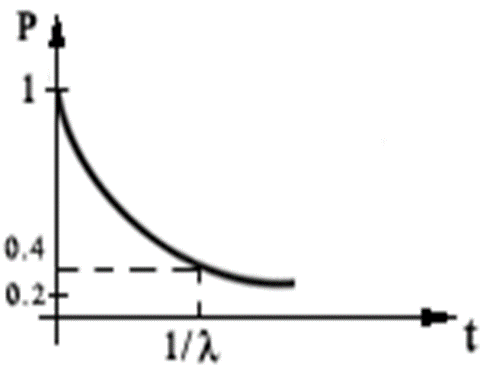
Рис. 5. Наработкой по экспоненциальному закону.
В период нормальной эксплуатации машины (область II рис.1.4) отказы от износа (область III) ещё не проявляются и надёжность характеризуется внезапными отказами. Они носят случайный характер и определяются выражением,
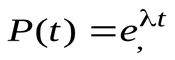 (13)
уменьшаясь с наработкой по экспоненциальному закону (рис. 5).
Основные пути повышения надёжности машин:
1. Улучшение конструкции изделия.
2. Повышение качества производства.
3. Обоснованное уменьшение напряжённости детали.
4. Правильный выбор системы смазки.
5. Резервирование:
а) постоянно параллельное (рис. 6);
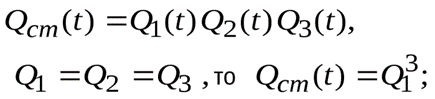 (14)
если 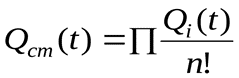 (15)
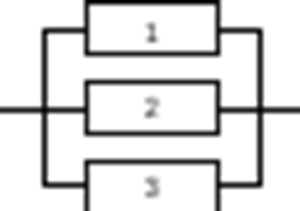
Рис. 6. Постоянно параллельное соединение деталей.
б) резервирование замещением.
Если надёжность переключения 100%, то резервирование применяется тогда, когда исчерпаны все другие средства, существенно повышает надежность системы, но усложняет её.
Контрольные вопросы.
1. Состояние изделия.
2. Определение исправного, работоспособного, неисправного, неработоспособного и предельного состояния.
3. Чем отличается исправное от работоспособного состояния?
4. Из каких соображений назначается предельное состояние.
5. Чем отличается повреждение от отказа?
6. Чем отличается ремонт от восстановления изделия?
7. Особенности эксплуатации изделий по фактическому состоянию.
8. Детерминированные и случайные отказы.
9. Классификация отказов по причинам их возникновения.
10. Классификация отказов в зависимости от периода эксплуатации.
11. Отказы функционирования и параметрические отказы.
12. Внезапные и постепенные (износные) отказы.
13. Вероятность и статистическая оценка вероятности события.
14. Функция распределения вероятности случайной величины и ее свойства. 15. Формула определения вероятности попадания случайной величины в заданный интервал.
16. Статистическая оценка функции распределения вероятности случайной величины. Гистограмма распределения вероятности.
17. Плотность распределения случайной величины и ее связь с ФРВотказов и безотказной работы. Статистическая оценка плотности распределения.
18. Интенсивность отказов и ее связь с ФРВ безотказной работы. Статистическая оценка интенсивности отказов.
19. Математическое ожидание, его физический смысл и статистическая оценка.
20. Дисперсия, ее физический смысл и статистическая оценка.
21. Стандартное отклонение, коэффициент вариации. Квантиль случайной величины.
22. Уравнение для определения границ доверительного интервала.
23. Доверительный интервал и доверительная вероятность.
24. Безотказность. Основные показатели безотказности.
25. Вероятность безотказной работы.
26. Гамма-процентная наработка до отказа.
27. Средняя наработка до отказа.
28. Средняя наработка на отказ.
29. Связь ФРВ безотказной работы с интенсивностью отказов. Основное уравнение теории надежности.
30. Формула и график взаимосвязи вероятности безотказной работы и гамма-процентной наработки до отказа.
31. Долговечность. Основные показатели долговечности.
32. Ресурс, средний ресурс, гамма-процентный ресурс, назначенный ресурс.
33. Сохраняемость. Основные показатели сохраняемости.
34. Ремонтопригодность. Основные показатели ремонтопригодности.
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2 |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3 |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
|
|
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
. http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|
“Основы теории надежности ”
Тема 4. Основные понятия теории трения и изнашивания.
Механизм изнашивания деталей пар трения и рабочих органов машин
Целью изучения курса является формирование у студентов базовых знаний в области триботехники, подготовка выпускников к решению профессиональных задач, связанных с разработкой и созданием машин, работающих в условиях сельскохозяйственного производства, удовлетворяющим требованиям долговечности, изно-состойкости и безопасности эксплуатации, формирование у студентов современного научного мировоззрения, развитие творческого естественно-научного мышления, ознакомление с методологией научных исследований.
Задачей изучения курса является изучение основных трибологических закономерностей для решения конкретных конструкторских, технологических и эксплуатационных задач, связанных с трением, износом и смазкой в машинах.
В результате изучения дисциплины студент должен овладеть методами прогнозирования остаточного ресурса машин, а также использование целенаправленного выбора материалов с необходимыми физико-механическими свойствами, степени точности, качества поверхности и условий эксплуатации деталей в подвижных соединениях при организационно-управленческой деятельности.
Введение. Основные термины и определения.
Трибология занимает достаточно специфичное место в проблемах машиноведения, поэтому ниже приведены основные требования и понятия, относящиеся к данной области знаний. Они представлены исходя из требований ГОСТ 27674–88 «Трение, изнашивание и смазка. Термины и определения», а также понятий, широко распространенных в литературе, связанной с триботехническими исследованиями.
Трибология – наука о трении, смазке и изнашивании контактирующих тел. Название происходит от греческих слов «трибос» –трение и «логос» – наука. Термин впервые употреблен П. Джостом в 1966 г. В докладе специальной комиссии министерства образования и науки Великобритании. В трибологии можно выделить следующие научно-технические разделы: триботехнику, трибофизику, трибохимию, трибомеханику, триботехнологию, трибомониторинг (трибометрия и трибодиагностика), трибоинформатику и др.
Триботехника –наука о контактном взаимодействии твердых тел при их относительном движении, охватывающая весь комплекс вопросов трения, изнашивания и смазки машин. В последние годы в триботехнике получили развитие новые разделы: трибохимия, трибо-физика и трибомеханика.
Трибохимия – изучает взаимодействие контактирующих поверхностей с химически активной средой: проблемы коррозии при трении, химические основы избирательного переноса материалов, воздействие на поверхность деталей химически активных веществ, выделяющихся при трении из смазки и трущихся поверхностей.
Трибофизика –это направление современной физики, изучающее процессы и явления, происходящие в реальных системах тел, где тела контактируют друг с другом в условиях взаимного перемещения.
Трибоматериаловедение – этот раздел изучает связь между составом, строением, свойствами и закономерностями поведения материалов, а также их изменениями при трении и изнашивании.
Трибомеханика – изучает механику взаимодействия контактирующих поверхностей при трении, законы рассеивания энергии, импульса, механическое подобие, колебания при трении, реверсивное трение, уравнения гидродинамики и т.п.
Триботехнология – это направление, предметом исследования и разработки которого являются технологические методы инженерии поверхностей трибосопряжений. В современной трибологии термин «инженерия поверхности» определяет быстро развивающуюся область технологий воздействия на поверхность: нанесение покрытий, поверхностная обработка и модификация
Трибомониторинг – раздел трибологии, включающий трибометрию и трибодиагностику, охватывает методы и средства измерения основных параметров фрикционного взаимодействия: силы (моменты), трения, износа, температуры, шероховатости, площади касания, контактной деформации и др.
Трибометрия – раздел о методах испытаний на трение и изнашивание деталей трибосопряжений и узлов трения. В соответствии с целью и условиями проведения, испытания могут быть модельными: – в условиях лаборатории;
стендовыми – в условиях, близких к практическим; и натурные – в реальных или приближенных к реальным условиям эксплуатации.
Трибодиагностика – раздел трибологии о методах и средствах непрерывного контроля состояния фрикционных параметров деталей и узлов машин.
Трибоинформатика – раздел трибологии о закономерностях получения трибологической информации, ее преобразования, хранения и передачи для использования в науке, образовании и производстве.
К общим понятиям триботехники относятся следующие термины.
Внешнеетрение – явление сопротивления относительному перемещению, возникающее между двумя телами в зонах соприкосновения поверхностей по касательным к ним, сопровождаемое диссипацией энергии (рассеиванием).
Трибосопряжение (ТС) – две функционально связанные детали (вал-втулка, два зубчатых колеса и др.). ТС согласно ЕСКД может быть отнесено к сборочной единице или изделию, состоящего из двух составных частей.
Триботехническая система (ТТС) – сложная термодинамическая система, образуемая из нескольких трибосопряжений и узлов трения, а также промежуточной среды и части окружающей среды, в которой происходит преобразование энергии механической в другие виды и передача преобразованной энергии тепла.
Триботехнические характеристики материалов.
Изнашивание–процесс разрушения и отделения материала с поверхности твердого тела и (или) накопления его остаточной деформации при трении, проявляющийся в постепенном изменении размеров и (или) формы тела.
Износ – результат изнашивания, определяемый в установленных единицах.
Износостойкость – свойство материала оказывать сопротивление изнашиванию в определенных условиях трения, оцениваемое величиной, обратной скорости изнашивания или интенсивности изнашивания.
Относительная износостойкость – отношение интенсивности изнашивания одного материала к интенсивности изнашивания другого в одинаковых условиях.
Интенсивность изнашивания – отношение значения износа к обусловленному пути, на котором происходило изнашивание, или к объему выполненной работы.
Прирабатываемость – способность трущихся тел в начальный период трения постепенно улучшать контактирование поверхностей за счет их сглаживания, что при постоянных внешних условиях сопровождается снижением коэффициента трения, интенсивности изнашивания и уменьшением выделения тепла.
Скорость изнашивания – равна интенсивности изнашивания минус отношение износостойкости к интервалу времени.
Смазочный материал – материал, вводимый на поверхности трения для уменьшения силы трения и (или) интенсивности изнашивания.
Смазка – действие смазочного материала, в результате которого между двумя поверхностями уменьшается сила трения и (или) интенсивность изнашивания.
Смазывание – подведение смазочного материала к поверхности трения.
Трение покоя – трение двух тел при микроперемещениях до перехода к относительному движению.
Трение движения – трение двух тел, находящихся в относительном движении.
Трение без смазочного материала – трение двух тел при отсутствии на поверхности трения введенного смазочного материала любого вида.
Трение со смазочным материалом – трение двух тел при наличии на поверхности трения введенного смазочного материала любого вида.
Трение скольжения – трение движения двух твердых тел, при котором скорости тел в точках касания различны по величине и (или) направлению.
Трение качения – трение движения двух твердых тел, при котором их скорости одинаковы по величине и направлению, по крайней мере в одной в точке зоны контакта.
Сила трения – сила сопротивления при относительном перемещении одного тела по поверхности другого под действием внешней силы, тангенциально направленная к общей границе между этими телами.
Наибольшая сила трения покоя – сила трения покоя, любое превышение которой ведет к возникновению движения.
Предварительное смещение – относительное микроперемещение двух твердых тел при трении в пределах перехода от состояния покоя к относительному движению.
Скорость скольжения – разность скоростей тел в точках касания при скольжении.
Поверхность трения – поверхность тела, участвующая в трении.
Коэффициент трения – отношение силы трения двух тел к нормальной силе, прижимающей эти тела друг к другу.
Коэффициент сцепления – отношение наибольшей силы трения покоя двух тел к нормальной относительно поверхностей трения силе, прижимающей тела друг к другу.
Проблемы, связанные с триботехникой.
Повышенный износ деталей в сочленениях в одних случаях нарушает герметичность рабочего пространства машины (например, в поршневых машинах),в других–нарушает нормальный режим смазки, в третьих–приводит к потере кинематической точности механизма. В результате изнашивания понижается мощность двигателя, увеличивается расход горюче-смазочных материалов, падает производительность компрессоров, возникает возможность утечки ядовитых и взрывоопасных продуктов через сальники и уплотнения, понижаются тяговые качества транспортных машин, ухудшается управление самолетами и автомобилями (понижается безопасность движения), уменьшается производительность, снижается точность и качество обработки изделий на металлорежущих станках и т.д.
Износ инструмента и рабочих органов машин, помимо снижения производительности, повышает расход энергии. Например, с износом и затуплением зубьев ковша экскаватора уменьшается сечение срезаемой стружки грунта, увеличивается сопротивление резанию последнего, требуется больший путь для заполнения ковша.
Износ и повреждение поверхностей снижают сопротивление усталости деталей и могут служить причиной их разрушения даже при незначительных концентраторах напряжений и весьма низких номинальных напряжениях. Повышенный износ нарушает нормальное взаимодействие деталей в узлах, может вызвать значительные дополнительные нагрузки, удары в сопряжениях и вибрации, стать причиной внезапных разрушений. С повышенным износом нередко связан недопустимый шум машин. Заедание или заклинивание деталей может привести к аварийной ситуации. Так, заедание лопатки ротора масляного насоса может вызывать его заклинивание, прекращение подачи масла к подшипникам и аварию машины. В многозвенных механизмах даже небольшой износ отдельных элементов может суммироваться на ведомом звене и нарушать нормальное функционирование механизма.
Износ цилиндропоршневой группы двигателя увеличивает засорение воздуха отработавшими газами: 100 изношенных автомобилей загрязняют воздух отработавшими газами как 125 новых автомобилей. Примечательно, что масса механизма или машины по мере их износа уменьшается незначительно. Например, автомобильный двигатель средней мощности после полного износа имеет потерю массы не более 1% от исходной, а грузовой автомобиль средней грузоподъемности – не более 3 кг.
Понятия о надежности машины.
В соответствии с ГОСТ 13377-75 надежность – свойство объекта выполнять заданные функции, сохраняя свои эксплуатационные показатели в заданных пределах в течение требуемого промежутка времени или требуемой наработки.
Термин «объект» является наиболее общим наименованием изделия: дорожной машины, оборудования или отдельной сборочной единицы. В процессе эксплуатации объект может находиться в одном из следующих состояний: исправном, работоспособном, неисправном.
Исправное состояние (исправность) – состояние объекта, при котором он соответствует всем требованиям, установленным нормативно-технической документацией.
Работоспособное состояние (работоспособность) – состояние объекта, при котором он способен выполнять заданные функции, сохраняя значения заданных параметров в пределах, установленных нормативно-технической документацией. Параметры, характеризующие выполнение функций, обусловливают эксплуатационные показатели изделия: производительность, мощность, тягово-скоростные ха-рактеристики, параметры рабочего процесса и прочее.
Неисправное состояние (неисправность) – состояние объекта, при котором он не соответствует хотя бы одному из требований, установленных нормативно-технической документацией. Различают неисправности, не приводящие к отказам (нарушение лакокрасочного покрытия, износ режущей кромки рабочего органа), и неисправности, ведущие к возникновению отказа (трещина металлоконструкции ра-мы, изгиб лопасти вентилятора системы охлаждения двигателя).
Срок службы машины – календарная продолжительность эксплуатации изделия до разрушения или другого предельного состояния.
Предельное состояние может устанавливаться по изменениям параметров, условиям безопасности, экономическим показателям, необходимости первого капитального ремонта и т. п.
Механизм изнашивания деталей пар трения и рабочих органов машин.
Закон изнашивания твердых тел в общем случае должен учитывать физические, химические и механические явления, протекающие в контакте, а также изменение контактной ситуации (геометрических характеристик контакта, кинематики движения, структуры, состава при поверхностных и поверхностных слоев материалов, химических соединений на поверхностях твердых тел, состояние смазочного слоя и др.). Наиболее существенные особенности, которые необходимо учитывать при разработке методов расчета на износ: - зависимость интенсивности изнашивания от физико-химического влияния окружающей среды (смазочного материала) и от кинематики контакта (скольжение, качение, качение со скольжением); - дискретность поверхностных сил; - стохастичность поверхностных факторов, тепловых источников, импульсивность их воздействия; - высокая скорость протекания химических реакций; - наличие значительных градиентов полей напряжений, деформаций, температур, диффузионных процессов массопереноса. Необходимо иметь в виду высокую дефектность поверхностных и при поверхностных слоев, наличие концентраторов напряжений, механотермическую активацию, возможные (динамические) структурные, фазовые и химические превращения, а также часто возникающую не однородность и анизотропность свойств поверхностных слоев материалов, участвующих в процессе трения и изнашивания. В процессе изнашивания, как правило, изменяется макро- и микрометрия трущихся тел. Касательная нагрузка (силы трения) значительно влияет на напряженное состояние в зоне контакта и на характер усталостного разрушения материала — глубинное или поверхностное. При малых касательных нагрузках усталостная контактная прочность материала определяется глубинными напряжениями, при больших — поверхностными. С ростом касательной на-грузки наиболее напряженная точка перемещается ближе к поверхности. При перекатывании тел касательная нагрузка влияет как на величину, так и на амплитуду изменения компонентов напряжений в поверхностной зоне контакта. Силы трения увеличивают напряжение сдвига в тонком поверхностном слое на отстающих поверхностях и уменьшают их на опережающих, чем и объясняется большая контактная прочность опережающих поверхностей. Практические наблюдения разрушений зубчатых передач и подшипников качения подтверждают указанные теоретические выводы. Механизм и кинетика изнашивания трущихся сопряжений существенно зависят от характеристик дискретности контактирования волнистых и шероховатых поверхностей твердых тел. Геометрическая форма поверхностей, механические свойства материалов (упругость, твердость, предрасположение материалов к упрочнению) определяют степень влияния нагрузки на фактическую площадь касания. При полной пластичности приближенный расчет фактической площади контакта сводится к соотношению:
Аr = N / ( c1 σT ) ≈ N / HB (1)
где N - нормальная нагрузка; с1 - коэффициент; σт - предел текучести; НВ - твердость по Бринеллю менее твердого материала. При пластической деформации выступов фактическая площадь контакта почти не зависит от микрогеометрии поверхности и определяется пластическими свойствами материала, нагрузкой. Упрочнение материала влияет на формирование фактической площади контакта. При упругой деформации шероховатостей фактическая площадь контакта существенно зависит от геометрических характеристик шероховатости и упругих свойств материалов. Многочисленные эксперименты показывают связь износостойкости при граничном режиме смазки с теплотой адсорбции и температурой. Увеличение теплоты адсорбции приводит к увеличению износостойкости поверхностных соединений. Процессы формирования и разрушения поверхностных слоев (соединений) зависят от временного фактора. В настоящее время теоретически исследовано напряженно-деформированное состояние контактирующих абсолютно гладких тел при качении, скольжении, качении со скольжением при действии касательных сил, различных комбинациях нагрузок в контакте. В действительности детали машин всегда имеют неровности: отклонения формы, волнистость, шероховатость, микронеровности на уровне зерен, решетчатых структур, молекул и атомов. Существуют контурная и фактическая площади контакта. Контурная площадь формируется в результате контактов волнистостей поверхностей и образования отдельных зон из контактов по вершинам волн. Фактическая площадь контакта представляет собой сумму всех контактов микронеровностей. Фактическая площадь контакта весьма мала и составляет сотые и десятые доли процента с диаметром отдельных пятен 1-60 мкм. Экспериментально и теоретически установлено: средний размер пятна контакта мало зависит от нагрузки; фактическая площадь контакта изменяется главным образом за счет изменения числа пятен контакта. Число пятен почти прямо пропорционально сжимающей нагрузке.
Температура — главный фактор, влияющий на износостойкость. Механическая энергия при трении в основном превращается в теплоту. Рассеивание энергии идет на генерирование теплоты, а также на накопление энергии деформации, образование точечных дефектов, дислокаций, на излучения. Теплофизические факторы в эксплуатации во многих случаях являются определяющими в обеспечении износостойкости и надежности машин. Температура и градиент температуры приводят к десорбциии деструкции защитных смазочных слоев и пленок, снижают механическую прочность материалов, вызывают внутренние напряжения, коробление, усиливают деформационные, адгезионные процессы, изменяют структурные, фазовые состояния.
Температура — основной фактор, приводящий к заеданию и катастрофически быстрому изнашиванию узлов трения. Во всех тепловых расчетах при контактных взаимодействиях используется удельная интенсивность тепловыделения (удельный тепловой поток, плотность теплового потока):
q = fpvs, (2)
где f - коэффициент трения скольжения: р - нормальное контактное давление;
vs - скорость скольжения. Указанная тепловая характеристика контакта сравнительно просто рассчитывается, во многих случаях является важной характеристикой тепловой нагруженности контакта. В температурных расчетах определяются объемное (поверхностное) значение температуры деталей, градиенты температур и приращение температуры в зоне трения (температурные вспышки). В процессе трения и износа в деталях и механизмах протекают сложные взаимосвязанные физические, химические и механические явления. Разрушения рабочих поверхностей деталей и рабочих органов машин классифицированы по видам (рис. 9).
Абразивное изнашивание. Абразивное изнашивание относится к механическому разрушению трущихся поверхностей, возникающему в результате режущего или царапающего действия твердых (абразивных) тел и частиц. Характерным условием абразивного изнашивания является повышенная твердость изнашивающего тела — частицы минерального происхождения, шероховатости более твердой поверхности, наклепанные металлические частицы износа, твердые структурные составляющие материала, оксидные пленки. На изнашивающейся поверхности остаются следы (риски, канавки, царапины) как результат микро резания, снятия стружки, пластического деформирования.
Абразивное воздействие оказывают твердые частицы в потоке жидкости, газа, воздуха при попадании на твердое тело. Возникновение трения и удара в месте контакта приводит к ударно-абразивному, ударно-гидроабразивному, ударно-усталостному, ударно-тепловому разрушению. Объем износа V в зависимости от нормальной нагрузки N, пути трения S, начальной твердости металла Н и размера абразивного зерна а определяется выражением:
V = c ( NSa / H ), (3)
где С - коэффициент, зависящий от абразивных свойств истирающей поверхности, условий взаимодействия контактирующих тел, кинематики движения и закрепления абразива, остроты ребер абразива (формула Хрущева).
Обратная пропорциональность величины износа числу твердости относится к технически чистым металлам и сталям в отожженном состоянии. Износ линейно возрастает с ростом размера зерна до некоторой его критической величины, затем при увеличении размера он не изменяется. Особенно большое значение имеет размер зерна при изнашивании полимеров в связи с их низкой когезионной прочностью. В механически наклепанных металлах и сталях, если в процессе наклепа не происходит фазовых превращений, относительная износостойкость не зависит от твердости стали после наклепа, так как в процессе самого изнашивания имеет место значительный наклеп.
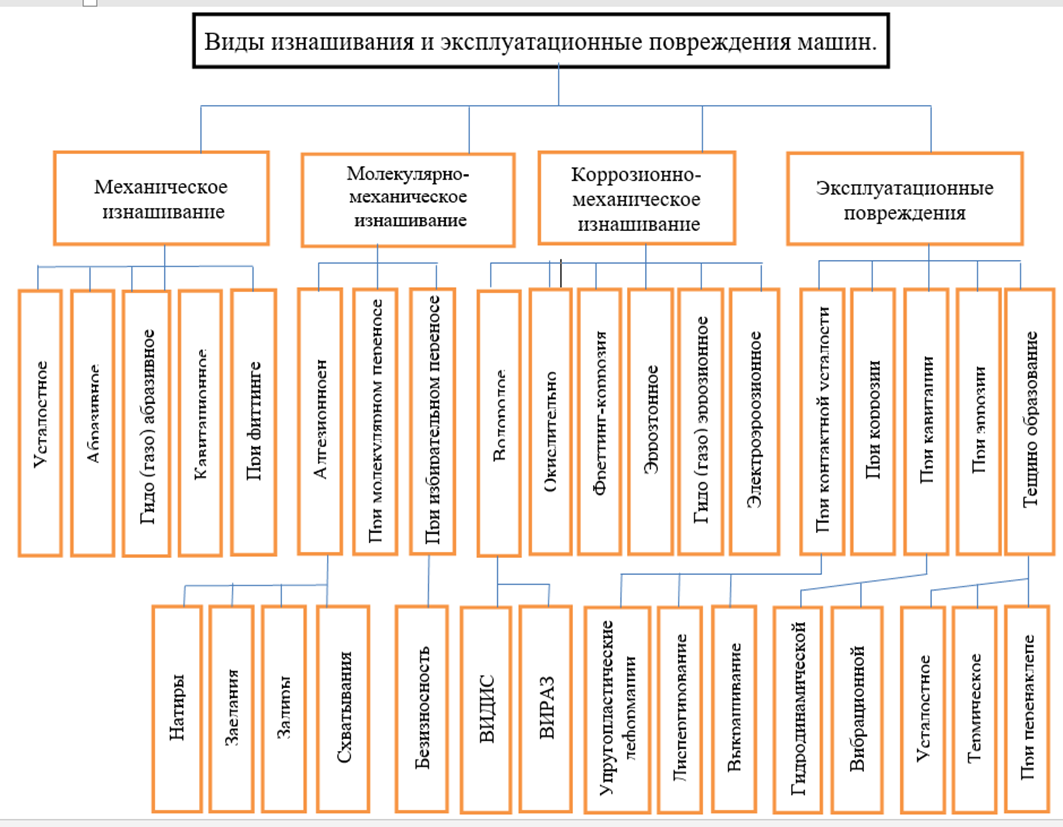
Рис. 1. Виды изнашивания и эксплуатационные повреждения машин.
Если скорость скольжения не приводит к заметному нагреву контакта, то она почти не влияет на величину износа. Относительная износостойкость зависит от соотношения твердостей абразива На и металла Нм. На рис. 2 приведена зависимость относительной износостойкости ε и относительного износа 1/ε от отношения твердости абразива На к твердости металла Нм. При На < k Нм в диапазоне k = 0,7...1 (зона I ) износ незначительный, при На > k Нм в диапазоне k = 1,3... 1,7 (зона III) относительная износостойкость сталей, кроме марганцовистой пружинной стали, не зависит от твердости абразива. В переходной области (зона II) износ металла возрастает с повышением На твердости абразива. Абразивное изнашивание имеет место в сельскохозяйственном, горном, дорожном, строительном, транспортном, металлургическом, нефтегазопромысловом оборудовании и др.
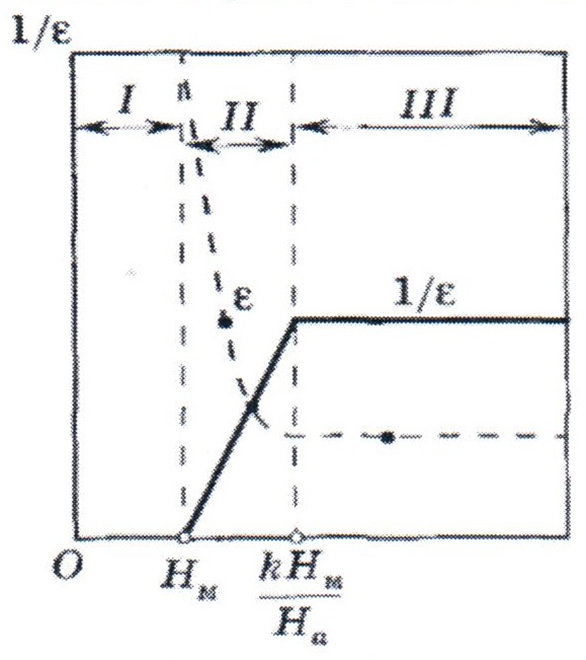
Рис. 2. Зависимость относительной износостойкости ε и относительного износа 1/ε от отношения твердости абразива На к твердости металла Нм.
Дробление и транспортировка руды, камня, угля, добыча полезных ископаемых, работа с грунтом или с почвой, при механической поверхностной обработке деталей, попадание твердых частиц песчаной пыли в смазочный слой между взаимодействующими деталями механизма при-водит к удалению материала в виде мелкой стружки, фрагментов материала, дисперсных кусочков.
Коррозионно-механическое изнашивание. Коррозионно-механическое изнашивание возникает при трении материалов, вступающих в химическое взаимодействие с окружающей средой. Могут иметь место также электрические процессы. Изнашивание в этом случае происходит под влиянием одновременно протекающих процессов поверхностного разрушения от механического и коррозионного факторов. Интенсивность коррозионно-механического изнашивания зависит от природы контактирующих материалов, их коррозионной стойкости, состава окружающей среды, от взаимодействия материалов со средой, смазочными материалами, активными компонентами (присадками). На процесс изнашивания существенно влияет водород.
Большие градиенты напряжений и температур в приповерхностных слоях металла при трении способствуют повышенной концентрации водорода в зоне трения, образованию и развитию микротрещин, охрупчиванию и интенсивному изнашиванию. Работа узлов трения в агрессивных средах и в электролитах сопровождается коррозионными процессами, анодным растворением, переходом ионо в атомов металла из решетки в раствор. Электрохимические процессы, развивающиеся на фактических площадях контакта, зависят от разрушения и восстановления пассивирующих пленок. Коррозионно-механические процессы могут иметь доминирующее значение при кавитационном и эрозионном разрушениях, вызванных микроударным воздействием жидкостей. Необходимо учитывать адсорбционные и коррозионные эффекты при оценке влияния присадок на износ. Образование прочных адсорбционных слоев, экранирующее действие смазки, препятствует непосредственному контакту микронеровностей трущихся поверхностей и снижает адгезионное взаимодействие. Однако снижение механических свойств поверхностных и приповерхностных слоев в результате химического модифицирования вызывает усиление коррозионно-механического изнашивания. Коррозионно-механическое изнашивание типично для различных узлов машин, нефтехимической, горно-металлургической промышленности.
Адгезионное изнашивание. Адгезионное изнашивание возникает в следствие действия межповерхностных сил, молекулярного сцепления на поверхности раздела, образования адгезионных связей между касающимися поверхностями. Под адгезией понимают слипание соприкасающихся поверхностей разнородных твердых или жидких тел. Адгезионные взаимодействия вызывают под поверхностное разрушение трущихся материалов, появление заедания, возникновение «холодной сварки», повышенные значения интенсивности изнашивания и сил трения. Сила адгезионного взаимодействия зависит от степени очистки поверхностей от адсорбированных слоев, загрязнений, наличия смазочных веществ. Проблема адгезионного взаимодействия является одной из главных в науке о трении и износе твердых тел — металлов, полимеров, керамики, композитов, полупроводников. На площадках фактического контакта трущихся поверхностей под воздействием нормальных и тангенциальных усилий, температур, деформационных процессов происходит разрушение всех экранирующих слоев (смазки, загрязнений, адсорбированных веществ, оксидов), возникает контакт атомарно чистых поверхностей. Механизм адгезии связан с особенностями электронного строения контактирующих тел, концентрации валентных электронов, плотности свободных электронов на поверхности раздела. Адгезионное изнашивание часто возникает при недостаточном количестве и при отсутствии смазочного материала, в случаях разрушения загрязнений, адсорбированных пленок, оксидов.
Усталостное изнашивание. Усталостное изнашивание возникает в результате повторного деформирования микрообъемов материала, вызывающего возникновение трещин и отделение частиц материала. Циклически изменяющиеся контактные напряжения вызывают поверхностное разрушение в виде ямок выкрашивания (питтинг), трещин, осповидного изнашивания, отслаивания. Образующиеся раковинки с диаметром от сотых долей миллиметра до не-скольких миллиметров увеличиваются в процессе работы узла трения, возникает шелушение поверхности. Количественная оценка контактной усталости выражается в числе циклов нагружения или в часах работы до возникновения усталостных разрушений поверхностей. Появление усталостного изнашивания — выкрашивания, приводит к усилению вибрационно-акустической активности механизмов, повышению уровня шума, увеличению концентрации нагрузки, контактных напряжений, уменьшению размера площади несущей поверхности трущихся поверхностей, возникновению интенсивного износа и заедания. Условия возникновения и кинетика развития усталостного изнашивания зависят от напряженно деформированного состояния поверхностных и при поверхностных слоев материала, физико-механических свойств материала, физико-химических свойств смазочных материалов и окружающей среды, толщины смазочного слоя, кинематики контакта, формы и размеров соприкасающихся деталей. Возникновению микротрещин при циклических контактных воздействиях способствует влияние концентраторов напряжений. К поверхностным концентраторам напряжений относятся дефекты в виде царапин, вмятин, рисок, прижогов и др.; к под поверхностным концентраторам — не металлические включения, микропоры, рако-вины, карбиды и др. Большое влияние на усталостное изнашивание оказывает величина максимальных касательных напряжений. Увеличение коэффициента трения скольжения способствует возникновению выкрашивания. С ростом толщины смазочного слоя уменьшаются число взаимодействующих микронеровностей, продолжительность и величина деформирования, предотвращается металлический контакт.
Стойкость к выкрашиванию увеличивается с повышением значений пределов упругости, текучести, вязкости материала, твердости материала. В начальный период работы сопряжений может возникнуть ограниченное выкрашивание, зависящее от концентрации нагрузки на отдельных участках или неровностях. В результате последующей приработки распределение нагрузки становится более равномерным и выкрашивание прекращается. Фрикционно- усталостная модель изнашивания была развита Крагельским, в ней учитываются процессы на уровне влияния микрогеометрии (шероховатостей) поверхностей. При относительном скольжении трущихся тел разрушение происходит в результате многократного деформирования истираемого материала жесткими микронеровностями контр тела.
Уравнение для фрикционной усталости:
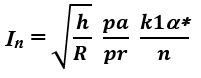 (4)
где h / R - относительная глубина внедрения; h - глубина внедрения единичной неровности; R - радиус неровности; ра и рr - соответственно номинальное и фактическое давления; k1 - коэффициент, зависящий от расположения неровностей по высоте; a* - отношение номинальной площади к фактической площади трения;
n - число циклов, которое выдерживает деформированный объем до разрушения.
Усталостное разрушение поверхностных слоев материалов в виде выкрашивания возникает в хорошо смазывающихся механизмах, трущиеся сопряжения которые работают в режимах кинематического качения, скольжения, качения со скольжением. Наиболее подвержены контактному разрушению в виде выкрашивания зубчатые передачи, подшипники качения и скольжения, катки, кулачковые механизмы, фрикционные передачи и др. Изнашивание при фреттинг-коррозии. Изнашивание при фреттинг-коррозии возникает при малых колебательных, циклических, возвратно-поступательных перемещениях с малыми амплитудами. Необходимым условием возникновения фреттинг-коррозии является наличие проскальзывания между касающимися поверхностями. Она возникает в заклепочных, болтовых, шлицевых, шпоночных, штифтовых соединениях, прессовых посадках деталей, стальных канатах, шарнирах, соединениях муфт, рессорах, клапанах, регуляторах электрических контактов, кулачковых механизмах. Активизирует этот процесс наличие вибраций, переменных во времени крутящих и изгибающих моментов. Повреждения концентрируются на небольших участках и напоминают точечную коррозию. Повышается величина шероховатостей, образуются натиры, налипания, каверны, микротрещины, при этом обычно снижается усталостная прочность деталей. Изнашивание при фреттинг-коррозии зависит от одновременно протекающих процессов микро схватывания, усталостного, коррозионно-механического, абразивного воздействия.
Расчетные зависимости для определения износа в условиях фреттинг-коррозии имеют весьма приближенный, оценочный характер. Механизм возникновения и кинетика развития изнашивания поверхностей в условиях фреттинг-коррозии являются наиболее сложным и по своей природе процессами.
Эрозионное изнашивание. Эрозионное изнашивание происходит в результате воздействия на поверхность потока жидкости, газа, твердых частиц. С удалением поверхностных локальных микро объемов при повторных воздействиях частиц возникают ярко выраженные неровности и огрубление поверхности. Интенсивность эрозионного разрушения зависит от прочности когезионных связей в материале;
- энергия, выделяющаяся в момент соударения частиц с поверхностью, может вызвать частичное оплавление места контакта. Эрозия при воздействии воды происходит в следствие трения потока о поверхность и от ударного воздействия частиц потока. При этом может иметь место процесс электрохимической коррозии, поэтому во многих случаях эрозионное изнашивание сопровождается коррозионно-механическими разрушениями. Интенсивность эрозионного изнашивания зависит от скорости потока, угла атаки с изнашивающейся поверхностью, механических свойств и концентрации воздействующих частиц, агрессивности среды — носителя, физико-механических и химических свойств поверхностных и при поверхностных слоев материала. Эрозионное изнашивание происходит при гидроабразивном и газо абразивном воздействии среды, которое наблюдается, например, в различных деталях гидромашин, патрубков, землесосов, турбобуровидр. Воздействующими факторами являются абразивные частицы и поток жидкости, несущий твердые частицы. Механическое воздействие твердых частиц может сочетаться с коррозионными кавитационным разрушением. На износ влияют также соотношение значения твердости материала и абразива, величина угла атаки. Кавитационное изнашивание. Кавитационное изнашивание возникает при относительном движении твердого тела и жидкости в условиях кавитации. Кавитационный износ типичен для деталей машин, работающих в жидких средах. Процесс образования гидро-динамической кавитации связан с возникновением каверн — кавитационных пузырьков. Основные действующие факторы при кавитации имеют различную природу — значительные локальные механические силы, химические, тепловые, электрические и другие процессы. Механизм и кинетика кавитационного изнашивания вклю-чают процесс зарождения и роста кавитационных каверн, их захлопывание (схлопывание), разрушительное воздействие на поверхность. Для образования каверн в жидкости необходимо падение давления в ней до давления насыщенных паров. Ядра кавитации в области разрежения жидкости превращаются в кавитационные пузырьки и каверны. В момент достижения предельного размера кавитационные пузырьки (каверны) начинают захлопываться, в следствие чего поверхность твердого тела в зоне кавитации получает механическое повреждение. Возникают ударные волны на поверхностях деталей.
Кавитационный износ (кавитационная эрозия) металличе-ских тел имеет вид выдавленных кратеров, периодически образующихся в процессе работы деталей. Кавитационному изнашиванию подвержены различные детали гидромашин, рабочие колеса насосов, гребных винтов, лопасти гидротурбин.
Изнашивание при заедании. Изнашивание при заедании — наиболее опасное разрушение трущихся поверхностей, возникающее в результате схватывания, глубинного вырывания материала, переноса материала с одной поверхности трения на другую, разрушающего воздействия образовавшихся неровностей. Заедание про-является в виде глубоких борозд, выровов, наростов, рисок, оплавлений. Изнашивание при заедании может иметь лавинный, катастрофический характер и приводить к полному выходу узла трения из строя. Оно встречается в тяжело нагруженных зубчатых передачах, кулачковых механизмах, шарнирных соединениях, подшипниковых опорах, в цилиндро-поршневых парах, золотниковых устройствах, в направляющих станков, в стационарных контактах при наличии вибраций.
Обязательным условием возникновения заедания является разрушение промежуточных смазочных слоев и взаимодействие физически чистых (ювенильных) контактирующих поверхностей. Разрушение защитных смазочных слоев может наступить в следствие пластической деформации, износа шероховатостей, находящихся даже в «холодном» состоянии, или в следствие потери смазывающих свойств (деградации) смазочного материала при повышенных фактических температурах в зонах фактического контакта тел. Заедание возможно в результате срабатывания смазочного материала и при недостаточном его дополнительном поступлении к местам трения. В расчетах на износ используют следующие формулы интенсивности:
- линейного изнашивания: Ih =dh/dS;
- объемного: Iv = dV/dS;
- массового: IG = dG/dS;
- энергетического: Iw = dV/dА.
Здесь h, V, G — соответственно линейный, объемный, массовый износ; S — путь трения; А — работа сил трения.
В некоторых случаях целесообразно использовать величину износа, возникающую за один цикл процесса изнашивания (трения),
Iц = h/nц, (5)
где h — величина за nц циклов процессов изнашивания (трения).
Скорость изнашивания, интенсивность изнашивания по времени определяются как отношение значения износа к интервалу времени возникновения износа:
Ihτ = dh / dt, (6)
где t — время изнашивания. Зависимость линейной и скоростной интенсивностей изнашивания выражается формулой Ih =Ihτ / v, (7)
где v — скорость перемещения (скольжения, качения).
Типичный вид протекания процесса изнашивания во времени τ представлен на рис. 3а.
Можно выделить три характерных периода:
I — приработка,
II — установившийся износ,
III — ускоренный (катастрофический) износ.
В период приработки происходит изменение макро- и микро геометрии поверхностей, возникает установившаяся шероховатость, обычно уменьшаются сила трения и температура контакта. В следствие увеличения фактической площади контакта снижаются контактные давления, происходят структурные, физические, химические и механические изменения поверхностных слоев. При установившемся износе стабилизируются сила трения, температура, интенсивность (скорость) изнашивания. Процесс можно считать стационарным. Период ускоренного (катастрофического) износа вызывается различными причинами, например изменением геометрических характеристик сопряжения, повышением динамических нагрузок, температуры, истиранием защитных, износостойких слоев и др.
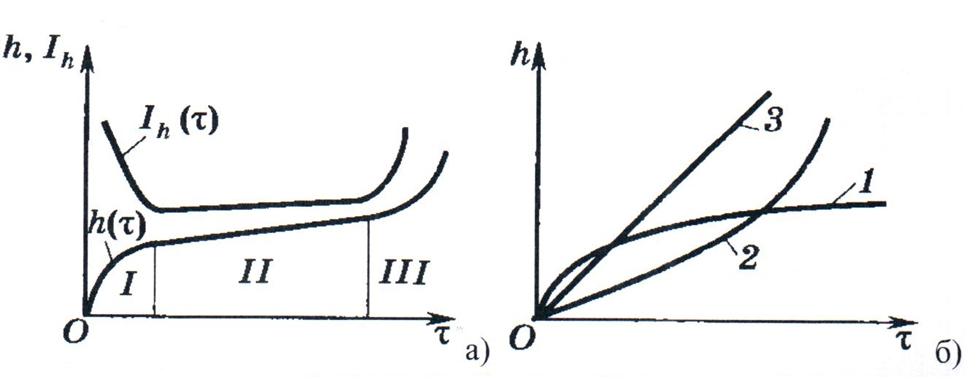
Рис. 3. а) б). Типичный вид протекания процесса изнашивания во времени τ:
а) I — приработка, II — установившийся износ, III — ускоренный (катастрофиче-ский) износ; б) 1 –износ цилиндро-поршневых пар, 2 – износ режущего инструмента, некоторых типов подшипников скольжения из самосмазывающихся материалов при усиливающемся воздействии абразива, при микро схватывании поверхностей в вакууме; 3 – стационарный износ некоторых композиционных материалов.
Закономерности изнашивания во времени различных материалов, механизмов и узлов устанавливаются экспериментально. В таблицах 2 и 3 обобщены материалы отечественных и зарубежных литературных данных по оценкам видов и интенсивнстей линейного изнашивания Ih различных трущихся деталей машин, приборов, оборудования и инструмента. Конструкторско-технологическими и эксплуатационными методами стремятся сократить период приработки, увеличить период установившегося износа и избежать катастрофического износа. В некоторых случаях износ протекает по другим закономерностям. Характер кривой 1 (рис. 3б) соответствует износу цилиндро-поршневых пар, 2 — износу режущего инструмента, некоторым типам подшипников скольжения из самосмазывающихся материалов при усиливающемся воздействии абразива, при микро схватывании поверхностей в вакууме;
3 — стационарному износу некоторых композиционных материалов.
Виды линейного изнашивания различных трущихся деталей машин,
приборов, оборудования и инструмента. Таблица 3.
|
Вид изнашивания. |
Машины, оборудование, приборы, инструмент, узлы |
|
Абразивный |
Горные, дорожно-строительные, транспортные, металлургические, с/х машины, нефтегазопромысловое оборудование, абразивные станки, лопатки газовых турбин, рабочие колеса, направляющие гидравлических турбин, трубы и насосы земснарядов и др. |
|
Коррозионно-механический |
Машины, аппараты, оборудование нефтехимической, пищевой, горно-металлургической, деревообрабатывающей промышленности и др. |
|
Адгезионный |
Космическая, вакуумная техника, оборудование атомных реакторов, механизмы в газовых и жидких агрессивных средах и др. |
|
Усталостный |
Зубчатые передачи, подшипники качения, скольжения, катки, кулачковые механизмы, валки, фрикционные передачи и др. |
|
Фреттинг-коррозия |
Самолеты, вертолеты, ядерные реакторы, газотурбинные двигатели, заклепочные, болтовые, шлицевые, шпоночные, штифтовые соединения, муфты, рессоры, клапаны ид р. |
|
Эрозионный |
Гидромашины, турбобуры, газовые турбины, пневмотранспорт, газодобывающие агрегаты и др. |
|
Кавитационный |
Гидромашины, гребныевинты, рабочие колеса насосов, лопасти гидротурбин и др. |
|
Заедание (схватывание) |
Тяжело нагруженные узлы трения, зубчатые передачи, кулачки, шарнирные соединения, цилиндро-поршневые пары, золотниковые устройства, направляющие, стационарные контакты при вибрациях. |
Силы трения (коэффициент трения) существенно влияют на напряженно-деформированное состояние контакта деталей машин, интенсивность изнашивания и контактную прочность. Анализ напряженного состояния упругих тел и усталостной прочности контактирующих материалов для случая одновременного действия нормальной и касательной нагрузок показал следующее: касательная нагрузка (сила трения) влияет на напряженное состояние в зоне контакта и на характер разрушения материала (при малых касательных нагрузках прочность материала определяется глубинными напряжениями, при больших — поверхностными); с ростом касательной нагрузки наиболее напряженная точка перемещения ближе к поверхности; при перекатывании со скольжением тел касательная нагрузка влияет на величину и амплитуду изменения компонентов напряжений в при поверхностных слоях материалов и непосредственно на поверхности.
Интенсивность линейного изнашивания Ih деталей машин,
приборов, оборудования и инструмента. Таблица 4.
|
Машина (узел), агрегат, инструмент |
Деталь, элемент |
Ih |
|
Уплотнительное устройство |
Изнашивающийся элемент |
10-5-10-9 |
|
Подшипник скольжения, шарнир |
Вал, втулка при устойчивой жидкостной смазке, самосмазывающаяся пара и с твердыми смазочными покрытиями |
10-12-1013 10-5-10-10 |
|
Тяжело нагруженный редуктор |
Зубчатое колесо |
10-7-10-9 |
|
Передача винт-гайка с трением скольжения |
Изнашивающаяся гайка |
10-7-10-10 |
|
Станок, инструмент |
Направляющие. Режущий инструмент |
10-8-10-11 10-4-10-8 |
|
Тормозное устройство |
Фрикционная накладка, тормозной диск |
10-6-10-9 |
|
Экскаватор |
Зубчатое колесо (открытое) Опорно- поворотный круг Зуб ковша |
10-6-10-8 10-8-10-10 10-3-10-5 |
|
Буровое долото |
Опора скольжения |
10-5-10-7 |
|
Кулачковый механизм |
Кулачок, толкатель |
10-7-10-10 |
|
Конвейерная лента |
Обкладка, трущийся элемент |
10-7-10-9 |
|
Фрикционная пара «колесо-рельс» |
Колесо, рельс |
10-7-10-10 |
Теоретические и экспериментальные исследования долговечности по критерию усталостного выкрашивания при различных соотношениях между касательными и нормальными силами в большей степени коррелировали с изменением касательных и растягивающих поверхностных напряжений на контуре контакта, чем с вариацией глубинных максимальных касательных напряжений. Силы трения влияют на КПД механизмов, на тепловое со-стояние, надежность и ресурс по критерию износа, на возникновение катастрофического изнашивания и заедания. Зона минимальной контактной прочности в зубчатых передачах соответствует месту возникновения максимальных сил трения, изменение усталостного предела контактной прочности зависит от действующих сил трения. Рассмотрим закономерности изменения коэффициента трения скольжения при качении со скольжением тел в случае начального касания тел в точке и по линии. Названные условия характерны для работы различных классов зубчатых и фрикционных передач, подшипников качения, кулачковых механизмов, катков и др. Экспериментально установлена принципиальная близость всех закономерностей для сил трения при начальном касании тел в точке и по линии (рис. 4).
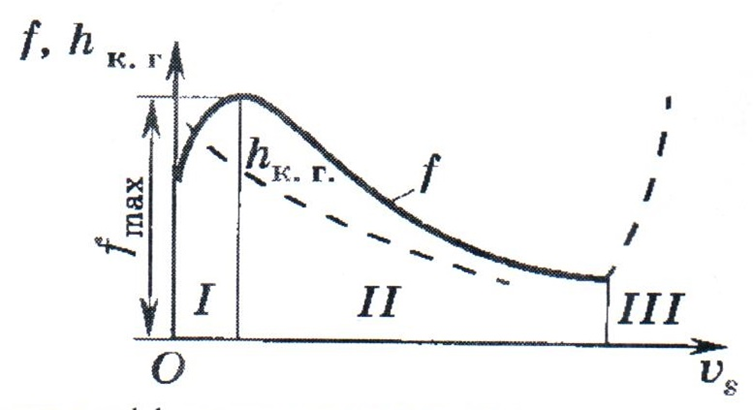
Рис. 4. Изменение коэффициента трения скольжения от скорости скольжения.
С увеличением скорости скольжения коэффициент трения скольжения с начала быстро увеличивается (область I), затем после убывания (область II) резко возрастает в связи с разрушением смазочного слоя и заеданием трущихся поверхностей (область III). На рис. 5 приведены зависимости коэффициента трения f и толщины hк.г. смазочного слоя от суммарной скорости качения (рис. 5а), контактного давления р (рис. 5б) и вязкости масла μ (рис. 5в). С увеличением суммарной скорости качения в контакте коэффициент трения f уменьшается, особенно в области малых значений скоростей — до vs — 1,5-2 м/с (рис. 5а), коэффициент трения сложным образом зависит от контактных давлений (рис. 5б). В области малых скоростей качения и вязкости масла коэффициент трения с увеличением контактных давлений с начала уменьшается, а в области высоких давлений перестает от них зависеть (кривая 1 на рис. 5б). При высоких скоростях качения и больших значениях вязкости масла коэффициент трения с начала увеличивается, а потом остается постоянным (кривая 3 на рис. 5б). Существуют сочетания скоростей качения и вязкости масла, при которых коэффициент трения не зависит от контактных давлений (кривая 2 на рис. 5б). В случае контакта не смазывающихся деталей как в покое, так и в движении коэффициент трения скольжения рассчитать весьма затруднительно в связи с неоднородностью и нестабильностью физико-химических и механических свойств контактирующих поверхностей.
Рис. 5. Зависимости коэффициента трения f и толщины hк.г. смазочного слоя от суммарной скорости качения (а), контактного давления (б) и вязкости масла (в).
Контакт твердых тел имеет дискретную природу и происходит по отдельным шероховатостям. Взаимное внедрение микронеровностей, сопротивление деформированию поверхностных слоев при скольжении, возникновение адгезионного (межмолекулярного, межатомного) взаимодействия зависят от состава и структуры поверхностных пленок, которые в процессе трения и изнашивания существенно изменяются, не имеют математического описания даже в модельном приближении. Поэтому адгезионно-деформационная теория трения твердых тел позволяет глубже понять и объяснить экспериментальные закономерности, полученные в различных условиях контактирования. Коэффициент трения скольжения для твердых тел, не смазанных жидкими или пластичными смазочными материалами, включая самосмазывающиеся для фрикционных устройств, изменя-ется в диапазоне f = 0,05...0,60. Однако, при возникновении схватывания (заедания) коэффициент трения может иметь весьма большие значения (f > 1), и даже при малых значениях нормальной силы (или ее отсутствии) он стремится к бесконечности (f→∞). При высоких скоростях скольжения, значительном тепловыделении происходит размягчение и оплавление материалов. В этих условиях коэффициент трения скольжения близок к условиям гидродинамики: (0,01...0,05). На рис. 6 представлена кривая Герси-Штрибека (зависимость коэффициента трения скольжения f и толщины смазочного слоя hк.г. от параметра μvs / Nп ), полученная при исследовании режимов смазки в подшипниках скольжения.
Рис. 6. Кривая Герси- Штрибека .
На зависимости коэффициента трения скольжения от факто – раμvs / Nп,
где μ— вязкость масла; vs — скорость скольжения; Nп — нагрузка, приходящаяся на единицу длины, можно выделить существование различных режимов смазки. \
Область I относится к режиму граничной смазки, в которой на коэффициент трения скольжения влияют контакт микронеровностей, физико-химические свойства поверхностных пленок и граничных смазочных слоев, физика, химия и механика контакта и не влияют объемные, реологические свойства смазочного материала. В области II имеет место смешанный и частично контактно- гидродинамический режим смазки. На коэффициент трения влияют взаимодействие шероховатостей и сопротивление сдвигу внутри смазочного слоя. Приложенная внешняя нагрузка уравновешивается частично гидродинамическим действием смазочного слоя и усилиями в контактах неровностей. Область III относит к гидродинамической или контактно- гидродинамической смазке. Здесь поверхности полностью разделены смазочным слоем. Сила трения определяется сопротивлением сдвигу внутри смазочного слоя. Износ в этой области обычно не возникает или незначителен. Поэтому по возможности необходимо обеспечить гидродинамический режим смазки, при котором отсутствует непосредственный контакт деталей друг с другом. Несущая способность смазочного слоя обеспечивает уравновешивание внешней нагрузки. Если в гидродинамическом режиме смазки (в области III) коэффициент трения скольжения обычно изменяется в диапазоне f = 0,005...0,0005, то при граничной смазке ( область I) его максимальная величина лежит в пределах f = 0,1...0,2. Для стационарных контактов и при граничной смазке твердых тел экспериментально установлено существование минимума коэффициента трения при изменении шероховатости и контактного давления.
Контрольные вопросы.
1. Перечислите основные виды изнашивания.
2. Перечислите три периода в изнашивании деталей машин.
3. Что такое адгезия?
4. Что такое когезия?
5. Что такое кавитация?
6. Что такое коэффициент трения?
7. Что такое поверхностный износ ?
8. Что такое изнашивание при заедании?
9. Как определяется кавитационный износ?
10. Что такое усталостный износ?
11. Что такое трибология?
12. Что такое триботехника
13. Что такое трибоматериаловедение?
14. Что такое трибомеханика ?
15. Что такое триботехнология?.
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2 |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3 |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
|
|
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|
“Основы теории надежности ”
Тема 5. Причины нарушения работоспособности машин
и технических систем.
Целью изучения курса является формирование у студентов базовых знаний в области определения причин нарушения работоспособности машин и оборудования природообустройства и защиты окружающей среды, подготовка выпускников к решению профессиональных задач, связанных с разработкой и созданием машин, работающих в условиях сельскохозяйственного производства, удовлетворяющим требованиям долговечности, износостойкости и безопасности эксплуатации, формирование у студентов современного научного мировоззрения, развитие творческого естественно-научного мышления, ознакомление с методологией научных исследований.
Задачей изучения курса является изучение основных причин нарушения работоспособности машин и оборудования природообустройства и защиты окружающей среды, для решения конкретных конструкторских, технологических и эксплуатационных задач, связанных с надежностью технологических систем и ремонтом машин. В результате изучения дисциплины студент должен овладеть методами прогнозирования остаточного ресурса машин, а также использование целенаправленного выбора материалов необходимых для определения причин нарушения работоспособности машин и оборудования природообустройства и защиты окружающей среды.
Различают три причины нарушения работоспособности машин:
- конструктивные; - технологические; - и эксплуатационные.
Конструктивные причины обусловлены нарушением установленных правил и норм проектирования и конструирования, которые приводят при эксплуатации машины к появлению конструктивного отказа. Причинами являются: недостаточная защищенность узлов трения; наличие концентраторов напряжений; ошибки в учете распределения напряжений или расчете несущей способности; неправильный выбор материалов; неучтенные нагрузки и др.
Технологические причины вызваны несовершенством или нарушением технологии изготовления или ремонта, что приводит при эксплуатации машины к появлению производственного отказа. К таким причинам относят дефекты: плавки и изготовления заготовок (пористость, усадочные раковины, неметаллические включения и расслоения); механической обработки (задиры, трещины, заусенцы и др.); сварки (трещины, остаточные напряжения, прожоги, недостаточная глубина сварного шва; термической обработки (закалочные трещины, обезуглероживание, перегрев и др.); материала (включения, примеси и др.); сборки (повреждения поверхностей, внесение абразива, несоосность; несоответствие размеров и др.).
Эксплуатационные причины являются следствием нарушения установленных правил и условий эксплуатации машины и приводят к возникновению эксплуатационного отказа. Эксплуатационные отказы возникают при нарушении периодичности и содержания технического обслуживания, нагрузках, превышающих допустимые и др.
Виды и характеристики изнашивания
Изнашивание – процесс разрушения и отделения материала с поверхности твердого тела и (или) накопления его остаточной деформации при трении, проявляющийся в постепенном изменении размеров и (или) формы тела.
Износ является результатом изнашивания.
В соответствии с ГОСТ 27674 различают три основных вида изнашивания: механическое, коррозионно-механическое и изнашивание при действии электрического тока (рис. 1).
Механическое изнашивание – изнашивание в результате механических воздействий.
Коррозионно-механическое изнашивание – изнашивание в результате механического воздействия, сопровождаемого химическим и (или) электрическим взаимодействием материала со средой.
Под изнашиванием при действии электрического тока подразумевается электроэрозионное изнашивание, которое в свою очередь представляет собой эрозию поверхности тела в результате воздействия электрических (изнашивание контактов системы зажигания двигателей внутреннего сгорания, коллекторов машин постоянного тока, цоколей электрических ламп накаливания).
Механическое изнашивание включает семь разновидностей: абразивное, гидроабразивное (газоабразивное), гидроэрозионное (газоэрозионное), усталостное, кавитационное и изнашивание при заедании.
Абразивное изнашивание – механическое изнашивание материала в результате режущего или царапающего действия твердых тел или твердых частиц (абразивных частиц). Абразивными частицами являются частицы песка, твердые частицы руды, почвы, продукты износа трущихся поверхностей деталей. Абразивному изнашиванию подвержены детали ходовая часть гусеничных тракторов и дорожно-строительных машин, рабочие органы сельскохозяйственных машин, открытые зубчатые передачи. Степень агрессивности абразивных частиц по отношению к изнашиваемой поверхности детали оценивают коэффициентом твердости
КН = Н / На, (1)
где Н и На – микротвердость поверхности детали и абразива, соответственно.
Профессор М. М. Тененбаум установил, что критическое значение коэффициента твердости составляет КН кр = 0,5…0,7.
При значениях коэффициента твердости КН < 0,5 наблюдается интенсивное абразивное изнашивание, а при КН > 0,7 сопротивление абразивному изнашиванию резко возрастает.
Гидроэрозионное (газоэрозионное) изнашивание – изнашивание поверхности в результате воздействия потока жидкости (газа).
Гидроэрозионное изнашивание возникает на внутренних поверхностях трубопроводов, поверхностях деталей водяных и масляных насосов, стенках водяной рубашки двигателей внутреннего сгорания и др. Газоэрозионному изнашиванию подвержены внутренние поверхности гильз цилиндров, детали выпускной системы двигателя внутреннего сгорания и др.
Гидроабразивное (газоабразивное) изнашивание – абразивное изнашивание в результате действия твердых тел или твердых частиц, увлекаемых потоком жидкости (газа). Гидроабразивному изнашиванию подвержены лопатки водяных насосов, внутренние поверхности трубопроводов, гидроцилиндров, золотники гидрораспределителей, а газоабразивному изнашиванию – лопатки газовых турбин, внутренние поверхности газопроводов, цилиндры компрессоров и двигателей внутреннего сгорания и др.
Рис. 1. Виды изнашивания
Усталостное изнашивание – механическое изнашивание в результате усталостного разрушения при повторном деформировании микрообъемов материала поверхностного слоя. Проявляется при трении качении в виде питтинга (местных очагов разрушения) и в отделении микрообъемов поверхности при трении скольжении за счет усталости поверхностных слоев.
Характерным примером является износ беговых дорожек колец подшипников качения, боковых поверхностей зубьев шестерен и др.
Кавитационное изнашивание – механическое изнашивание при движении твердого тела относительно жидкости, при котором пузырьки газа захлопываются вблизи поверхности, что создает местное высокое ударное давление или высокую температуру. В результате на поверхности металла образуются раковины, которые местами сливаются и образуют сквозное отверстие. Данному изнашиванию подвержены трубопроводы, лопасти водяных насосов, наружные поверхности цилиндров и водяных рубашек двигателей внутреннего сгорания.
Изнашивание при заедании – изнашивание в результате схватывания, глубинного вырывания материала, переноса его с одной поверхности трения на другую и воздействия возникших неровностей на сопряженную поверхность. Примером является износ зубьев шестерен и подшипников скольжения.
Изнашивание при фреттинге – механическое изнашивание соприкасающихся тел при колебательном относительном микросмещении. Этот вид изнашивания возникает при ослаблении болтовых соединений, а также при отсутствии больших динамических и ударных нагрузок.
Окислительное изнашивание – коррозионно-механическое изнашивание, при котором преобладает химическая реакция материала с кислородом или окисляющей окружающей средой. Одновременно протекает два процесса – пластическое деформирование малых объемов металла поверхностных слоев и проникновение кислорода воздуха в деформированные слои. На первом этапе происходит разрушение и удаление мельчайших твердых частиц металла из непрерывно образующихся вследствие проникновения кислорода пленок, на втором этапе – образование и выкрашивание недеформирующихся хрупких окислов. Окислительному изнашиванию подвержены шейки коленчатых валов, цилиндры, поршневые пальцы, болтовые и заклепочные соединения, шестерни, муфты, детали, находящиеся в подвижном контакте.
Изнашивание при фреттинг-коррозии – коррозионно-механическое изнашивание соприкасающихся тел при малых колебательных относительных перемещениях. На интенсивность процесса изнашивания значительное влияние оказывает амплитуда напряжения циклического нагружения.
Характерным признаком процесса фреттинг-коррозии в подвижных соединениях является наличие темных полос по границам сопряжения. В соединениях с натягом в месте контакта появляются продукты окисления от светлокрасно-коричневого до темно-коричневого цвета. Изнашивание при фреттинг-коррозии наиболее часто возникает на посадочных поверхностях полумуфт, зубчатых колес, подшипников качения, в деталях кривошипно-шатунных механизмов.
Повреждения деталей машин и меры их предупреждения
Повреждения деталей являются следствием развития процессов изнашивания и нарушений правил технической эксплуатации (ПТЭ) оборудования.
Повреждения деталей машин по характеру воздействий, приводящих к отказу оборудования, подразделяются на механические, термические, коррозионные, эрозионные, кавитационные и износовые повреждения .
Механические повреждения возникают под воздействием внешней нагрузки и проявляются в виде остаточной деформации (изгиб, скручивание, смятие), вязкого и хрупкого излома, а также усталостного выкрашивания.
Остаточная деформация является следствием перегрузок, длительного действия переменных контактных, растягивающих или сжимающих напряжений, повышенных температур. Меры по предупреждению остаточной деформации: упрочнение поверхностного слоя детали, замена на материал с повышенными механическими характеристиками, изменение конструкции узла, обучение эксплуатационного персонала и повышение требований по соблюдению правил технической эксплуатации оборудования.
Вязкий излом возникает под воздействием нагрузок, превышающих допустимые значения и являющихся следствием нарушения ПТЭ. Характерным признаком вязкого излома является наличие участка текучести в месте излома.
Меры по предупреждению вязкого излома те же, что и в случае остаточной деформации.
Хрупкий излом является следствием значительных ударных нагрузок, длительного воздействия знакопеременной нагрузки, низкого качества материала с повышенным содержанием фосфора, серы и водорода, некачественной термообработки, наличия концентраторов напряжений. Характерным признаком хрупкого излома является кристаллическая структура места излома и сглаженная поверхность мест зарождения усталостной трещины.
Меры по предупреждению хрупкого излома:
- замена на материал с повышенной ударной вязкостью;
- сокращение до минимума концентраторов напряжений на поверхности детали;
- изменение конструкции узла;
- не допущение появления увеличенных зазоров в линии привода;
- приводящих к появлению повышенных динамических нагрузок.
Усталостное выкрашивание (питтинг) возникает при высоких контактных напряжениях и пониженной контактной прочности материала. Проявляется в виде одиночных и групповых осповидных углублений. Меры по предупреждению: упрочнение контактных поверхностей детали, повышение класса чистоты обработки поверхности, точный монтаж подшипников и зубчатых передач.
Термические повреждения наиболее часто проявляются в виде термической усталости, являющейся результатом одновременно действующих механических нагрузок и циклических, с большим перепадом (до 800 °С и более) температур. Данный вид повреждения имеет место в рабочих валках и роликах рольгангов станов горячей прокатки, роликах МНЛЗ, паллетах агломерационных машин, трактах выдачи агломерата и др. Характерным признаком повреждения является так называемая «сетка разгара». Повышенным сопротивлением термической усталости обладают следующие марки стали: 60С2, 30ХГСА, Х18Н9Т (закалка с высоким отпуском).
Коррозионные повреждения являются следствием атмосферной, газовой и электрохимической коррозии.
Атмосферная коррозия возникает при влажности среды более 70 % из-за конденсации влаги и взаимодействия с кислородом воздуха. Для борьбы с атмосферной коррозией применяют протекторную защиту, консервационные материалы и лакокрасочные покрытия.
Сущность протекторной защиты заключается в том, что поверхность черного металла покрывают менее стойким к коррозии металлом. Электроны более активного металла (Zn) перетекают на металл с меньшей активностью (Fe) и удерживают положительные катионы последнего от перехода в электролит. Железо не будет корродировать до тех пор, пока не будет разрушен слой цинка в радиусе его действия.
Консервационные материалы (замедлители коррозии) образуют на поверхности защитные пленки, изолирующие металл от окружающей среды и разрушающие систему гальванических элементов на его поверхности. Консервационными материалами являются пластичные смазки (смазки АМС и ЗЭС), жидкие консервационные масла , пленкообразующие ингибированные нефтяные составы , защитные восковые дисперсии (ЗВВД-13, ИВВС-706М и ПЭВ-74), малорастворимые ингибиторы коррозии (МСДА-1, МСДА-2, Эмульгин и СЖК), летучие ингибиторы коррозии (Г-2, НДА и ХЦА), ингибированная бумага (МГБИ 3-40, МГБИ 3- 25 и МГБИ 8-40).
Лакокрасочные покрытия используются для защиты от коррозии не трущихся поверхностей и являются наиболее дешевыми, поэтому они получили наибольшее распространение.
Газовая коррозия возникает при температурах 300…600°С. При температуре выше 600°С наблюдается скачок в окалинообразовании. Для предотвращения газовой коррозии применяют материалы с повышенной окалиностойкостью.
Электрохимическая коррозия развивается в водной среде с растворенным кислородом за счет электрохимических процессов, связанных с неоднородностью металла, в трещинах, в щелях между металлами. Меры по предупреждению электрохимической коррозии: ограничение доступа кислорода к поверхности металла, применение однородных материалов.
Коррозионное растрескивание возникает при действии статических нагрузок и агрессивной (по отношению к данному металлу) коррозионной среды.
Коррозионное растрескивание является следствием пониженной коррозионной стойкости границ зерен и их наводораживания, сопровождающимся развитием значительных давлений по границам зерен, что ведет к снижению межкристаллитной прочности и последующему разрушению детали. Данному виду повреждения подвержены сосуды из нержавеющей стали, изготовленные из латуни, дюралюминия, магниевых сплавов. Коррозионное растрескивание устраняется заменой на материал с более высоким сопротивлением данному виду разрушения и исключением возможности его наводораживания.
Коррозионная усталость представляет процесс разрушения металлов при одновременном действии коррозионной среды и циклических напряжений. Основными факторами, вызывающими коррозионную усталость, являются активность коррозионной среды, уровень действующих циклических напряжений, число циклов нагружения в единицу времени, прочность и коррозионная стойкость сплава. Коррозионная усталость предотвращается защитой деталей от коррозионной среды и применением низколегированных марок сталей.
Эрозионные повреждения возникают при действии на металл с большой скоростью потоков жидкости или газа, причем интенсивность разрушения поверхности возрастает с повышением температуры потока и его запыленности. Меры по предупреждению эрозионных повреждений: повышение сопротивления металла окислению в данной среде, увеличение поверхностной твердости, наплавка твердосплавных материалов.
Кавитационные повреждения возникают на поверхности металла под воздействием гидравлических ударов. Снижение интенсивности кавитационных повреждений достигается за счет введения веществ, снижающих поверхностное натяжение жидкости; применять высокоуглеродистые стали, никель- и хромсодержащие стали (например, 38ХМЮА), низколегированный чугун с шаровидным графитом; использовать упрочняющие технологии (поверхностнопластическое деформирование (ППД), закалка ТВЧ, азотирование, цементация); наплавлять или напылять твердосплавные материалы; применять полимерные материалы.
Повреждения при заедании характерны для зубьев шестерен и подшипников скольжения. Для предотвращения схватывания применяют поверхностное пластическое деформирование, поверхностную закалку, сульфидирование, введение в смазочный материал присадок, содержащих серу, хлор, фосфор. Чтобы повысить износостойкость узлов трения в условиях абразивного изнашивания, применяют упрочнение поверхности деталей, наплавку твердосплавными материалами.
Повреждения поверхностей вследствие фреттинг-коррозии служат концентраторами напряжений и снижают предел выносливости. Для снижения интенсивности фреттинг-коррозии используют упрочнение контактирующих поверхностей, увеличение натяга соединения, нанесение на поверхность контакта слоя меди, кадмия, ПТФЭ (политетрафторэтилен). Нанесение полимерных материалов (герметик 6Ф, ГЭН-150В) на посадочные места подшипников качения полностью исключает возникновение фреттинг-коррозии и многократно (до 3,6 раза) повышает их долговечность.
Следующие причины нарушения работоспособности машин
В процессе эксплуатации машины подвергаются различным воздействиям и их технические характеристики изменяются.
Можно выделить три группы источников воздействий:
- внешние, связанные с условиями работы, включая действия оператора, управляющего машиной и проводящего техническое обслуживание и ремонт;
- внутренние, связанные с рабочими процессами, протекающими в машине и агрегатах (в двигателе внутреннего сгорания):
- потенциальная энергия, возникающая в деталях машин при их изготовлении (различные внутренние напряжения).
Все источники воздействий, проявляющиеся в виде механической, тепловой, химической энергии, вызывают в деталях машин необратимые процессы и приводят к изменению конструктивных параметров.
Основные факторы, вызывающие изменения конструктивных параметров:
- нагружение элементов;
- взаимное перемещение элементов;
- воздействие тепловых, электрических, магнитных и др. полей;
- воздействие химически активных компонентов;
- образование отложений (нагар, накипь и т.п.).
Последствия изменения конструктивных параметров (причины отказов):
- изнашивание;
- пластическая деформация и механические повреждения;
- усталостные повреждения;
- тепловые разрушения;
- коррозионные разрушения;
- физическое старение: изменение физико-химических свойств материалов (намагниченности, электро- и теплопроводности, упругости, структуры материала). Основные причины отказов автомобилей в условиях рядовой эксплуатации приведены в таблице 1.
Таблица 1. Распределение причин отказов автомобилей при пробеге 100 тыс. км
|
Причина отказа |
Грузвой автомобиль |
Автобус |
|
1) Износ |
40 |
37 |
|
2) Пластическая деформация и разрушения |
26 |
29 |
|
в т.ч. - обрыв, срыв, разрыв, срез |
20 |
19 |
|
- вытягивание, изгиб, смятие |
6 |
10 |
|
3) Усталостные разрушения |
18 |
16 |
|
в т.ч. - трещины |
12 |
7 |
|
- поломки |
5 |
8 |
|
- выкрашивание |
1 |
1 |
|
4) Температурные разрушения |
12 |
11 |
|
в т.ч. - перегорание, замыкание, подгорание |
5 |
7 |
|
- прогорание |
4 |
3 |
|
- закоксование |
3 |
1 |
|
5) Прочие |
4 |
7 |
Физическое старение машин — это изменение с течением времени свойств материалов, деталей, узлов машин под действием различных факторов (физических, химических и т.п.), приводящее к тому, что объект не может больше выполнять свои функции. Физическое старение подразделяют на старение при эксплуатации и старение при хранении машин.
Моральным старением машин называют уменьшение их стоимости в связи с научно-техническим прогрессом. Оно может происходить в результате:
- снижения стоимости новых машин той же конструкции;
- появления более совершенных конструкций машин.
Моральное старение оценивают критерием морального износа:
Им = [ ( Сп – Сост ) / Сп ] * 100, (2)
где Сп - первоначальная стоимость машины, руб.;
Сост - стоимость воспроизводства машин с учетом появления более совершенной конструкции и снижения ее стоимости, руб.
Классифицируют отказы машин по ряду признаков:
1) По причине появления (конструктивные, производственные (технологические), эксплуатационные).
Конструктивный отказ возникает в результате несовершенства конструкции объекта: при наличии ошибочных исходных данных для проектирования, ошибок при выборе кинематики механизмов, выполнении прочностных расчетов, неправильном назначении материала детали, технических требований на изготовление отдельных элементов и объекта в целом и т. д. Желательно мероприятия по устранению конструктивных отказов проводить на более ранних стадиях производства объекта (на этапе разработки конструкторской документации, испытания опытных образцов, изготовления установочной партии изделий в процессе серийного производства).
Производственный отказ - отказ, возникающий в результате несовершенства или нарушения установленного процесса изготовления или ремонта объекта.
Производственные отказы возникают в результате неправильного назначения технологических процессов изготовления или восстановления деталей и сборки объекта или служат следствием нарушения принятой технологии, а также неудовлетворительного качества материала деталей или наносимых на них покрытий, несовершенства технологических методов обработки деталей, применения недостаточно точных измерительных средств, невыполнения технических требований на изготовление и сборку элементов и объекта в целом. Например, для снижения вероятности поломки коленчатого вала двигателя А-41 завод-изготовитель ввел накатку галтелей шеек коленчатого вала.
Из общего числа рекламаций по отремонтированным двигателям СМД-62 на выплавление и проворачивание вкладышей коленчатого вала приходится 51,8 % и на его излом - 14 %. Причиной первого отказа считают неплоскостность торцов крышки, в результате которой не обеспечивается нормальный зазор в подшипнике, и плохое сцепление антифрикционного слоя с основным металлом. Причины второго отказа - уменьшение радиуса галтели при шлифовании, несоосность коренных опор, наличие трещин у входных отверстий масляных каналов.
Эксплуатационный отказ - отказ, возникающий в результате нарушения установленных правил и (или) условий эксплуатации объекта.
Эксплуатационные отказы возникают вследствие использования объектов в условиях, для которых они не предназначались, нарушения правил эксплуатации (недопустимые перегрузки, невыполнение правил ТО, несвоевременное проведение регулировок, применение не соответствующих требованиям топливосмазочных материалов, несоблюдение правил транспортировки и хранения). Например, при грубых нарушениях режимов ТО элементов воздушного тракта двигателя КамАЗ-740 наработка до его отказа уменьшается более чем в 2,5 раза. Для полного износа шатунно-поршневой группы достаточно пропустить через систему питания воздухом 120... 150 г абразивной пыли.
2) По степени влияния на работоспособность (полный, частичный). При полном отказе элементов исчерпывается их ресурс, поэтому ремонтируемые объекты после полного отказа подлежат капитальному ремонту (полному восстановлению ресурса). Эти отказы часто называют ресурсными. Частичные отказы не приводят к полному исчерпанию ресурса, работоспособность машины восстанавливается путем технического обслуживания или текущего ремонта. Эти отказы часто называют эксплуатационными.
3) По характеру утраты работоспособности (внезапные, постепенные, перемежающиеся).
Внезапный отказ - отказ, характеризующийся скачкообразным изменением значений одного или нескольких заданных параметров объекта. Внезапные отказы возникают вследствие вполне определенных причин (усталостное разрушение деталей, поломка деталей из-за внутренних дефектов или перегрузок, коробление деталей вследствие местных значительных перегревов и т. д.). Однако установить их заранее, как правило, не удается, и поэтому связанные с этими причинами отказы с точки зрения эксплуатации возникают неожиданно.
Характерные примеры внезапных отказов - аварийные поломки деталей, пробивание прокладки головки блока цилиндров, соскакивание цепей и т. д.
Постепенный отказ возникает в результате постепенного изменения значений одного или нескольких заданных параметров объекта.
Главная причина постепенного отказа - естественное старение и изнашивание (увеличение зазоров, ослабление посадок). К характерным примерам постепенных отказов двигателя относят предельный износ деталей и соединений, повышенный расход масла, низкое давление в смазочной системе, снижение мощности и т. д.
При ТО и ремонтах принимают меры, предупреждающие или увеличивающие наработку до возникновения отказа путем регулировок, замены быстроизнашивающихся деталей и т.д. Например, при соблюдении рекомендуемого давления в шине, своевременной балансировке колес и регулировке их установки можно значительно увеличить наработку до отказа шины.
“Основы теории надежности ”
Тема 6. Основные понятия о качестве продукции. Влияние качества на надежность. Работоспособность сложных систем.
Основные понятия о качестве продукции.
Современная рыночная экономика предъявляет принципиально иные требования к качеству выпускаемой продукции. Качество продукции относится к числу важнейших показателей деятельности предприятия. Повышение качества продукции в значительной степени определяет выживаемость и успех предприятия в условиях рынка, темпы технического прогресса, внедрения инноваций, рост эффективности производства, экономию всех видов ресурсов, используемых на предприятии.
Следует отметить, что от выпуска высококачественной продукции выигрывает и национальная экономика, поскольку в этом случае увеличиваются экспортный потенциал и доходная часть платежного баланса страны, повышается авторитет государства в мировом сообществе. Отсюда вытекает необходимость постоянной, целенаправленной, кропотливой работы товаропроизводителей по повышению качества продукции в сравнении с аналогами конкурентов.
Понятие качества продукции регламентировано в Российской Федерации государственным стандартом ГОСТ 15467-79 "Управление качеством продукции. Основные понятия. Термины и определения".
Качество - это совокупность свойств продукции, обусловливающих ее пригодность удовлетворять определенные потребности в соответствии с ее назначением. Качество может быть только относительным, оно фиксируется на конкретный период времени и изменяется при появлении более прогрессивной технологии.
Если необходимо дать оценку качества продукции, то надо сравнить совокупность ее свойств с каким-то эталоном. Эталоном могут быть лучшие отечественные или зарубежные образцы, требования, закрепленные в стандартах или технических условиях. При этом применяется термин "уровень качества".
Однако любой документ или эталон узаконивает определенную совокупность свойств лишь на какой-то период времени, а потребности непрерывно меняются, поэтому предприятие, изготовляя продукцию даже в точном соответствии с нормативно-технической документацией, рискует выпускать ее некачественной, т.е. не устраивающей потребителя.
Таким образом, основное место в оценке качества продукции или услуг в рыночной экономике отводится потребителю, а стандарты (в том числе и международные) лишь закрепляют и регламентируют прогрессивный опыт, накопленный в области качества.
Количественная характеристика свойств продукции, составляющих ее качество, называется показателем качества продукции. В настоящее время признана классификация следующих десяти групп свойств и соответственно показателей: назначения, надежности, технологичности, стандартизации и унификации, эргономические, эстетические, транспортабельности, патентно-правовые, экологические, безопасности.
Показатели назначения характеризуют основную функциональную величину полезного эффекта от эксплуатации изделия. Для продукции производственно-технического назначения таким показателем может служить ее производительность.
Показатели надежности характеризуют свойства объекта сохранять во времени в установленных пределах значения всех параметров и требуемых функций.
Надежность объекта включает четыре показателя:
безотказность, долговечность, ремонтопригодность и сохраняемость.
В зависимости от назначения продукции и условий ее применения могут использоваться как все, так и некоторые из указанных показателей.
Безотказность - это свойство изделия непрерывно сохранять работоспособность в течение некоторого интервала времени. Безотказность чрезвычайно важна для некоторых механизмов автомобилей (тормозная система, рулевое управление). Для воздушных судов безотказность является самым основным показателем качества.
Долговечность - свойство изделия сохранять работоспособность до разрушения или другого предельного состояния.
Ремонтоспособность - это свойство изделия, выражающееся в его приспособленности к проведению операций технического обслуживания и ремонта.
Сохраняемость - это способность объекта сохранять свои свойства в определенных условиях. Сохраняемость играет важную роль для пищевой продукции.
Показатели технологичности характеризуют эффективность конструкторско-технологических решений для обеспечения высокой производительности труда при изготовлении и ремонте изделий. Именно с помощью технологичности обеспечивается массовость выпуска продукции, рациональное распределение затрат материалов, средств, труда и времени при технологической подготовке производства, изготовлении и эксплуатации изделий.
Показатели стандартизации и унификации характеризуют насыщенность продукции стандартными, унифицированными и оригинальными составными частями, а также уровень унификации по сравнению с другими изделиями. Все детали изделия делятся на стандартные, унифицированные и оригинальные. Чем больше стандартных и унифицированных деталей в изделии, тем лучше как для производителя, так и для ее потребителя.
Эргономические показатели отражают удобство эксплуатации изделия человеком. Взаимодействие человека с изделием выражается через комплекс гигиенических, антропометрических, физиологических и психологических свойств человека.
Это могут быть усилия, необходимые для управления трактором, автомобилем, расположение руля у велосипеда, освещенность, температура, влажность, запыленность, шум, вибрация, излучение и т.д.
Эстетические показатели характеризуют композиционное совершенство изделия. Это рациональность формы, сочетание цветов, стабильность товарного вида изделия, стиль и т.д.
Показатели транспортабельности выражают приспособленность изделия для транспортировки различным транспортом без нарушения его свойств.
Патентно-правовые показатели характеризуют патентную защиту и патентную чистоту продукции и являются существенным фактором при определении конкурентоспособности.
Экологические показатели отражают степень влияния вредных воздействий на окружающую среду, которые возникают при хранении, эксплуатации или потреблении продукции, например, содержание вредных примесей, вероятность выбросов вредных частиц, газов, излучений при хранении, транспортировании и эксплуатации продукции.
Показатели безопасности определяют степень безопасности эксплуатации и хранения изделий, т.е. обеспечивают безопасность при монтаже, обслуживании, ремонте, хранении, транспортировании, потреблении продукции.
Совокупность перечисленных показателей формирует качество продукции. Изделие должно быть надежным, эстетически радующим глаз, хорошо выполнять свои функции, т.е. удовлетворять те потребности, для которых оно предназначено.
Но помимо этих показателей важна и цена изделия. Именно с ценой связан вопрос экономически рационального качества. Покупатель, приобретая изделие, всегда сопоставляет, компенсирует ли цена изделия набор свойств, которыми оно обладает.
Под экономически оптимальным качеством понимается соотношение качества и затрат, что можно представить следующей формулой:
Копт = Q/C, (1)
где Q - качество изделия; С - затраты на приобретение и эксплуатацию изделия.
Определить знаменатель формулы несложно, поскольку он включает продажную цену изделия, затраты по эксплуатации, ремонту и утилизации изделия.
Сложнее определить числитель, т.е. качество, включающее самые разнообразные показатели. Этим занимается целая наука - квалиметрия, которая разработала достаточно приемлемые методы по количественной оценке качества продукции.
Проблема оценки научной деятельности является одной из ключевых в предметной области науковедения и рассматривается в следующих основных аспектах:
- оценка заявок на выполнение научных проектов;
- оценка качества результатов научной деятельности;
- оценка результативности научной деятельности;
- оценка уровня организации научной деятельности (исследовательского труда).
Известные на настоящее время методики экспертной оценки научных проектов характеризуются следующим образом:
1. Разработанная в 1996 году Методика ГоскомВУЗа России предназначена для определения значений показателей качества научно-технических проектов по материалам бизнес-планов.
Производится экспертная процедура оценки проекта в баллах по каждому из пяти научно-технических показателей: направление разработки; научно-технический уровень разработки; научно-технический потенциал коллектива; правовая охрана; сертификация научно-технической продукции.
2. В Российской программе экономических исследований используются следующие экспертные признаки отбора проектов: актуальность темы исследований, чёткость постановки задачи; использование современной научной методологии, проработанность и оригинальность метода исследования; наличие необходимых исходных данных; опыт заявителя и его знакомство с научными работами в соответствующей области; значимость проекта для решения насущных проблем российской экономики; реалистичность и эффективность плана работы над проектом; уровень презентации проекта и участие соискателя в работе научного семинара Программы; содействие профессиональному росту исполнителей.
3. Методика Национального фонда США предусматривает группировку проектов по научно-техническим задачам и направлениям с последующей экспертной оценкой групп проектов по показателям качества и формированием обобщённой оценки.
По результатам экспертных процедур формируется ранжированный перечень проектов.
Научно-техническими показателями качества являются: наличие правовой охраны решений, использованных в проекте; наличие научно-технических, экономических и других показателей, отличающих продукцию проекта от продукции аналогичного назначения, производимой в стране (за рубежом); наличие перспектив развития предлагаемого проекта; авторитетность коллектива разработчиков.
4. Методика Российского фонда фундаментальных исследований предполагает проведение экспертизы на основе сравнительного анализа проектов по трем уровням:
- на первом уровне производится предварительная экспертиза проекта с формализацией результатов на рейтинговой основе;
- на втором уровне устанавливается общий рейтинг проекта
R = r1 + r2 + r3, (2)
где: r1 - учитывает научную ценность проекта (вероятность того, что выполнение проекта может привести к принципиально новым результатам, обеспечить существенное продвижение в рамках данного направления, оказать влияние на прогресс в данной или смежной научной области);
r2 - учитывает реальность выполнения проекта в срок (научный уровень руководителя и потенциал возглавляемого им коллектива, научный задел и публикации по теме, информационное, лабораторное и материальное обеспечение проекта, корректность распределения задач по этапам, результатам и срокам работы);
r3 - корректирует суммарную оценку.
- на третьем уровне формируется заключение по проекту.
В настоящее время известно более 50 методов оценки качества результатов научных исследований и разработок, однако строго определенных и унифицированных методов оценки этих результатов пока не существует.
Существует следующая общая классификация результатов научной деятельности:
- новые знания фундаментального характера;
- результаты ИР, не имеющие материального воплощения (научные результаты, направленные на создание социальных инноваций);
- результаты ИР, которые могут быть воплощены в конкретные материальные объекты (научные результаты, направленные на создание продуктных и технологических инноваций).
Министерством науки и образования России при формировании отчёта о научной деятельности ВУЗа за календарный год установлена следующая классификация основных результатов научных исследований:
- для фундаментальных научных исследований: теория, метод, гипотеза;
- для прикладных научных исследований: методика, алгоритм, технология, устройство, установка, прибор, механизм, вещество, материал, продукт, система (управления, регулирования, контроля, проектирования, информационная), программное средство, база данных.
Одним из основных показателей качества результатов научной деятельности вводится показатель научно-технического уровня (НТУ), как обобщающая характеристика перспективности и прогрессивности научно-технических решений, заложенных в разработку, по сравнению с уже существующими и ранее созданными, которые относятся к одной научной отрасли.
Определение НТУ производится комплексным методом на основе интегрированной оценки как функции от частных оценок (показателей) и весовых коэффициентов, характеризующих важность каждого показателя. Для разработок, которые могут быть материализованы в конкретные объекты, используют количественно-субъективные комплексные оценки, в основе которых лежат количественно-объективные оценки.
Обобщение данной совокупности показателей в единую комплексную количественно-субъективную оценку осуществляется на основе специальных шкал, далее показатель НТУ разработки определяется как отношение обобщающей оценки, полученной анализируемым образцом и прототипом (идеальным образцом).
Значимость результатов определяется с использованием специальных шкал перевода и объединения в обобщенную комплексную оценку различных качественных значений единичных показателей и критериев, имеющих различные единицы измерения и степень выраженности. В качестве примера может быть использована шкала-идентификатор качества результатов научной деятельности.
Факторы повышения качества изделий.
На каждом предприятии на качество продукции влияют разнообразные факторы, как внутренние, так и внешние. К внутренним относятся такие, которые связаны со способностью предприятия выпускать продукцию надлежащего качества, т.е. зависят от деятельности самого предприятия. Они многочисленны, их классифицируют на следующие группы: технические, организационные, экономические, социально - психологические.
Технические факторы самым существенным образом влияют на качество продукции, поэтому внедрение новой технологии, применение новых материалов, более качественного сырья -материальная основа для выпуска конкурентоспособной продукции.
Организационные факторы связаны с совершенствованием организации производства и труда, повышением производственной дисциплины и ответственности за качество продукции, обеспечением культуры производства и соответствующего уровня квалификации персонала.
Экономические факторы обусловлены затратами на выпуск и реализацию продукции, политикой ценообразования и системой экономического стимулирования персонала за производство высококачественной продукции.
Социально-экономические факторы в значительной мере влияют на создание здоровых условий работы, преданности и гордости за марку своего предприятия, моральное стимулирование работников - все это важные составляющие для выпуска конкурентоспособной продукции.
Внешние факторы в условиях рыночных отношений способствуют формированию качества продукции. Внешняя или окружающая среда является неотъемлемым условием существования любого предприятия и является по отношению к нему неконтролируемым фактором. Все воздействие внешней среды можно разделить на следующие отдельные факторы: экономические, политические, рыночные, технологические, конкурентные, международные и социальные.
Анализ внешней среды дает возможности организации для прогнозирования ее возможностей, для составления плана на случай непредвиденных обстоятельств, для разработки системы раннего предупреждения на случай возможных угроз и для разработки стратегий, которые могли бы превратить внешние угрозы в любые выгодные возможности. Анализ внешней среды необходим в процессе стратегического планирования.
Среди рассмотренных факторов внешней среды конкурентные факторы занимают особое место. Ни одна организация не может себе позволить игнорировать фактические или возможные реакции своих конкурентов.
В условиях рыночных отношений изменяются цели предприятия, которые объединяют в себе следующие вопросы: обеспечение выживаемости, максимизация загрузки, максимизация текущей прибыли, завоевание лидерства на сегменте рынка, завоевание лидерства по показателям качества товара, достижение конкретного объема сбыта, рост продаж, завоевание расположения клиента.
Конкурентоспособность продукции (услуги) зависит от ряда факторов, влияющих на предпочтительность товаров и определяющих объем их реализации на данном рынке. Эти факторы можно считать компонентами (составляющими) конкурентоспособности и разделить на триг руппы: технико-экономические, коммерческие, нормативно-правовые факторы.
Технико-экономические факторы включают: качество, продажную цену и затраты на эксплуатацию (использование) или потребление продукции или услуги. Эти компоненты зависят от: производительности и интенсивности труда, издержек производства, наукоемкости продукции и др. Коммерческие факторы определяют условия реализации товаров на конкретном рынке.
Они включают:
- конъюнктуру рынка (острота конкуренции, соотношение между спросом и предложением данного товара, национальные и региональные особенности рынка, влияющие на формирование платежеспособного спроса на данную продукцию или услугу.);
- предоставляемый сервис (наличие дилерско-дистрибьютерских пунктов изготовителя и станций обслуживания в регионе покупателя, качество технического обслуживания, ремонта и других предоставляемых услуг);
- рекламу (наличие и действенность рекламы и других средств воздействия на потребителя с целью формирования спроса); имидж фирмы (популярность торговой марки, репутация фирмы, компании, страны).
Нормативно-правовые факторы отражают требования технической, экологической и иной (возможно, морально-этической) безопасности использования товара на данном рынке, а также патентно-правовые требования (патентной чистоты и патентной защиты).
В случае несоответствия товара действующим в рассматриваемый период на данном рынке нормам и требованиям стандартов и законодательства товар не может быть продан на данном рынке. Поэтому оценка этой группы факторов и компонент с помощью коэффициента соответствия нормативам лишена смысла. Данные факторы вступают как ограничения, обязательные выполнению.
Эти факторы определяющим образом влияют на конкурентоспособность продукции (услуг). Итак, конкурентоспособность зависит от рассмотренных выше факторов. Определить характер этой зависимости и выразить ее количественно трудно, однако ее наличие является стимулом для поиска путей оценки и повышения конкурентоспособности. Более всего для этой цели подходят экспертные методы. При этом целесообразно изучать влияние указанных факторов на предпочтительность товаров.
Схема управления качеством продукции
Работоспособность сложных систем.
Большинство технических систем являются сложными системами, состоящими из отдельных узлов, деталей, агрегатов, систем управления и т. п. Под сложной системой понимается объект, предназначенный для выполнения заданных функций, который может быть расчленен на элементы (компоненты), каждый из которых также выполняет определенные функции и находится во взаимодействии с другими элементами системы.
С позиций надежности сложная система обладает как отрицательными, так и положительными свойствами.
Факторы, отрицательно влияющие на надежность
сложных систем, следующие:
1) это большое число элементов, отказ каждого из которых может привести к отказу всей системы;
2) оценка работоспособности сложных систем весьма затруднительна с точки зрения статистических данных, так как они часто являются уникальными или имеются в небольших количествах;
3) даже у систем одинакового предназначения каждый экземпляр имеет свои незначительные вариации свойств отдельных элементов, что сказывается на выходных параметрах системы. Чем сложнее система, тем большими индивидуальными особенностями она обладает.
Однако сложные системы обладают и такими свойствами, которые положительно влияют на их надежность:
1) самоорганизация, саморегулирование или самоприспособление, когда система способна найти наиболее устойчивое для своего функционирования состояние;
2) возможное восстановление работоспособности по частям, без прекращения ее функционирования;
3) не все элементы системы одинаково влияют на надежность сложной системы.
Анализ работоспособности сложной системы связан с изучением ее структуры и тех взаимосвязей, которые определяют ее надежное функционирование.
При анализе надежности сложных систем их разбивают на элементы (компоненты) с тем, чтобы вначале рассмотреть параметры и характеристики элементов, а затем оценить работоспособность всей системы. Под элементом можно понимать составную часть сложной системы, которая может характеризоваться самостоятельными входными и выходными параметрами. При исследовании надежности системы элемент не расчленяется на составные части и показатели безотказности и долговечности относятся к элементу в целом. При этом возможно восстановление работоспособности элемента независимо от других частей и элементов системы.
Анализ надежности сложных систем имеет свои специфические особенности. Влияние различных отказов и снижение работоспособности элементов системы по-разному скажутся на надежности всей системы.
При анализе надежности сложной системы все ее элементы и компоненты целесообразно разделить на следующие группы.
1. Элементы, отказ которых практически не влияет на работоспособность системы (деформация ограждающего кожуха машины, изменение окраски поверхности и т. п.). Отказы (т. е. неисправное состояние) этих элементов могут рассматриваться изолированно от системы.
2. Элементы, работоспособность которых за рассматриваемый период времени практически не изменяется (станины и корпусные детали, малонагруженные элементы с большим запасом прочности).
3. Элементы, ремонт или регулировка которых возможна при работе изделия или во время остановок, не влияющих на его эффективность (подналадка и замена режущего инструмента на станке, регулировка холостого хода карбюратора автомобильного двигателя);
4. Элементы, отказ которых приводит к отказам системы.
Таким образом, рассмотрению и анализу надежности подлежат лишь элементы последней группы. Как правило, имеется ограниченное число элементов, которые в основном и определяют надежность изделия. Эти элементы и подсистемы выявляются при рассмотрении структурной схемы параметрической надежности.
Модели надежности устанавливают связь между подсистемами (или элементами системы) и их влиянием на работу всей системы.
Структурная схема надежности определяет функциональную взаимосвязь между работой подсистем (или элементов) в определенной последовательности. Эту схему составляют по принципу функционального назначения соответствующих подсистем (или элементов) при выполнении ими определенной части работы, выполняемой системой в целом. Техническая система может быть сконструирована таким образом, что для успешного ее функционирования необходима исправная работа всех ее элементов. В этом случае ее называют последовательной системой. Есть также системы, в которых при отказе одного элемента другой элемент способен выполнить его функции. Такую систему называют параллельной. Очень часто системы обладают свойствами как параллельных, так и последовательных систем — системы со смешанным соединением. При расчете надежности необходимо исследовать действия системы, основываясь на ее функциональной структуре и используя вероятностные соотношения.
Такое исследование структуры позволяет выявить узкие места в конструкции системы с точки зрения ее надежности, а на этапе проектирования разработать конструктивные меры по устранению подобных узких мест. Например, можно заранее подсчитать, сколько резервных элементов необходимо для обеспечения заданного уровня надежности системы. Далее можно рассчитать надежность системы, построенной из элементов с известной надежностью, или наоборот, исходя из требования к надежности системы, предъявить требования к надежности элементов.
Структурные схемы надежности системы с последовательным соединением элементов.
Имеются структурные схемы надежности системы с последовательным соединением элементов (рис. 1), когда отказ одного элемента вызывает отказ другого элемента, а затем третьего и т. д.

Рис. 1 Структурная схема надежности системы с последовательным
соединением элементов
Например, большинство приводов машин и механизмы передач подчиняются этому условию. Так, если в приводе машины выйдет из строя любая шестерня, подшипник, муфта, рычаг управления, электродвигатель, насос смазки, то весь привод перестанет функционировать. При этом отдельные элементы в этом приводе не обязательно должны быть соединены последовательно.
Такую структурную схему называют схемой с последовательным соединением зависимых элементов. В этом случае надежность системы определяют по теореме умножения для зависимых событий.
Рассмотрим систему, состоящую из двух или более элементов.
Пусть А — событие, состоящее в том, что система работает безотказно,
a A, (t = 1,2, ..., п) — события, состоящие в исправной работе всех ее элементов. Далее предположим, что событие А имеет место тогда и только тогда, когда имеют место все события А, , т. е. система исправна тогда и только тогда, когда исправны все ее элементы. В этом случае систему называют последовательной системой.
Известно, что отказ любого элемента такой системы приводит, как правило, к отказу всей системы. Поэтому вероятность безотказной работы системы определяют как произведение вероятностей для независимых событий.
Таким образом, надежность всей системы равна произведению надежностей подсистем или элементов:
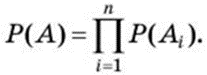 (3)
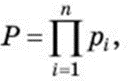 (4)
Обозначив Р(А) = Р; Р(А,) = р, получим где Р — надежность.
Сложные системы, состоящие из элементов высокой надежности, могут обладать низкой надежностью за счет наличия большого числа элементов. Например, если узел состоит всего из 50 деталей, а вероятность безотказной работы каждой детали за выбранный промежуток времени составляет Р; = 0,99, то вероятность безотказной работы узла будет P(t) = (0,99)50 = 0,55.
Если же узел с аналогичной безотказностью элементов состоит из 400 деталей, то P(t) = (0,99)400 = 0,018, т. е. узел становится практически неработоспособным.
Пример 1. Определить надежность автомобиля (системы) при движении на заданное расстояние, если известны надежности следующих подсистем: системы зажигания рх = 0,99; системы питания топливом и смазкой р2 = 0,999; системы охлаждения р3 = 0,998; двигателя р4 = 0,995; ходовой частир5 = 0,997.
Решение. Известно, что отказ любой подсистемы приводит к отказу автомобиля. Для определения надежности автомобиля используем формулу (2):
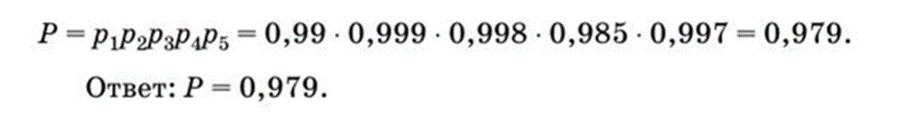
Структурная схема надежности системы с параллельным соединением элементов
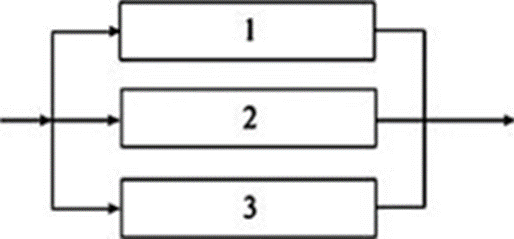
Рис. 2. Структурная схема надежности системы
с параллельным соединением элементов
В практике проектирования сложных технических систем часто используют схемы с параллельным соединением элементов (рис. 2), которые построены таким образом, что отказ системы возможен лишь в случае, когда отказывают все ее элементы, т. е. система исправна, если исправен хотя бы один ее элемент.
Такое соединение часто называют резервированием.
В большинстве случаев резервирование оправдывает себя, несмотря на увеличение стоимости.
Резервирование можно осуществлять по различным структурным схемам. На рисунке 3 показаны основные виды резервирования элементов в структурных схемах объектов.
Наиболее выгодным является резервирование отдельных элементов (поэлементное резервирование), которые непосредственно влияют на выполнение основной работы.
При конструировании технических систем в зависимости от выполняемой системой задачи применяют горячее или холодное резервирование.
Горячее резервирование применяют тогда, когда не допускается перерыв в работе на переключение отказавшего элемента на резервный с целью выполнения задачи в установленное время. Чаще всего горячему резервированию подвергают отдельные элементы. Используют горячее резервирование элементов и подсистем, например источников питания (аккумуляторные батареи дублируются генератором и т. п.).
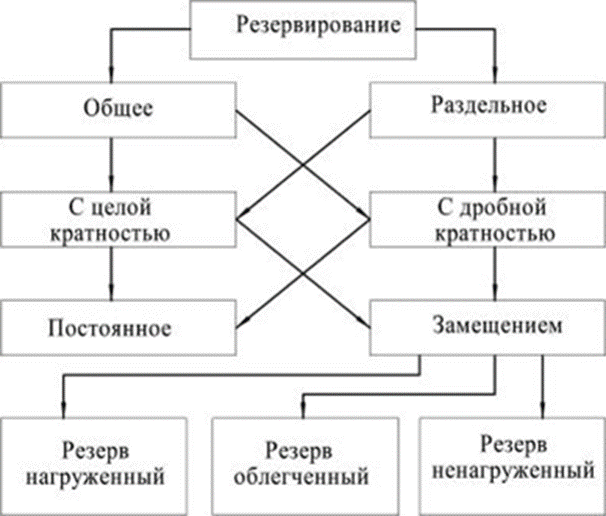
Рис. 3. Способы резервирования
Холодное резервирование используют в тех случаях, когда необходимо увеличение ресурса работы элемента, и поэтому предусматривают время на переключение отказавшего элемента на резервный.
Существуют технические системы с частично параллельным резервированием, т. е. системы, которые оказываются работоспособными даже в случае отказа нескольких элементов.
Параллельно-последовательное соединение элементов.
В практике проектирования технических систем часто используют структурные схемы надежности с параллельно-последовательным соединением элементов. Так, например, часто при проектировании систем с радиоэлектронными элементами применяют схемы, работающие по принципу два из трех, когда работоспособность обеспечивается благодаря исправному состоянию любых двух элементов. Надежность такой схемы соединения определяют по формуле
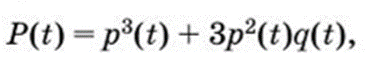 (5)
где p(t) — надежность каждого элемента за время работы t одинакова; q(t) = 1
Неширокое применение в проектировании нашли так называемые мостиковые схемы.
Надежность такой схемы определяют из соотношения вида
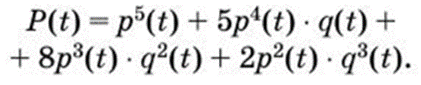 (6)
Здесь все элементы также имеют одинаковую надежность.
Различают структурные схемы надежности с по канальным и по элементным резервированием.
Структурная схема надежности с по канальным резервированием показана на рисунке 4.
Формула надежности выглядит так:
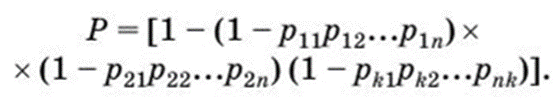 (7)
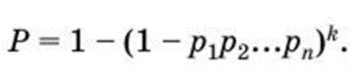 (8)
При Pij = pj
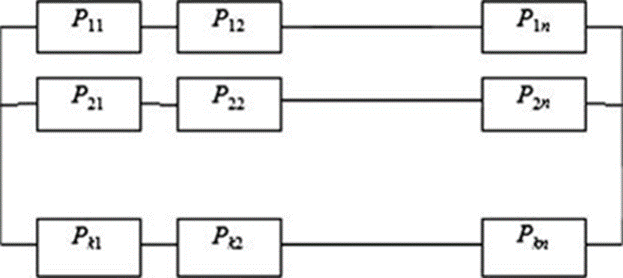
Рис. 4 Структурная схема надежности с по канальным резервированием
Если = р, ТО
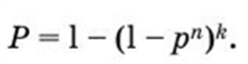 (9)
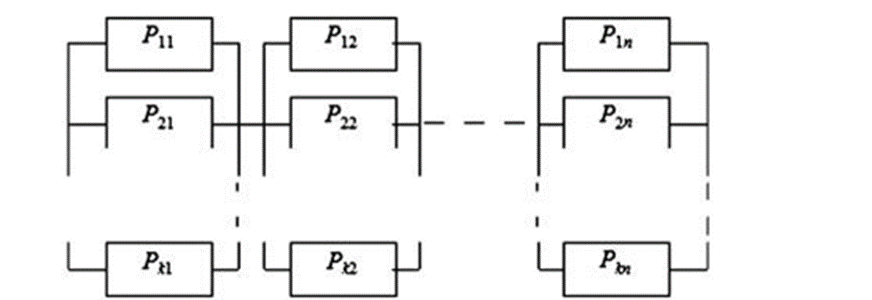
Рис. 5. Структурная схема надежности с поэлементным резервированием
В практике проектирования часто используют структурную схему надежности с поэлементным резервированием (рис. 6.7).
Надежность такой системы определяют по формуле
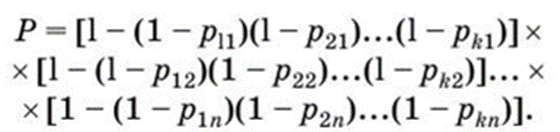 (10)
При п. = п 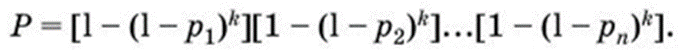 (11)
Если Рц = р, то 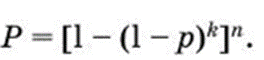 (12)
Анализ последних двух схем показывает, что структурная схема с поэлементным резервированием имеет более высокую надежность по сравнению с по канальным резервированием.
Рассмотрим систему, имеющую ряд параллельных элементов с надежностью P(t) и соответственно ненадежностью q(t) = 1 - P(t). В случае, если система содержит п элементов, которые соединены параллельно, вероятность отказа системы равна
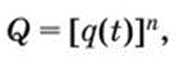 (13)
а вероятность безотказной работы
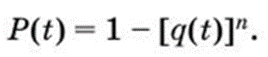 (14)
При частично параллельном резервировании вероятность безотказной работы системы, состоящей из общего числа элементов п, определяют по формуле
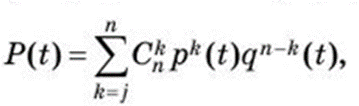 (15)
где p(t) — вероятность безотказной работы одного элемента; j — число исправных элементов, при котором обеспечивается работоспособность системы; а = — число сочетаний из п элементов по k.
В случае j = 1 система будет полностью параллельной, в остальных случаях — частично параллельной.
Пример 2. Техническая система предназначена для выполнения некоторой задачи. С целью обеспечения работоспособности система спроектирована со смешанным соединением элементов (рис. 6).
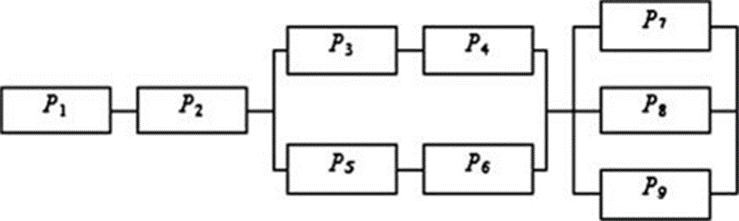
Рис. 6. Структурная схема надежности технической системы
Определить надежность системы, если известно, что надежность ее элементов равна
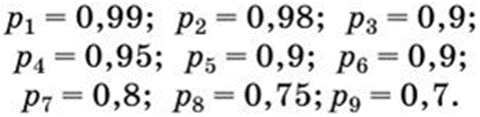
Решение. При расчете надежности воспользуемся формулами как для последовательного, так и для параллельного соединения элементов:
При расчете схемной надежности данную систему представляют в виде структурной схемы, в которой элементы, отказ которых приводит к отказу всей системы, изображаются последовательно, а резервные элементы или цепи — параллельно. Следует иметь в виду, что конструктивное оформление элементов, их последовательное или параллельное соединение в конструкции еще не означает аналогичного изображения в структурной схеме надежности.
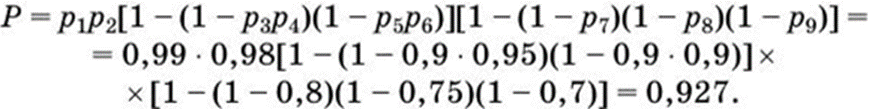
Разницу между конструктивной (монтажной) и структурной схемами можно показать на примере работы двух фильтров гидросистемы, которые для повышения надежности работы системы могут быть установлены (рис. 7) последовательно или параллельно.
Отказ фильтра может произойти в результате двух основных причин — засорения сетки и ее разрыва.
В случае засорения сетки структурная схема надежности соответствует конструктивной. Последовательное соединение фильтров в этом случае только снизит надежность системы, так как отказ любого из фильтров приведет к отказу системы, поскольку необходимый поток жидкости не будет проходить сквозь фильтр.
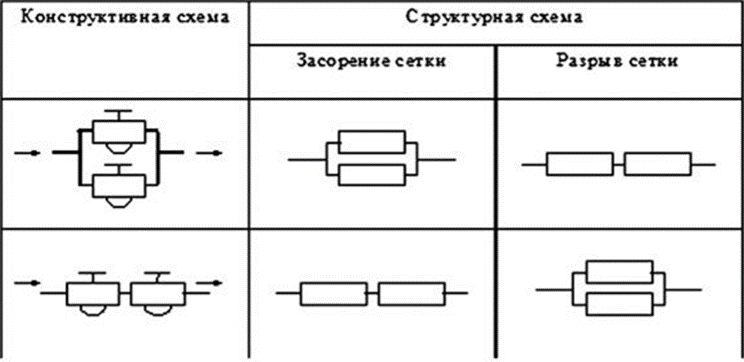
Рис. 7. Конструктивные и структурные схемы надежности соединения фильтров
при различных видах отказов.
При отказе фильтра из-за разрыва сетки структурная схема надежности противоположна конструктивной.
При параллельном конструктивном выполнении отказ любого фильтра будет означать отказ системы, так как при разрыве сетки поток жидкости пойдет через данный фильтр и не будет происходить ее фильтрация. Поэтому структурная схема надежности изображена в виде последовательных элементов.
При последовательном конструктивном включении фильтров, наоборот, разрыв сетки одного из них не будет означать отказа, поскольку дублирующий фильтр продолжает выполнять свои функции. Поэтому структурная схема надежности изображена в виде параллельного соединения.
Простая система может находиться только в двух состояниях:
- состоянии работоспособности (исправном); - состоянии отказа (неисправном).
При отказе элемента простая система полностью прекращает выполнение своей функции.
Сложная система при отказе отдельных элементов и даже целых подсистем не теряет работоспособность, только снижаются характеристики ее эффективности.
Методы повышения надежности сложных систем.
Метод резервирования – создание дополнительных средств и возможностей для,
сохранения работоспособности системы при отказе одного или нескольких ее элементов.
Резервирование элементов системы. Различают два метода резервирования систем: - прочностное; - структурное.
а) структурный подход учитывает только свойства иерархии «целое-часть», а объектный – использует еще и свойства иерархии «простое-сложное».
б) блочно- иерархический подход: - улучшает проверку работоспособности, как системы в целом, так и отдельных блоков;
- обеспечивает возможность модернизации систем.
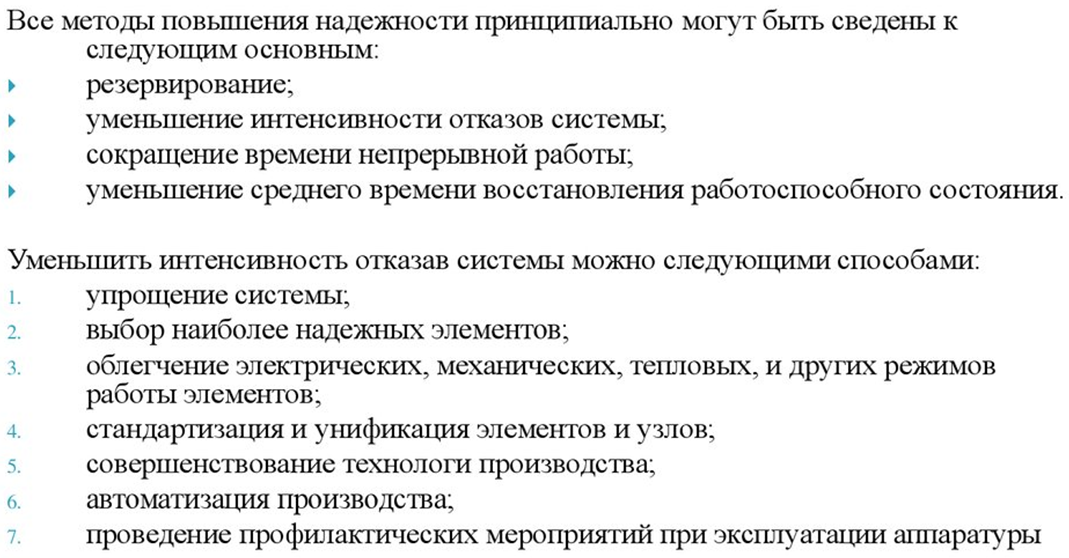
Контрольные вопросы.
1. Какими свойствами обладает с позиций надежности сложная система?
2. Факторы, отрицательно влияющие на надежность сложных систем?
3. В чем положительность влияния на надежность, сложных систем?
4. С чем связан анализ работоспособности сложной системы?
5. Какие особенности имеет анализ надежности сложных систем?
6. На какие группы целесообразно разделить при анализе надежности сложной системы все ее элементы и компоненты?
7. Какие связи устанавливают модели надежности?
8. Что называют последовательной системой?
9. Что называют параллельной системой?
10. Что собою представляют системы со смешанным соединением?
11. Какую структурную схему называют схемой с зависимыми элементами?
12. Что такое вероятность безотказной работы системы?
13. Из-за каких факторов сложные системы, состоящие из элементов высокой надежности, могут обладать низкой надежностью?
14. Структурная схема надежности системы с параллельным соединением элементов.
15. Что называют горячим резервированием?
16. Что называют холодным резервированием?
17. Факторы обуславливающие повышение качества продукции.
18. Что такое показатель качества продукции?
19. Что такое единичный показатель качества продукции?
20. Что такое комплексный показатель качества продукции?
21. Что такое показатели технического эффекта (назначения)?
22. Схема управления качеством продукции.
23. Назначение конструктивных показателей качества.
24. Что такое отказ и в чем оно заключается?
25. Чем характеризуется безотказность неремонтируемого объекта?
26. Что такое параметр потока отказов, наработка на отказ?
27. Чем характеризуется свойство ремонтопригодности объекта?
28. В чем состоит свойство пассивной безопасности?
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2 |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3 |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
|
|
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
. http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|
“Основы теории надежности ”
Тема 7. Качество объекта. Классификация показателей качества
и их характеристики. Качество характеризуется показателями.
1. Показатель качества продукции - количественная характеристика одного или нескольких свойств продукции, составляющих ее качество.
2. Единичный показатель качества продукции - показатель качества продукции, характеризующий одно из ее свойств.
3. Комплексный показатель качества продукции - показатель качества продукции, характеризующий несколько ее свойств.
В зависимости от характеризуемых свойств можно выделить несколько групп показателей качества продукции.
1. Показатели технического эффекта (назначения) - показатели, характеризующие полезный эффект от эксплуатации (использования) продукции по назначению и обуславливающие область ее применения.
Примеры: грузоподъемность автомобиля, номинальное тяговое усилие трактора, скорость движения при номинальном тяговом усилии трактора, максимальный диаметр сверла - для ручной электрической сверлильной машины, максимальный формат бумаги - для полиграфического оборудования, давление - для гидроприводов, напор - для пожарных мотопомп, электрическая прочность - для электроизоляционного картона, плотность, разрывная нагрузка, предельное растяжение, предельная нагрузка, остаточное удлинение - для текстильно-галантерейных изделий бытового назначения, сила света - для светотехнических изделий, для кислот - концентрация, для сплавов - процентное содержание компонентов, для пищевых продуктов - содержание соли, сахара, жира и, что особенно важно, вредных веществ (трансизомеры, соли тяжёлых металлов и т. п.). качество обслуживание ценообразование.
Среди показателей назначения можно выделить классификационные, т.е. показатели, которые, являясь по существу функциональными, характеризующими техническую эффективность, не используются для сравнительной оценки качества, так как они предназначены только для характеристики области их применения.
На основе этих показателей формируется типоразмерный или параметрический ряд этого вида продукции, т.е. совокупность дискретных значений показателя, выраженных в одинаковых единицах физических величин и построенных по определённой закономерности.
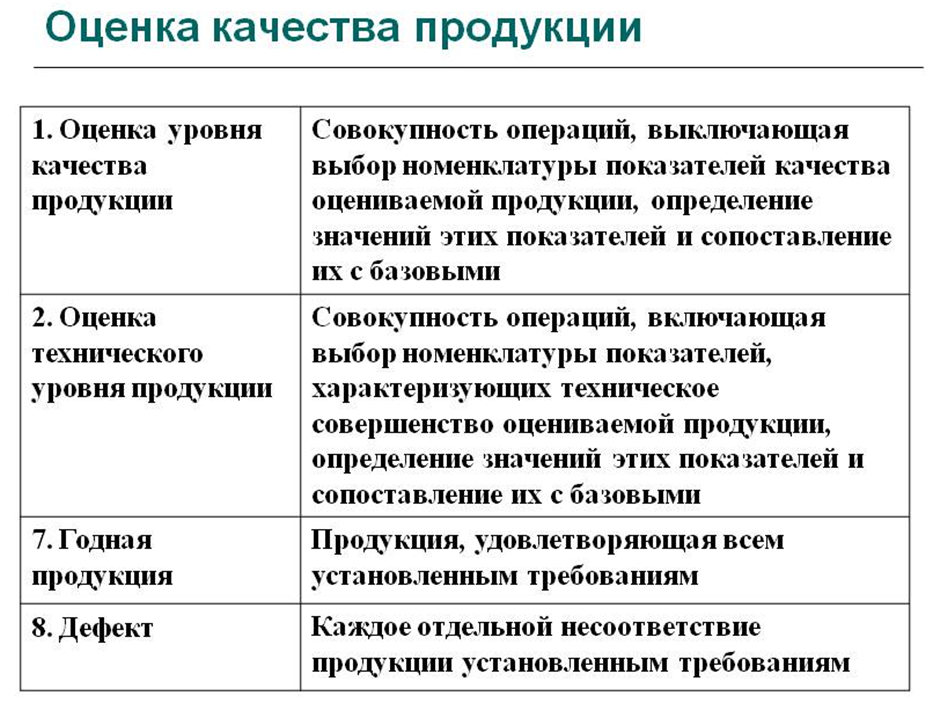
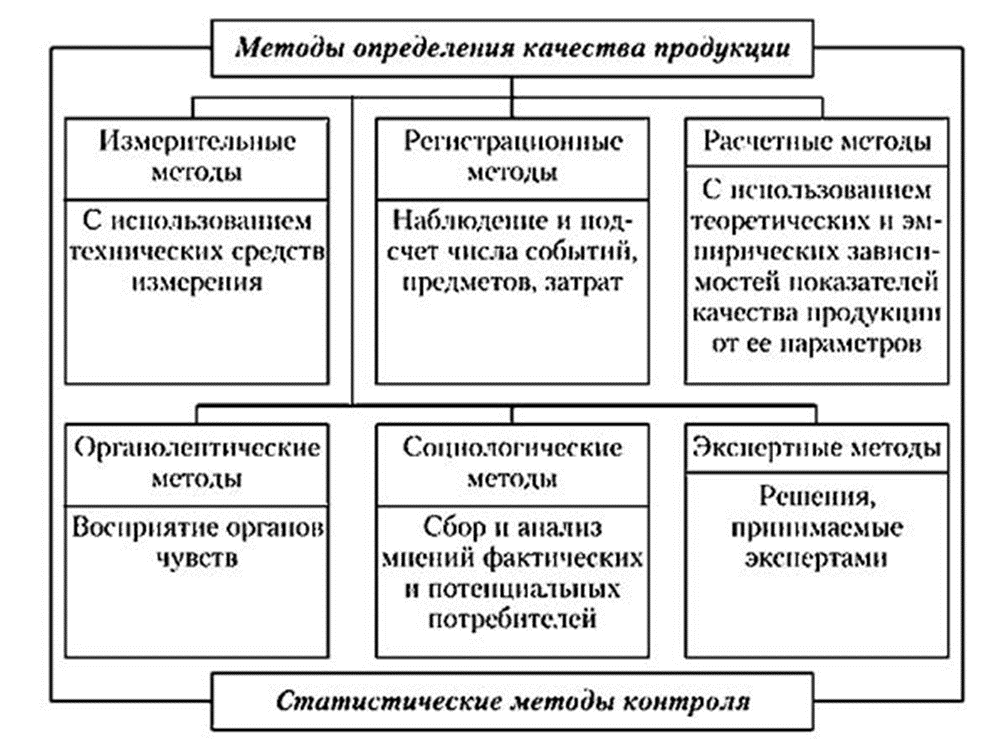
Аналогичное назначение имеют конструктивные показатели, такие, как
колея колёс, база, длина, ширина, высота автомобиля. Такую же двойственную роль выполняют показатели состава и структуры, применяемые для характеристики качества продукции металлургической, химической, пищевой и других отраслей промышленности.
2. Показатели надежности. Для характеристики показателей надёжности необходимо предварительно рассмотреть ряд понятий.
Надежность - свойство объекта сохранять во времени в установленных пределах значения его параметров.
Надежность является комплексным свойством, которое в зависимости от назначения объекта и условий его применения может включать безотказность, ремонтопригодность, долговечность и сохраняемость или определенные сочетания этих свойств.
Безотказность - свойство объекта непрерывно сохранять работоспособное состояние в течение некоторого времени.
Работоспособное состояние, работоспособность - состояние объекта, при котором его параметры находятся в установленных допусках.
Отказ - событие, заключающееся в нарушении работоспособного состояния.
Безотказность неремонтируемого объекта характеризуется длительностью времени от начала работы до отказа, представляющей собой некоторую случайную величину (см.раздел 3 настоящей главы).
Поэтому в качестве показателей безотказности используются характеристики случайной величины - средняя наработка до отказа, вероятность безотказной работы и др.
Математической моделью эксплуатации ремонтируемого изделия может служить поток отказов. Поэтому в качестве показателей безотказности ремонтируемых изделий используются характеристики случайных потоков - параметр потока отказов, наработка на отказ.
Ремонтопригодность - свойство объекта, заключающееся в приспособленности к поддержанию и восстановлению работоспособного состояния.
Для характеристики ремонтопригодности применяется средняя длительность (трудоемкость, стоимость) ремонта.
Для совместной характеристики двух свойств - безотказности и ремонтопригодности - используются коэффициент готовности и коэффициент технического использования.
Коэффициент готовности - это вероятность того, что объект окажется в работоспособном состоянии в произвольный момент времени, когда может потребоваться его применение по назначению.
Коэффициент технического использования - это отношение математического ожидания суммарного времени пребывания объекта в работоспособном состоянии за некоторый период к сумме математических ожиданий времени пребывания объекта в работоспособном состоянии, простоев, обусловленных техническим обслуживанием и ремонтом за тот же период.
Сохраняемость - свойство объекта сохранять работоспособность при хранении и транспортировании или в перерывах между использованием по назначению.
Для характеристики сохраняемости могут использоваться те же показатели, которые используются для характеристики безотказности, но применительно к режиму хранения, а не работы.
Долговечность - свойство объекта, заключающееся в его способности не достигать предельного состояния в течение некоторого времени или наработки при установленной системе технического обслуживания и ремонта.
Предельное состояние - это такое состояние, при котором дальнейшая эксплуатация объекта невозможна или нецелесообразна.
Показателем долговечности служит средний ресурс, т.е. среднее время работы до достижения предельного состояния. Другим показателем долговечности является средний срок службы - среднее календарное время до достижения предельного состояния.
3. Показатели экономного использования ресурсов - это показатели, характеризующие расход материальных ресурсов при изготовлении и эксплуатации продукции: масса изделия; расход топлива на единицу полезного действия; число операторов, обслуживающих агрегат.
4. Эргономические показатели - показатели, характеризующие качество продукции с точки зрения приспособленности ее к эксплуатации (использованию) человеком.
Эргономика - (от греческих ergon-работа и nomos-закон) - научная дисциплина, изучающая функциональные возможности человека в трудовых процессах ,выявляющая возможности и закономерности создания оптимальных условий для высокопроизводительного труда и обеспечения необходимых удобств, содействующих развитию способностей работника. Эргономика использует данные технических наук, инженерной психологии, физиологии ,антропометрии, гигиены труда, социологии.
Эргономические показатели можно разделить на три группы:
a) Антропометрические показатели: характеризуют продукцию с точки зрения размеров и форм человеческого тела. Примеры таких показателей - высота сидения водителя в кабине автомобиля, угол наклона спинки сидения, расстояния до рычагов управления.
б) Физиологические показатели: характеризуют продукцию с точки зрения силовых возможностей человека, возможностей его органов чувств - зрения, слуха.
Например, усилие на рукоятке механизма, на рулевом колесе, различимость информации на датчиках.
в) Гигиенические показатели: характеризуют гигиенические свойства продукции - уровень шума, вибраций, излучений, температура, влажность, запыленность.
5. Эстетические показатели - показатели, характеризующие эстетические свойства - рациональность формы, целостность композиции.
Для изделий бытового назначения это товарный вид, соответствие моде. Эстетические показатели, как правило, оцениваются в баллах, их контроль осуществляется специальными экспертными комиссиями.
6. Экологические показатели характеризуют уровень вредных воздействий на природу при эксплуатации или потреблении продукции. Эти воздействия проявляются в виде вредных выбросов в атмосферу, загрязнения воды и земли.
Так, например, в выхлопных газах автомобиля содержатся продукты сгорания топлива в двигателе внутреннего сгорания и продукты реакций взаимодействия азота и кислорода воздуха при высокотемпературных условиях горения: СО2, СО, взвешенные частицы, углеводороды в виде большого количества соединений, в том числе канцерогенных.
7. Показатели безопасности продукции характеризуют безопасность
обслуживающего персонала и сопрягаемых объектов при обращении и эксплуатации или потреблении.
Например, время срабатывания защиты от короткого замыкания, прочность кабины автомобиля, устойчивость трактора, предназначенного для использования в гористой местности.
Для транспортных средств свойство безопасности рассматривается как сложное свойство. Так, для автомобиля составными элементами свойства безопасности являются свойства активной безопасности, пассивной безопасности и послеаварийной безопасности.
Под активной безопасностью понимается свойство, обеспечивающее поведение автомобиля, адекватное воздействиям водителя на орган управления для предотвращения опасных дорожно-транспортных происшествий(ДТП).
В свою очередь, это свойство включает три свойства: тормозной динамичности, устойчивости и управляемости.
Показателями тормозной динамичности являются время срабатывания тормозов, тормозной путь, замедление при торможении, тормозная сила, время до полной остановки.
Под устойчивостью понимается свойство автомобиля сохранять заданные направления движения (траекторная устойчивость), ориентацию продольной оси (курсовая устойчивость) и вертикальной оси (устойчивость против опрокидывания).
Под управляемостью понимается свойство автомобиля подчиняться действиям водителя для сохранения или изменения величины и направления вектора скорости движения (траекторное управление) и ориентации продольной оси автомобиля (курсовое управление).
Свойство пассивной безопасности состоит в способности конструкции автомобиля предотвратить или ослабить травмирование водителя и пассажиров при случившемся ДТП.
В настоящее время существует целый ряд требований к конструкции автомобиля для обеспечения этого свойства, среди которых требования для наиболее тяжёлого вида ДТП - фронтальном или лобовом столкновении.
Свойство послеаварийной безопасности состоит в том, что в случае аварии конструкция автомобиля не должна представлять дополнительной опасности для водителя и пассажиров: никакой жёсткий элемент в салоне не должен представлять опасности их серьёзного ранения, двери не должны заклиниваться, должна быть предусмотрена возможность эвакуации всех людей, находящихся в автомобиле.
Кроме перечисленных групп показателей для характеристики качества продукции могут применяться показатели, характеризующие другие свойства, обусловленные спецификой как самой продукции, так и условий ее применения, например показатели помехозащищенности, живучести, защиты от излучений, солнечной радиации, механических воздействий и т.п., а также показатели, относящиеся к условиям разработки, изготовления и транспортирования продукции: показатели стандартизации и унификации, патентно-правовые, технологичности, наукоёмкости, транспортабельности и т.п.
Наоборот, некоторые из перечисленных групп не характерны для отдельных видов продукции и поэтому не применяются для характеристики их качества.
Так как результатом материальной услуги является преобразованная продукция, то те показатели, которые применяются для характеристики качества продукции, применимы и для этого вида услуг. Однако специфика услуги обуславливает необходимость применения для её характеристики дополнительных показателей, отражающих эту специфику.
Совокупный результат деятельности предприятия технического обслуживания характеризуется как качеством исполнения услуг, так и качеством процесса обслуживания.
Качество бытовой услуги представляет собой совокупность ее свойств, обуславливающих пригодность услуги к удовлетворению индивидуальной потребности заказчика в соответствии с ее назначением.
Качество обслуживания характеризуется комплексом показателей, определяющих условия и процессы получения услуги заказчиком. К числу показателей относятся культура обслуживания, ассортимент услуг, доступность услуг и т.д.
В значительной степени качество услуги и качество обслуживания определяется уровнем корпоративной культуры, представляющей собой совокупность принципов и методов работы коллектива работников предприятия, усвоенных ими независимо
от того, отражены эти принципы в каких-либо регламентирующих документах.
Основная цель испытаний на надежность – определить уровень надежности изделия и оценить его числовыми показателями. Знание уровня надежности машины и его зависимости от основных факторов позволит решить широкий круг вопросов, связанных с разработкой рациональной конструкции машины, с технологией ее изготовления и методами эксплуатации.
Испытание -экспериментальное определение количественных и (или) качественных характеристик свойств объекта испытаний как результата воздействия на него, при его функционировании, при моделировании объекта и (или) воздействий (ГОСТ 16504). Если задачей испытаний является получение количественных или качественных оценок, то при испытаниях характеристики свойств объекта могут, либо оцениваться, либо, если задачей испытаний является только установление соответствия характеристик объекта заданным требованиям, - контролироваться.
Система испытаний – совокупность средств испытаний, исполнителей и определенных объектов испытаний, взаимодействующих по правилам, установленным соответствующей нормативной документацией.
Программа испытаний - организационно-методический документ, обязательный к выполнению, устанавливающий объект и цели испытаний, виды, последовательность и объем проводимых экспериментов, порядок, условия, место и сроки проведения испытаний, обеспечение и отчетность по ним, а также ответственность за обеспечение и проведение испытаний.
Проверка работы после ремонта отдельных механизмов, при действии на них рабочих номинальных нагрузок и кратковременных перегрузок.
Отремонтированное оборудование проверяют по разному обычно это делают индивидуальным испытаниям, ниже приведу шесть примеров:
1) испытание на возникновение вибраций при производстве продукций;
2) на неравномерность движения отдельных узлов и механизмов;
3) испытание на влияние процесса производства на рабочий инструмент;
4) испытание на производительность оборудования;
5) испытание на потребляемую мощность;
6) испытания отдельных узлов оборудования, это можно назвать "испытание на жесткост".
Ну и если в течении приема испытаний были обнаружены дефекты препятствующие работе оборудования, то ремонт должен считаться не законченным до устранения дефектов. После же устранения дефектов испытания проводятся снова!
Испытание машин и оборудования природообустройства на работоспособность.
Основой современных испытаний различных видов с. х. техники являются инженерные методы испытаний, которые позволяют получить объективную оценку конструктивных, технологических и эксплуатационных качеств техники и определить их соответствие техническим задачам и действующим технологическим требованиям на рабочие процессы. Арсенал известных инженерных методов контроля, оценки и испытаний различных видов техники очень широкий и разнообразный.
Он базируется на:
1) современных положениях механики;
2) надежности и долговечности машин;
3) научных положениях о рабочих и производственных процессах;
4) методах идентификации объектов исследования;
5) технической диагностике машин;
6) экспертизе и технических измерениях физических параметров;
7) на научных методах планирования экспериментов;
8) применение современных инженерных методов анализа полученных результатов испытаний и принятие решений по их результатам.
Виды испытаний с. х. техники различают согласно этапам усовершенствования, или создания новых машин, которые установились в практике или были определенны стандартизированными документами.
Действующей государственной и отраслевой стандартизацией предусмотрено
около 40 разных видов испытаний.
Среди них, с организационно-технической точки зрения, необходимо различать следующие основные виды: А) заводские испытания опытного образца машины;
Б) предварительные испытания в полевых зональных условиях;
В) приемочные государственные испытания доработанных образцов, которые подготавливаются к массовому серийному выпуску;
Г) контрольные испытания при массовом выпуске.
По условиям, месту и методам, которые применяются при испытаниях, различают: лабораторные (или стендовые), лабораторно-полевые и полевые (или фермерские).
По критериям назначения испытания бывают: а) сравнительные; б) оценочные; в) испытание для проведения "чистых" научных исследований
По виду программы проведение испытаний, они делятся на:
1) ускоренные испытания; 2) испытание по полной программе;
3) испытание по специальной программе.
Ускоренные испытания проводятся с целью сокращения сроков разработки новых машин.
Они могут быть:
1) стендовые; 2) полигонными; 3) эксплуатационными.
Стендовые ускоренные испытания - это испытания машин со специальными нагрузочными устройствами-имитаторами, которые могут имитировать дорожно-почвенные фоны, действие технологических материалов, тяговое сопротивление и усилие, специальные виды действия, так как климатические, вибрационные и т. п.
Полигонные ускоренные испытания - испытание мобильных машин с имитаторами при движении на специальных полигонах.
Эксплуатационные ускоренные испытания - это испытания машин в условиях нормальной эксплуатации за специальной организацией, то есть двух или трехсменной работы, сокращением пауз в работе, использовании разных дорожных фонов - пульсаторов, оросителей, вибраторов и т. п.
На всех этапах испытаний выполняют различные технологические, эксплуатаци-
онные и технические эксперименты, которые предусматриваются программами и методами испытаний по разным видам так называемых оценок.
Испытание с. х. техники проводят по:
А) полной программе; Б) сокращенной программе; В) специальной программе.
Полная программа испытаний предусматривает проверку исследовательских,
модернизованных или серийных образцов машин первого года производства.
Она включает в себя:
1) экспертизу конструкции машин;
2) оценку агротехнических, энергетических, экономических показателей;
3) эксплуатационно-технологическую проверку;
4) проверку надежности и долговечности выполнения технологического процесса;
5) оценку условий работы.
Сокращенная программа испытаний применяется, как правило, при контрольных испытаниях машин второго года и последующих лет серийного производства.
Она включает в себя:
1) экспертизу качества изготовление машин;
2) оценку условий работы;
3) эксплуатационно-технологическую проверку;
4) проверку надежности выполнение рабочих процессов.
Специальная программа испытаний составляется на основе специальных задач и распоряжений, в которых указываются цель и объем испытаний.
В общем случае, испытание проводятся по такой структуре (или видами оценок):
- экспертиза конструкции машины; - агротехническая оценка машины;
- энергетическая оценка машины; - оценка условий работы;
- эксплуатационно-технологическая оценка; - оценка надежности;
- экономическая оценка.
Экспертиза конструкции машины включает в себе:
1) проверку машины, узла или рабочего органа на соответствие технической и конструкторской документации;
2) составление технического списка машины, узла или рабочего органа
3) составление технической характеристики машины и технологического процесса, который она выполняет
4) фотографирование основных механизмов, сборных единиц и деталей машины;
5) оценку конструкции машины, ее регулирования и уровень унификации.
Агротехническая оценка включает в себя:
1) подбор фонов и определения условий проведения испытаний;
2) определение характеристики с. х. культуры или материала, на которых будут проводиться испытания;
3) выбор режимов работы машины;
4) определение показателей качества работы;
5) математическую обработку полученных результатов испытаний;
6) анализ показателей агротехнической оценки;
7) выводы по результатам испытаний.
Энергетическая оценка машины проводится в основном тензометрическим методом и сводится к определению:
1) скорости движения агрегата;
2) тягового сопротивления рабочих органов или технического средства в целом;
3) необходимой мощности на повод рабочих органов и на самоперемещение технического средства;
4) частоты вращения рабочих узлов и рабочих органов;
5) производительности работы гидросистемы;
6) оценке электропривода стационарных машин.
Оценка условий работы позволяет выявить соответствие испытываемой машины, основным эргономичным требованиям и показателям качества, которые определяют связь «человек - машина - объект обработки».
В это понятие входят:
1) удобство работы, т. е. удобство расположения обслуживающего персонала,
рациональная компоновка и легкость управления, назначение и направление рабочих усилий, обзорность и т. д.
2) удобство обслуживания, т. е. удобство доступа к рабочим органам, безопасность обслуживания, соответствие требованиям технической гигиены и т. д.
3) комфортабельность, т. е. оснащение вентиляцией, освещением, характер и уровень вибраций, шумов и т. д.
Эксплуатационно-технологическая оценка заключается:
1) в оценке характеристика фонов;
2) в проведении фотохронометражных наблюдений на выбранных фонах;
3) обработке данных рабочих смен;
4) учета качества выполненной работы;
5) оценке и универсальности машины;
6) анализа показателей эксплуатационно-технологической оценки;
Оценка надежности проводится в соответствии с отраслевыми стандартами. При этом определяются такие показатели надежности как:
1) наработка машины на отказ
2) удельная трудоемкость текущего ремонта и планового технического обслуживания
3) коэффициенты готовности и технического использования машины и т. д.
Экономическая оценка, заключается в определении:
1) приведенных затрат на единицу продукции или единицу наработки;
2) технико-экономическую эффективность от внедрения машины в производство;
3) технико-экономический уровень машины.
Объектом испытания на надежность могут быть:
- образцы, если испытываются свойства материалов, определяющие долговечность изделий (испытания на износостойкость, усталостную прочность, коррозионную стойкость и т.п.);
- детали, сопряжения и кинематические пары, если необходимо выявить влияние конструктивных и технологических факторов на срок службы данных сопряжений (испытание подшипников, зубчатых колес, направляющих, шарниров и т.п.);
- узлы машины, когда учитывается взаимодействие отдельных механизмов и элементов конструкции и их влияние на технические показатели объекта (испытание коробок скоростей, редукторов, двигателей, гидроагрегатов, систем управления, отдельных целевых узлов машины);
- машина в целом, когда учитывается взаимодействие всех механизмов и узлов в машине, условия ее эксплуатации и режимы работы (стендовые и эксплуатационные испытания станков, автомобилей, самолетов и др.);
- система машин, когда на показатели надежности влияет взаимодействие отдельных машин, связанных в единый производственный комплекс (надежность работы автоматических линий или цехов на заводе, самолетов с учетом оборудования аэродромов, машин и агрегатов корабля и т.п.).
Таким образом, испытаниям могут подвергаться разнообразные изделия, начиная от простых, обладающих однородными свойствами и одним или несколькими выходными параметрами, и кончая сложными машинами и комплексами.
Объектом испытания может быть данное изделие, специально выполненная его модель (изделие или его часть, выполненные в масштабе) или макет (упрощенное воспроизведение изделия или его части).
Методика испытаний на надежность и их объем зависят от сложности изделия и его специфических особенностей.
Испытания на надежность могут быть исследовательскими, проводимыми для изучения факторов, влияющих на надежность, и контрольными, цель которых - оценка уровня надежности данного изделия.
По месту проведения испытаний они могут быть стендовыми, полигонными и эксплуатационными.
Общие понятия об испытаниях технических систем.
Модернизация действующего оборудования – это внесение в конструкцию машины изменений и усовершенствований, повышающих ее технический уровень и эксплуатационные параметры – производительность, долговечность и точность, безопасность работы, легкость обслуживания. Модернизацию производят также для устранения морального износа оборудования. В этом случае отпадает необходимость замены морально устаревшего оборудования, что продлевает срок его службы.
Экономически обосновано проводить модернизацию оборудования при окупаемости затрат в 2–3 года, повышении производительности машины не меньше чем на 20-30% и планируемом сроке эксплуатации данного оборудования не менее 5 лет.
Основными направлениями модернизации промышленного оборудования являются:
Увеличение производительности машины за счет повышения мощности приводов и частоты вращения, числа ходов и величины подач рабочих органов путем замены двигателя и изменения кинематики отдельных механизмов машины, а также за счет механизации и автоматизации таких процессов, как крепление и снятие детали, смена скоростей и подач, холостой ход, измерение размеров и шероховатостей поверхности детали.
Повышение точности, расширение технологических возможностей и изменение технологического назначения оборудования.
Увеличение долговечности и надежности оборудования за счет повышения износостойкости ответственных деталей, улучшения условий смазки, установки защитных устройств, усиления слабых звеньев (заменой материала, термической обработкой, изменением размеров и формы деталей).
Повышение безопасности работы и облегчение обслуживания машины за счет установки блокирующих устройств, ограждений опасных зон, упоров и конечных выключателей, различной сигнализации, предохранительных устройств и др.
Модернизация оборудования обычно проводится в процессе выполнения ремонтных работ и обязательно при капитальном ремонте.
Виды и состав индивидуальных испытаний
Виды испытаний. Отремонтированное или смонтированное оборудование подвергается индивидуальным испытаниям. Различают следующие виды индивидуальных испытаний: на прочность и герметичность (сосуды, аппараты, трубопроводы и системы смазочные, гидравлики, пневматики и т. д.); вхолостую и под нагрузкой (машины, механизмы и аппараты с приводом).
При индивидуальных испытаниях выполняют также обеспечивающие их надежное проведение наладочные работы.
Испытания на герметичность и прочность. Испытаниям на герметичность и прочность водой или воздухом под пробным давлением должны подвергаться все отремонтированные сосуды и аппараты, работающие под давлением.
Поставленные на монтажную площадку полностью собранные и испытанные на заводе-изготовителе сосуды и аппараты испытаниям на герметичность и прочность не подвергаются, кроме случаев, когда в процессе их транспортировки и монтажа получены повреждения или истекли сроки гарантийного хранения, а также при выполнении на монтаже сварки, пайки и вальцовки элементов, работающих под давлением.
Испытание сосудов и аппаратов водой с установленными деталями крепления и прокладками, предусмотренными в технической документации, осуществляют при удовлетворительных результатах внутреннего осмотра.
Пробное давление при испытании сосудов и аппаратов водой: Рпр=1,5Рраб.
При испытании водой сосудов и аппаратов температура воды должна быть 5-40°С или соответствовать указаниям технической документации. Разрешается проводить испытания, только когда температура воды и окружающей среды не различаются более чем на 5°С. При заполнении оборудования холодной водой и появлении на его наружной поверхности росы испытание разрешается проводить только после высыхания стенок аппарата.
Сосуды и аппараты испытывают до нанесения защитного покрытия или изоляции.
Перед испытанием следует удалить из сосуда воздух, затем необходимо плавно увеличивать и снижать давление, контролируя его значение по манометру. Оборудование должно находиться под пробным давлением в течение определенного времени, после чего давление снижают до рабочего значения и осматривают оборудование, обращая основное внимание на вальцованные и сварные соединения. При резком падении давления в процессе испытания или возникновения шума, ударов или стука внутри сосуда испытание прекращают для установления и устранения причин нарушений. Оборудование признается выдержавшим испытание водой при отсутствии на нем признаков разрыва, течи, потения и видимых остаточных деформаций. Аппараты, работающие при давлении окружающей среды, испытывают путем налива в них воды, выдержки в течение 4 ч. и обстукивания сварных соединений молотком. При невозможности испытания оборудования водой (вследствие низкой температуры воздуха, недостаточной прочности опорных конструкций) герметичность сварных соединений проверяют керосином. На наружную сторону сварного стыка наносят меловой раствор или каолин, после высыхания которого внутреннюю поверхность шва смачивают керосином не менее 2 раз с перерывом 10 мин. Если в соединении имеются поры, не плотности, то на меле через некоторое время образуются пятна. Для проверки герметичности сварных соединений используют вакуумные агрегаты с электроприводом и насосами РВН-20 или НВР-ЗД.
При испытании сосудов и аппаратов воздухом последний должен быть очищен от масла и осушен. Давление повышают до пробного поэтапно с выдержкой через определенные интервалы времени.
Осмотр сосудов и аппаратов, эксплуатируемых при рабочем давлении до 0,2 МПа, осуществляется при достижении 60% давления при испытании, а эксплуатируемых при давлении 0,2 МПа и выше – при достижении 30 и 60% давления при испытании соответственно. При осмотре аппаратов давление не повышают.
После выдержки аппарата под пробным давлением в течение 5 мин давление снижают до рабочего и проверяют герметичность сварных соединений нанесением, на них мыльного раствора. Запрещается обстукивать оборудование, находящееся под
давлением. При испытании воздухом измеряют падение давления в течение 24 ч.
Для оборудования, работающего в вакууме под остаточным давлением, проводят испытание водой под пробным давлением 0,2 МПа или под давлением, указанным в рабочих чертежах на оборудование. Результаты испытаний на герметичность и прочность оформляют в виде акта.
Испытания оборудования вхолостую. К началу испытаний оборудования вхолостую должны быть смонтированы системы смазочные, гидравлики, пневматики, охлаждения, управления и контроля, электрооборудования, защитного заземления, автоматизации, противопожарной защиты, а также коммуникации для подвода воды, газа, воздуха т.д. При необходимости трубопроводы продувают сжатым воздухом. До обкатки оборудования вхолостую проверяют комплектность и готовность механической и электрической частей, точность установки и закрепления оборудования в проектном положении, наличие ограждений и других элементов, обеспечивающих безопасную работу, отсутствие дефектов и несогласованных отступлений от проекта.
При подготовке к испытаниям необходимо проверить смазку в узлах зацепления, муфтах и в подшипниковых опорах, легкость и правильность вращения узлов машин, затяжку резьбовых соединений, прочность и надежность закрепления оборудования, бесперебойное поступление масла во все смазываемые точки, герметичность сальниковых и других типов уплотнений.
Возможность осуществления обкатки и программу испытаний монтажная или ремонтная организация согласовывает с заказчиком, который назначает ответственного работника, имеющего право давать разрешение на опробование, подачу и снятие напряжения. Из числа механо- и электромонтажников, а также эксплуатационников выделяются работники, отвечающие за проведение испытаний.
В процессе обкатки проверяют взаимодействие движущихся частей: смазку зубчатых зацеплений, подшипников, поверхностей скольжения; герметичность соединений и уплотнений; работу подшипников; радиальное и торцовое биение муфт, валов, зубчатых колес, маховиков и т. д.; правильность зацеплений и их шумовую характеристику. При этом контролируют показания приборов; работу тормозов, контргрузов, натяжных цепей; действие удерживающих, блокирующих и
захватывающих устройств, ограничителей движения узлов и деталей.
Порядок испытания и его продолжительность устанавливается техническими
условиями завода-изготовителя, которые уточняют при разработке программы испытания оборудования. Обкатку машин начинают при малой частоте вращения валов. Предварительно для проверки направления вращения валов кратковременно включают привод. По мере приработки зацеплений, подшипников и трущихся поверхностей скорость доводят до нормы. Для оборудования, смонтированного в соответствии с технической документацией, время испытания составляет 7–8 ч (кроме поршневых компрессоров). При отсутствии специальных указаний в ТУ обкатку проводят 8 ч для оборудования, работающего непрерывно или с незначительными перерывами, 4 ч для оборудования, работающего с большими или частыми перерывам (циклично), и 2 ч для оборудования, работающего периодически.
Испытание считается удовлетворительным, если по истечении периода обкатки оборудование не останавливали и проверяемые узлы работали без отклонений от нормы, при правильном взаимодействии движущихся частей и т. п.
При испытаниях вхолостую должна обеспечиваться работа оборудования без стуков, чрезмерного шума и вибраций. Давление масла в системах принудительной циркуляции должно быть стабильным и в пределах нормы, а при падении давления масла должна срабатывать блокировка электропитания оборудования. При этом не должно наблюдаться утечек масла из корпусов подшипников и соединений. Системы водяного или воздушного охлаждения должны работать бесперебойно и надежно. Допускается нагрев корпусов подшипников на 35—40о С выше температуры окружающего воздуха, но не более 60—70 °С, кроме случаев, оговоренных в технических условиях завода-изготовителя. При отклонении от норм, установленных в ТУ или СНиП, оборудование останавливают для выявления и устранения дефектов.
Испытания оборудования под нагрузкой.
При обкатке под нагрузкой выполняют отдельные пуски оборудования, в процессе которых постепенно повышают рабочие параметры (производительность, давление, мощность и т. д.) с последующей остановкой для осмотра и устранения неполадок, а также непрерывное испытание на рабочих режимах. При этом контролируется работа тех же узлов систем, что при обкатке вхолостую, кроме того, определяют вибрацию оборудования или его отдельных узлов, например, подшипников, которая должна соответствовать проектным значениям. После испытания под нагрузкой проверяют затяжку гаек фундаментных болтов.
Контрольные вопросы.
1. Чем регламентировано понятие качества продукции?
2. Что такое качество изделия, продукции?
3. Пути повышения качества изделия.
4. Влияние ее на качество изделия долговечности и работоспособности.
5. Количественная характеристика свойств продукции.
6. Что собою характеризуют показатели назначения?
7. Что собою характеризуют показатели надежности?
8. Что собою характеризуют показатели технологичности?
9. Что собою характеризуют показатели стандартизации и унификации?
10. Что собою отражают эргономические показатели?
11. От каких факторов зависит конкурентоспособность продукции?
12. Что включают технико-экономические факторы?
13. С чем связаны организационные факторы?
14. Чему способствуют внешние факторы в условиях рыночных отношений?
15. Какие возможности организации дает анализ внешней среды?
16. Что отражают технические, нормативно-правовые факторы?
17. Факторы обуславливающие повышение качества продукции.
18. Что такое показатель качества продукции?
19. Что такое единичный показатель качества продукции?
20. Что такое комплексный показатель качества продукции?
21. Что такое показатели технического эффекта (назначения)?
22. Схема управления качеством продукции.
23. Назначение конструктивных показателей качества.
24. Что такое отказ и в чем оно заключается?
25. Чем характеризуется безотказность неремонтируемого объекта?
26. Что может служить математической моделью эксплуатации ремонтируемого изделия?
27. Что такое параметр потока отказов, наработка на отказ?
28. Чем характеризуется свойство ремонтопригодности объекта?
29. В чем состоит свойство пассивной безопасности?
30. В чем состоит свойство послеаварийной безопасности?
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2 |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3 |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
. http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|
“Основы теории надежности ”
Тема 8. Основные направления повышения надежности и
работоспособности машин и технических систем.
Основные направления дальнейшего совершенствования конструкций
сельскохозяйственных тракторов и автомобилей
Работоспособность (ГОСТ 27.002-83 и ГОСТ 16507-80) — состояние .объекта, при котором значения всех параметров, характеризующих способность выполнять заданные функции, соответствуют требованиям нормативно-технической и (или) конструкторской документации. Причем, параметры выполнения функций обусловливают эксплуатационные показатели изделия.
Работоспособность изделия характеризуется не только способностью работать (выполнять необходимые функции), но и допустимыми пределами выходных параметров изделия.
Отказ объекта — событие, заключающееся в нарушении работоспособности.
Надежность — свойство объекта сохранять во времени в установленных пределах значения всех параметров, характеризующих способность выполнять требуемые функции в заданных режимах и условиях применения, технического обслуживания, ремонтов, хранения и транспортирования. Надежность характеризуется безотказностью, долговечностью, ремонтопригодностью и сохраняемостью.
Выполнение требований по обеспечению надежности— доминирующее условие сохранения высокой работоспособности изделий (тракторов).
Обеспечение надежности — совокупность организационно-технических и научно-методических мероприятий, направленных на достижение или поддержание заданных показателей надежности на всех стадиях существования трактора (проектирование, испытания,эксплуатация).
Организационно-технические мероприятия, обеспечивающие надежность тракторов в период эксплуатации: организация и качество выполнения технического обслуживания и ремонта тракторов; организация хранения и качество очистки топлива и масел; повышение квалификации трактористов; организация хранения и консервации тракторов, т. е. мероприятия, относящиеся к технической эксплуатации тракторов.
К технической эксплуатации (точнее, к техническому обеспечению эксплуатации) относится поддержание исправности и работоспособности изделия и обеспечение этого процесса.
Обеспечение работоспособности - задача технико-экономическая (затраты на создание высоко работоспособных машин должны окупаться). Вследствие этого актуальность проблемы сохранения работоспособности для сельскохозяйственных машин, и в частности для тракторов возрастает.
При эксплуатации в результате влияния факторов различного происхождения возможно нарушение работоспособности тракторов, выражающееся в падении мощности двигателя, снижении тягового усилия на отдельных передачах, увеличении длины тормозного пути, повышении расхода картерного масла и удельного расхода топлива, уменьшении грузоподъемности навесной системы, снижении давления в гидравлической системе и др.
Предупредить изменение этих показателей можно высокой технической эксплуатацией тракторов, в том числе своевременным и высококачественным техническим обслуживанием.
Использование поступающей в хозяйства современной техники по результатам выборочного контроля дневной выработки тракторов ниже нормативного примерно на 22%- При этом значительную часть затрат на содержание техники составляют затраты на устранение последствий отказов. Существенное влияние на показатели надежности тракторов оказывает техническое обслуживание и в первую очередь его своевременность и полнота выполнения. При проведении технического обслуживания (ТО) в объеме 25…50 % от установленного нормативного уровня наработка на отказ тракторов (например К-700) в 6,3…6,7 раза ниже наработки, получаемой при проведении ТО по нормативам и в полном объеме.
Практически уровень выполнения ТО в хозяйствах находится в пределах 25…60% от нормативного. Повышение этого уровня на основе применения современных методов и средств позволит существенно улучшить техническую эксплуатацию тракторов и тем самым будет способствовать повышению их работоспособности.
Критерии работоспособности
Надежность характеризуется следующими состояниями: работоспособное, исправное и неисправное.
Работоспособность – это также и состояние объекта, при котором значение всех параметров выполняемых функции, соответствуют требованиям нормативно-технической или конструкторской документации. Оценочными качественными показателями работоспособности являются: прочность, жесткость, износо-коррозионная стойкость, тепло-хладо-виброустойчивость, стойкость к старению.
Прочность – это способность деталей машин выполнять свои функции в пределах предусмотренных нагрузок без пластических деформации и разрушения.
Жёсткость – способность детали сопротивляться любой деформации;
Износостойкость – способность сохранять первоначальную форму своей поверхности, сопротивляясь износу;
Теплостойкость – способность сохранять свои свойства при действии высоких температур;
Ветроустойчивость – способность работать в нужном диапазоне режимов без недопустимых колебаний.
При расчете и проектировании деталей обычно используют один или два критерия, а остальные критерии удовлетворяются автоматически или не имеют практического значения для данных деталей.
При всей значимости всех описанных критериев, нетрудно заметить, что
ПРОЧНОСТЬ является важнейшим критерием работоспособности и надежности машин.
Невыполнение условия прочности автоматически делает бессмысленными все другие требования и критерии качества машин.
Действительно, немногого стоит технологичная, жёсткая, износостойкая, теплостойкая, виброустойчивая, дешевая в эксплуатации, ремонтопригодная конструкция самого передового дизайна, если она разрушилась при первой же нагрузке!
Невозможно добиться высокой надежности машин с отсталым рабочим процессом и несовершенным механизмом.
Поэтому, первым направлением повышения надежности является обеспечение необходимого технического уровня изделия.
Вторым направлением является разработка такой конструкции изделия, которая бы исключила появление отказов. Например, применение быстроходных или тихоходных агрегатов без механических передач.
Безмуфтовый привод прессов. Самосмазывающиеся узлы трения, исключающие систему смазки в машине.
Третье направление – использование самоустанавливающихся, самоприрабатывающихся узлов и самонастраивающихся систем.
Четвертое направление – переход на изготовление машин по жестко регламентированной технологии, снижающей рассеивание ресурса за счет уменьшения колебаний размеров в пределах поля допуска. Машины, собранные роботами на герметичность не проверяются.
Высокие показатели надежности обеспечивают:
- резервирование элементов и систем;
- эксплуатацией «по состоянию» и диагностикой;
- упрочнением деталей.
Резервирование – применение дублирующих средств и систем с целью сохранения работоспособности.
Резервирование имеют: топливная система, система управления полетом, система выпуска шасси, управления закрылками и стабилизатором.
Эксплуатация «по состоянию» – прогрессивный метод повышения надежности. Здесь заключение о необходимости ремонта или замене узла производится по фактическому состоянию, о котором судят, используя диагностику (сравнивая с помощью ЭВМ сигналы от узла с эталонными сигналами, хранящимися в памяти ЭВМ). Такие системы автоматизированного контроля параметров резко повышают скорость выявления узлов, где возможны отказы.
Сочетание резервирования с быстрым выявлением отказавших элементов, осуществляемым с помощью встроенных автоматизированных систем контроля, практически исключает внезапный отказ системы.
Упрочнение – один из основных методов повышения долговечности деталей:
- термопластическое упрочнение (лопатки турбин). Нагрев до 500…700˚С и резкое охлаждение (сталь). На поверхности возникают пластические деформации, приводящие к появлению на поверхности детали напряжений сжатия. Предел выносливости возрастает в 1,3 раза;
- пластическое деформирование поверхности стальными или стеклянными микрошариками (50…200 мкм). Предел выносливости возрастает в 1,5 раза;
- увеличение ресурса заключенных соединений за счет гарантированного радиального натяга 2,5…3,5%. Для чего разработаны стержневые и универсальные заклепки, обеспечивающие ресурс соединения в 2…4 раза больший по сравнению с обычными заклепками;
- использование новых материалов: титановые сплавы, стеклопластики, бериллий (1,85 т/м3 и высокая теплопроводность) для колесных тормозов.
Факторы надежности, определяющие работоспособность тракторов.
Работоспособность как отдельных сборочных единиц, так и трактора в целом, определяется в эксплуатации достаточно большим числом факторов, имеющих самое различное происхождение. Их влияние проявляется в самых разнообразных формах.
Известен целый ряд исследований, посвященных изучению влияния отдельных факторов эксплуатации на работоспособность составных частей (СЧ) и сборочных единиц (СЕ) трактора.
Эксплуатация тракторов в условиях повышенной запыленности воздуха приводит к снижению эффективности работы радиатора за счет засорения сердцевины, уменьшения коэффициента теплоотдачи от поверхности охлаждения в воздух; уменьшению «живого» сечения и увеличению аэродинамического сопротивления радиатора. Кроме того, увеличивается износ гильзы цилиндра по верхнему поясу и одновременно усиленно изнашивается верхнее поршневое кольцо, что уменьшает компрессию двигателя и, естественно, его мощность.
Степень запыленности, а следовательно, и износ деталей во многом зависят от вида выполняемой работы, фона почвы, типа дороги, природы пыли, влажности почвы и воздуха, силы ветра и т. д.
По данным научно-производственного объединения «НАТИ», гарантированная 80%-ная износостойкость комплекта поршневых колец до замены двигателя (до первого капитального ремонта) в нормальных условиях эксплуатации приблизительно в 3 раза выше, чем в условиях реальной эксплуатации.
Чрезмерному износу также способствует и применение загрязненного картерного масла. В масло попадают пыль, продукты износа деталей, вода и не-сгоревшее топливо. Работа на маслах не тех марок, которые рекомендованы инструкцией, увеличивает скорость изнашивания почти в 3 раза.
Масло в дизеле с течением времени подвергается качественным и количественным изменениям. Качественные изменения выражаются в снижении концентрации присадки, увеличении содержания органических кислот и асфальто-смолистых веществ.
Значительно влияет на работу сборочных единиц и агрегатов тракторов качество применяемых масел и смазок. Так, например, для обеспечения четкой и безотказной работы коробки передач (КП) трактора Т-150К важно применять такой сорт масла, который соответствовал бы условиям работы всех входящих в нее механизмов.
Существенное влияние на скорость изнашивания оказывает тепловой режим двигателя, определяющий температурный уровень и термические деформации деталей цилиндропоршневой группы. Так, скорость изнашивания верхнего поршневого кольца, при снижении температуры (t°) поршня на 7…10% в условиях нагрузочной характеристики и нормального теплового режима двигателя Д-20 уменьшается на 20…30%.
На уменьшение скорости изнашивания в этом случае влияет некоторое снижение динамических показателей цикла и коррозионного износа. Повышение t° головки поршня над верхней канавкой под поршневое кольцо часто приводит к быстрому пригоранию колец. При этом увеличивается t° поршня и возможен разрыв масляной пленки. К повышению t° поршня может привести, например, закоксовывание верхнего поршневого кольца.
При охлаждении двигателя на поверхности деталей конденсируется влага. Поскольку защитные свойства применяемых масел невелики и сконденсировавшаяся влага проникает через смазочный слой к металлическим поверхностям, обогащаясь при этом продуктами окисления масла и превращаясь в электролит, то в двигателе протекают интенсивные электрохимические коррозионные процессы, а особенно на поверхности деталей цилиндропоршневой группы.
В зависимости от характера воздействия на работоспособность факторы можно разделить на три основные группы:
конструктивные — К; технологические — Т; эксплуатационные — Э.
Во время работы трактор, который можно рассматривать как систему с определенным числом ходов и выходов, испытывает воздействия большого числа отмеченных факторов.
Конструктивные факторы - это неучтенные случайные перегрузки, значения
которых значительно превышают расчетные эксплуатационные нагрузки;
- неправильно назначенный материал деталей;
- несоответствие посадки сопряжений условиям их работы и т. д.
Наличие этих факторов свидетельствует о несовершенстве конструкции изделия, системы или ее элементов.
Технологический фактор - неправильно назначенный технологический процесс механической, термической или других видов обработки, изготовления и восстановления деталей. Иначе говоря, это нарушение принятой технологической последовательности изготовления и испытания сборочных единиц, агрегатов и машин в целом.
Эксплуатационные факторы: организация проведения технического обслуживания и ремонта тракторов, хранения и заправки топливом и маслами, хранения тракторов, квалификация тракториста и т. д.
Рассматриваемые факторы можно условно разделить следующим образом.
1. Факторы, на уровень влияния которых в эксплуатации нельзя воздействовать.
2. Факторы, на уровень влияния которых в эксплуатации можно воздействовать.
Другими словами, можно сказать, что на трактор действуют внутренние и внешние факторы. К внутренним следует отнести техническое состояние деталей и сборочных единиц, определяемое конструктивным совершенством трактора и выполнением технологических требований при сборке и ремонте. Также сюда нужно отнести почвенно-климатические условия эксплуатации тракторов (влажность, плотность, структурный и механический состав почвы, неровности поверхности поля и т. п.). К внешним относятся, в основном, организационно-технические факторы, включающие в себя организацию технического обслуживания, ремонта, хранения и заправки трактора топливом и маслами, квалификацию тракториста и др.
В реальных условиях эксплуатации обеспечение заданного уровня надежности тракторов и тем самым сохранение их работоспособности происходит за счет снижения влияния эксплуатационных факторов, т. е. факторов, изменение влияния которых не требует вмешательетва в конструкцию трактора. В этой связи важно знать степень влияния того или иного фактора, а также те последствия, к которым это влияние приводит. Следует отметить также, что перечисленные эксплуатационные факторы - это как бы первое звено в цепочке взаимосвязанных факторов, которые
приводят к непосредственному изменению состояния объекта.
Так, например, запоздалая замена масла вызывает появление в нем повышенного содержания механических примесей, нарушение его положительных свойств, что в свою очередь приводит к изнашиванию деталей двигателя и нарушению его работоспособности.
Признаки нарушения работоспособности тракторов.
При длительных наблюдениях за работой тракторов (в частности Т-150К) в
условиях реальной эксплуатации установлено, что нарушение работоспособности может выражаться двумя состояниями:
а) трактор нельзя использовать при выполнении той или иной сельскохозяйственной операции;
б) использование трактора возможно, но имеется существенное нарушение качества сельскохозяйственных работ или угроза безопасности работы механизаторов.
Кроме того, второе состояние после истечения определенного периода времени может перейти в первое или даже аварийное.
В реальных условиях эксплуатации второе состояние нарушения работоспособности тракторов - наиболее частое. Поэтому своевременное обнаружение признака нарушения работоспособности трактора и правильная его классификация позволяет выявить и устранить отказ и предупредить возможность аварийного состояния трактора. Оперативно определить причины нарушения работоспособности трактора позволяет применение системного подхода к обнаружению отказов. В основе лежит принцип логического поиска составной части или сборочной единицы, в которых наиболее вероятна возможность появления отказа, определяющего характеризуемый признак. Такой подход позволяет избежать необоснованных разборок трактора, тем самым снизить трудоемкость устранения последствий отказов в эксплуатации и выявить направления работ по совершенствованию эксплуатационной технологичности тракторов.
На основе анализа признаков, характеризующих нарушение работоспособности, предложено классифицировать их по пяти группам.
Первая группа объединяет признаки нарушения работоспособности тракторов,
обнаруживаемые визуально при осмотре или проведении технических обслужи-
ваний. К таковым относятся:
- подтекание охлаждающей жидкости, масла, топлива;
- перегорание электроламп; появление из выпускной трубы дыма различного цвета; наличие видимых трещин (в рессорах, кабине, оперении и др.).
Вторая группа включает в себя признаки, обнаруживаемые при выполнении какого-либо действия, вызванного необходимостью изменения режима работы трактора, или при проведении его обслуживания. Она обычно характеризует сборочную единицу или агрегат, на который воздействуют. К таким признакам относятся:
- затрудненное переключение передач, срыв резьбы;
- ослабление;
- зазор и др.
Третья группа характеризуется признаками, влияющими на изменение показаний приборов (манометра, амперметра, указателя давления масла, указателя температуры и др.).
Четвертая группа объединяет признаки, обнаруживаемые на работающем тракторе и ощущаемые трактористом. К ним относятся: вибрации; рывки; колебания; толчки и др.
Пятая группа - это, в основном, признаки, характеризуемые появлением какого-либо постороннего шума и воспринимаемые трактористом на слух. Шум различной тональности; стук; скрежет; дребезжание и т. п.
В некоторых случаях нарушение работоспособности характеризуется смешанными признаками. Например, затрудненное переключение рычага коробки передач может сопровождаться посторонним шумом и т. п.
Отдельные отказы различных сборочных единиц и составных частей тракторов могут характеризоваться одинаковыми признаками нарушения работоспособности.
В зависимости от того, к какой группе отнесен рассматриваемый признак, выбирают соответствующую последовательность поиска отказа.
Если по признакам, относящимся к первым трем группам, выявить источник отказа несложно, то выявление отказов, характеризуемых внешними признаками,
относящимися к четвертой и пятой группам, представляет некоторые трудности.
Распределение номенклатуры признаков по каждой из рассматриваемых групп не
одинаково. По трактору Т-150К оно составляет:
- первая группа - 38,9%; - вторая -13,9%; - третья - 8,3%;
- четвертая - 33,3%; - и пятая - 5,6%.
Причем один и тот же признак может проявляться при отказе различных составных частей.
Предельные состояния составных частей тракторов. Их регулировки
В соответствии с ГОСТ 27.002-83 предельное состояние объекта определяется недопустимостью или нецелесообразностью его дальнейшего применения по назначению либо невозможностью или нецелесообразностью восстановления его исправного или работоспособного состояния. Детали трактора по характеру работы можно разделить на две группы: детали, имеющие собственное предельное состояние или предельное значение износа (превышение этого значения может вызвать поломку детали); детали, образующие сопряжение, предельное состояние которого определяют значением зазора между ними.
Допустимые предельные изменения выходных параметров назначают для трактора в целом (мощность, производительность и др.) и для его составных частей, представляющих собой самостоятельные конструктивные сборочные единицы (например, двигатель).
Вместе с тем для обеспечения требуемых нормативно-технических показателей необходимо знать предельно допустимые значения параметров всех тех элементов, от которых зависит работоспособность трактора. Например, работоспособность и ресурс деталей цилиндропоршневой группы дизеля ограничены предельным расходом картерного масла, а деталей кривошипно-шатунного механизма — падением давления в смазочной системе ниже допустимого по техническим условиям и т. д. Однако при восстановлении работоспособности цилиндропоршневой группы, кривошипно-шатунного механизма и других систем и деталей необходимо знать предельные значения параметров всех входящих в эти системы элементов с целью их замены и восстановления работоспособности.
Предельные износы и зазоры — главные параметры, определяющие необходимость выбраковки и возможность расчета остаточного ресурса деталей и их сопряжений непосредственно в хозяйствах в процессе эксплуатации тракторов. В результате оценки этих параметров может приниматься решение о постановке тракторов
на капитальный ремонт.
Государственным Всесоюзным научно-исследовательским технологическим
институтом ремонта и эксплуатации машинно-тракторного парка (ГОСНИТИ),
Всесоюзным научно-исследовательским институтом механизации сельского хозяйства (ВИМ), научно-производственным объединением «НАТИ» разработаны технические признаки (критерии) предельного состояния основных составных частей сельскохозяйственных тракторов, временные критерии предельного состояния и правила определения необходимости постановки на капитальный ремонт тракторов и их составных частей.
С помощью технических признаков (критериев) определяют предельное состояние систем, агрегатов и сборочных единиц, при котором доремонтный или межремонтный ресурс сборочной единицы считают исчерпанным, а ремонт — капитальным. При потере работоспособности составных частей, не обозначающей их предельное состояние, необходимо либо устранить последствия отказа, либо выполнить текущий ремонт.
Временными критериями предельного состояния предусматривается проведение диагностирования тракторов по ресурсным параметрам, отклонения которых — критерии предельного состояния агрегатов и сборочных единиц. Как правило, ресурсное диагностирование проводят после наработки до очередного технического обслуживания № 3 (ТО-3), а также при сложных отказах, устранение которых связано с разборкой составной части. В первом случае контролируют ресурсные параметры всех составных частей трактора, во втором — только отказавших. Первое диагностирование нового трактора по ресурсным параметрам рекомендуется проводить также после наработки до очередного ТО-3, но только в конце гарантийного срока. Решение о необходимости постановки трактора или его составных частей на капитальный ремонт принимают с учетом их работоспособности, данных диагностирования, остаточного технического ресурса и наработки от начала эксплуатации или последнего капитального ремонта. Все сведения о техническом состоянии трактора и его составных частей заносят в диагностическую карту.
Одним из условий постановки трактора на капитальный ремонт может быть необходимость проведения капитального ремонта или двигателя, или одного из агрегатов трансмиссии (например, коробки передач или одного из ведущих мостов), или какой-либо составной части (рамы, тележки и балансирных кареток гусеничного двигателя в комплекте, кабины в сборе, рулевого механизма с гидроусилителем или гидравлической системой колесных тракторов). В таких случаях состояние
трактора можно считать предельным.
Для выявления необходимости постановки тракторов на капитальный ремонт проводят осмотр и ослушивание агрегатов, от которых в большой степени зависит работоспособность трактора, и выделяют признаки их предельного состояния. При отсутствии явных признаков предельного состояния техническое состояние оценивают по ресурсным параметрам. Остаточные ресурсы основных сборочных единиц устанавливают по измеренным значениям параметров путем сопоставления с допускаемыми значениями, соответствующими среднему оптимальному остаточному ресурсу и среднему остаточному ресурсу. Определение названных величин связано с рядом технических трудностей и ,их значения требуют постоянного уточнения.
Следует отметить, что в процессе эксплуатации предельное состояние трактора (его сборочных единиц) наступает столько раз, сколько раз возникает ресурсный отказ. Также оно зависит от ремонтов, которым был подвержен трактор в течение его срока службы.
Контрольно-регулировочные работы составляют 35% от общей трудоемкости технического обслуживания за цикл. Высокая доля трудоемкости обусловливается большим числом мест регулировок и контрольно-регулировочных операций, сложностью и низкой периодичностью регулировочных работ.
Отмечено, что наибольшая трудоемкость приходится на контрольно-регулировочные операции по обслуживанию двигателя 24…66%, ходовую систему -13…37%. трансмиссию - 20…25% и тормозную систему -13…36% для колесных тракторов.
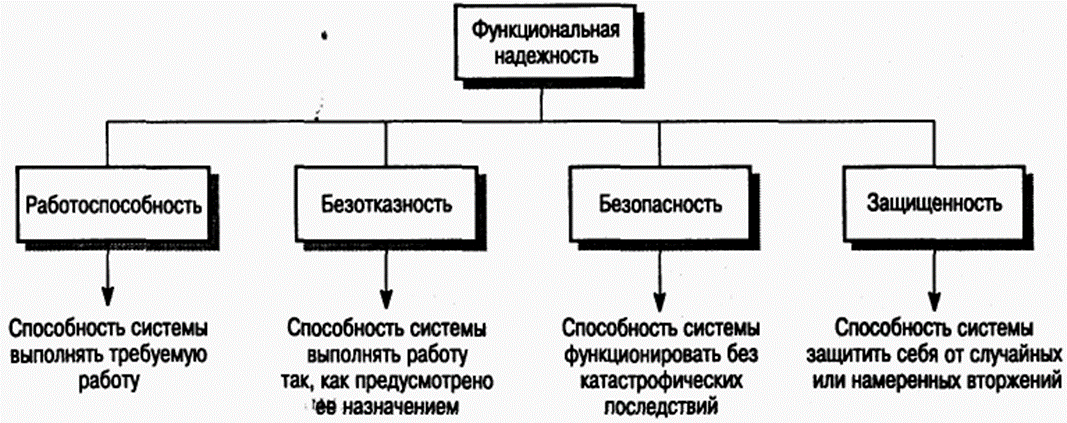
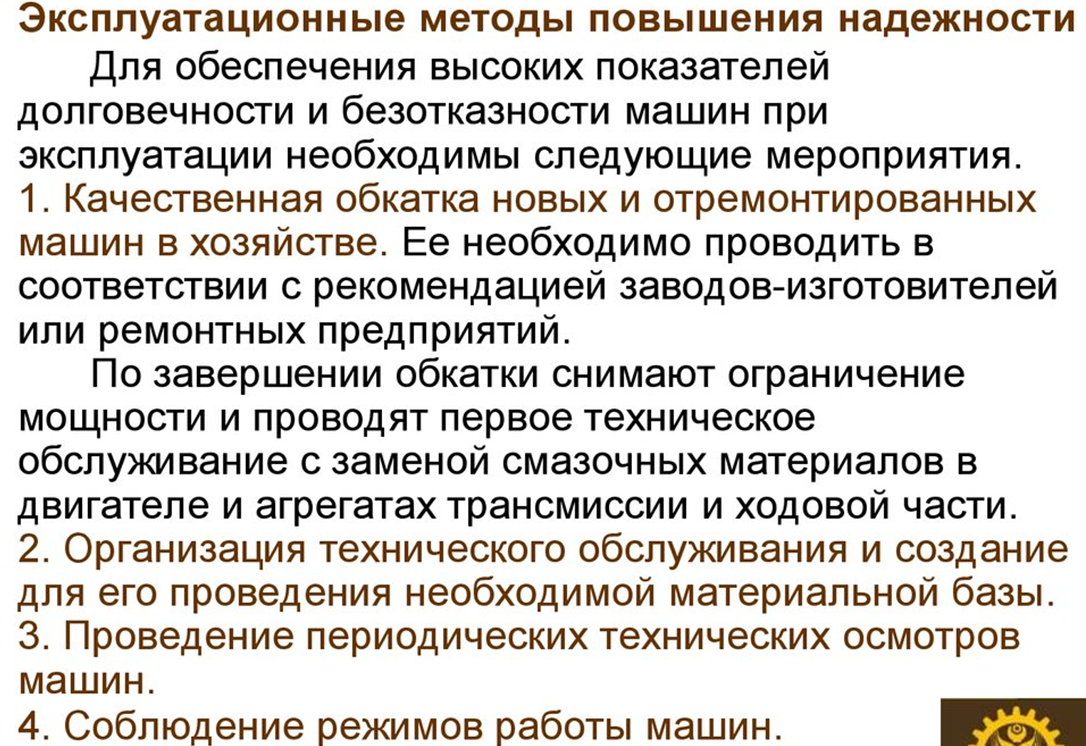
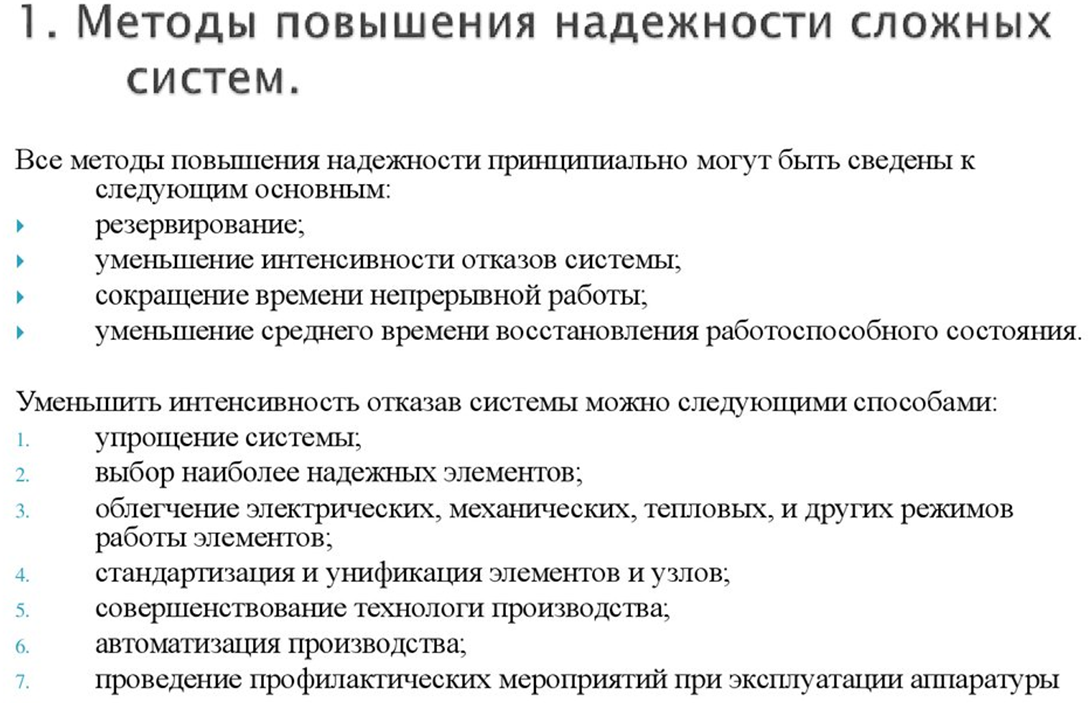
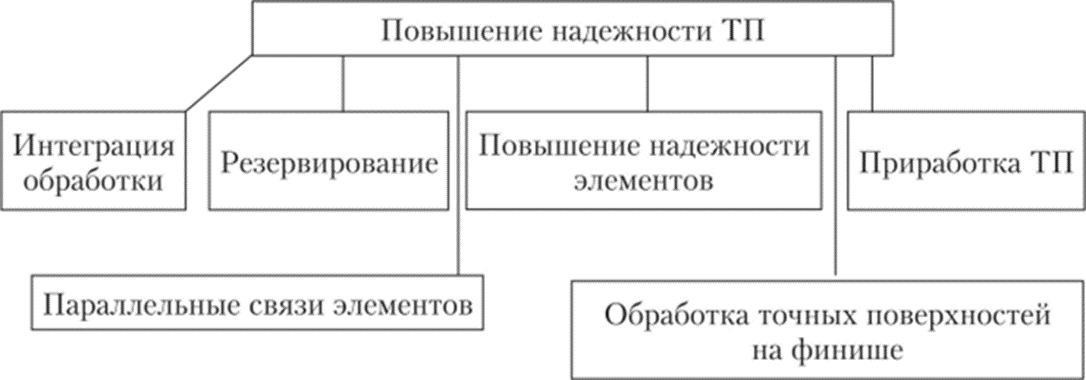
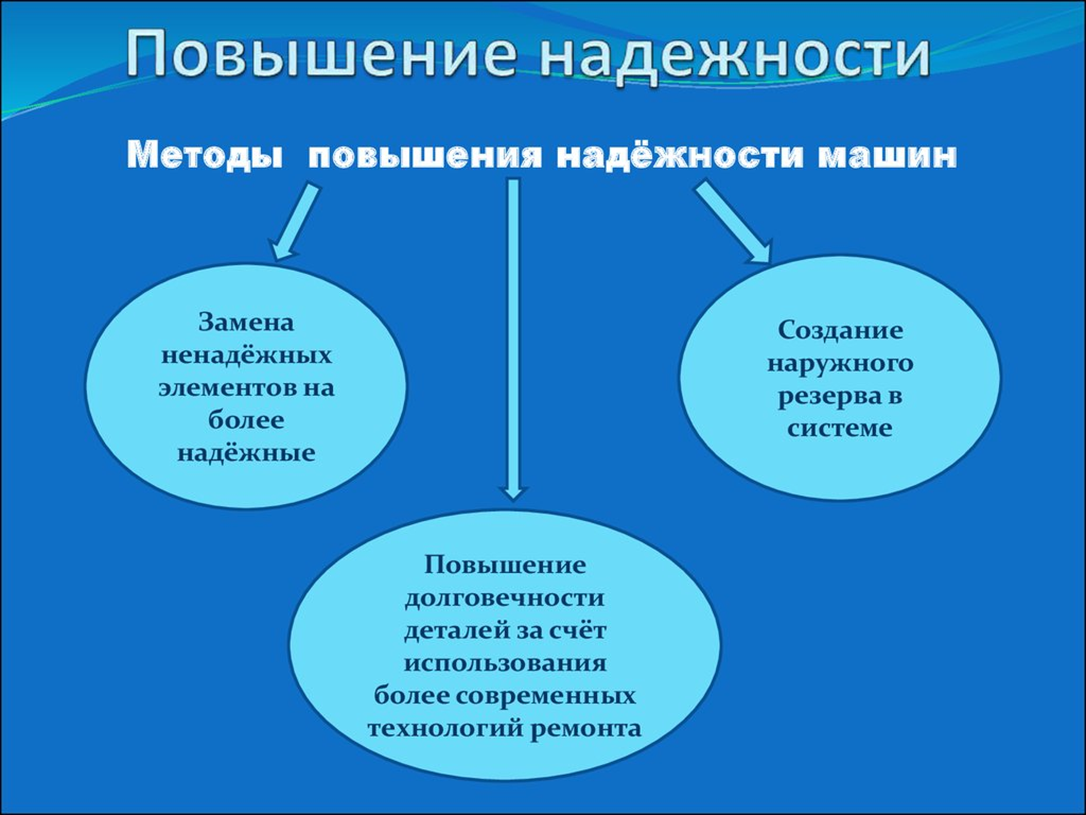
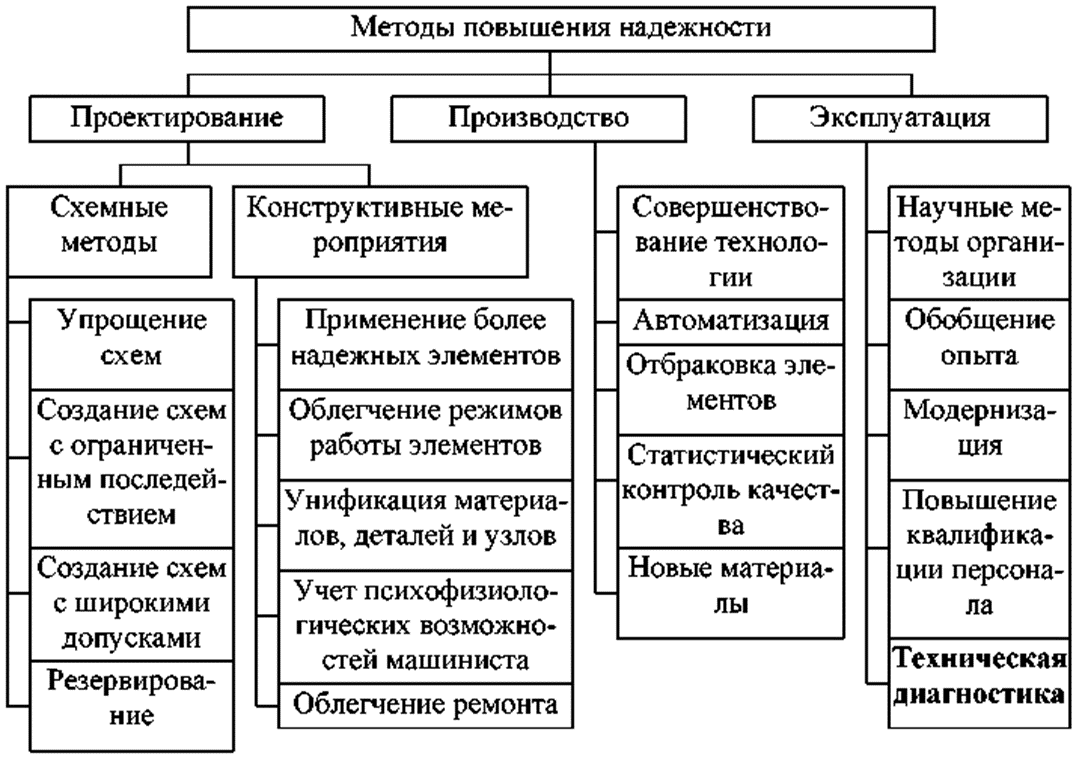
Основные пути повышения надежности и работоспособности машин.
Методы и возможности по повышению надежности машин весьма разнообразны и связаны со всеми этапами проектирования, изготовления и эксплуатации машин. Проводимые в этой области мероприятия можно разбить на несколько генеральных направлений.
Одно из основных направлений - это повышение стойкости изделий к внешним воздействиям. Сюда относятся методы создания прочных, жестких, износостойких узлов за счет их рациональной конструкции и применения материалов с соответствующими свойствами.
Данное направление объединяет все те новейшие достижения в области конструирования и технологии, которые позволяют увеличивать стойкость узлов и механизмов по отношению к тем воздействиям, которые характерны для данного типа машин.
Повышение сопротивляемости изделия внешним воздействиям тесно связано с задачами, встающими перед конструкторами, технологами и эксплуатационниками не только в связи с надежностью, но и с необходимостью обеспечивать заданные технические характеристики изделия, повышать производительность и быстроходность машин, уменьшать их габариты и металлоемкость.
К методам повышения сопротивляемости машины внешним воздействиям относятся, например, рассмотренные выше выбор износостойких материалов, уменьшение нагрузок, действующих на механизмы, применение рациональных методов смазки, исключение влияния технологической наследственности и другие.
Однако возможности сопротивления внешним воздействиям не безграничны. Практически невозможно обеспечить во всех механизмах только жидкостное трение и иметь неизнашивающиеся сопряжения, сложно создать материалы, которые не деформировались бы и не изменяли своих размеров при колебании температуры и т.д.
Если к этому прибавить, что всегда имеются источники внешних и внутренних воздействий на машину и что требования к ее выходным параметрам все время повышаются, можно сказать, что указанные методы повышения надежности необходимы, но недостаточны. Они ограничены уровнем развития той или иной области техники.
Другой путь повышения надежности работы машин и изделий, их защита и изоляция от вредных воздействий. Здесь характерны такие методы, как установка машины на фундамент, защита поверхностей от запыления и загрязнения, создание для машин специальных условий по температуре и влажности и другие.
Во всех этих случаях создаются более благоприятные условия для работы машины. Например, создание термоконстантных производственных цехов с постоянными температурой и влажностью и со строгой регламентацией степени запыленности атмосферы не только обеспечивает выпуск точной и надежной продукции, но и повышает надежность работы прецизионного технологического оборудования. Различного рода виброизолирующие и амортизационные устройства предотвращают воздействие пиковых нагрузок, не пропускают вредные для изделия частоты. К защитным устройствам относятся также экраны, охраняющие изделие от тепловых излучений и радиации, покрытия и специальные устройства для защиты от влаги и агрессивных сред, механизмы, удаляющие отходы производства, фильтры, очищающие масло, воздух и топливо, и многие другие. Однако возможности по изоляции машины от внешних воздействий также ограничены, они требуют, как правило, существенных затрат, не всегда исключают основные причины, снижающие надежность машины. Следует иметь в виду, что в машине имеются внутренние источники возмущений (вибрации самой машины, тепловыделение в узлах и механизмах и т.п.), влияние которых трудно изолировать.
Во многих случаях добиться повышения надежности можно не за счет дополнительных затрат на создание специальных устройств и использование новых материалов, а путем применения рациональных конструктивных решений.
С позиции надежности, оптимальной будет такая конструкция машины и ее элементов, когда с наименьшими затратами средств достигается наибольшая продолжительность работы отдельных узлов, механизмов и машины в целом при заданной безотказности и регламентированных затратах на ремонт и техническое обслуживание.
Например, выбор оптимальных размеров узла трения обеспечит более длительное сохранение им точности, выбор схемы механизма и допусков на сопряженные поверхности сократит период макроприработки, рациональный выбор типа механизма и расчет его на износ позволит при прочих равных условиях добиться более равномерного износа и меньшего его влияния на выходные параметры изделия и т.п.
В основу выбора рациональной конструкции должны быть положены расчеты, связывающие изменение выходных параметров изделия с процессами повреждения, и методы прогнозирования параметрической надежности, рассмотренные выше. Это позволяет находить такие решения, когда износ, усталость, деформация, коррозия и т.п. будут оказывать минимальное влияние на выходные параметры изделия. Конструкция должна быть также рациональной с точки зрения ее ремонтопригодности и приспособленности к диагностированию.
Перспективным направлением для создания работоспособных высокоэффективных машин является применение автоматики для повышения их надежности.
Проблема надежности машин возникла, в первую очередь, в связи с их широкой автоматизацией, с необходимостью обеспечить бесперебойную работу и взаимодействие механических, электронных, электрических, гидравлических и других устройств.
Автоматизация усложняет решение проблемы надежности, так как появляются сложные, высокопроизводительные и энергонапряженные системы. Однако эти трудности возникают лишь до тех пор, пока для решения задач, связанных с повышением надежности, привлекается только тот арсенал средств, который применим и для обычных неавтоматизированных машин.
Конечно, для машин-автоматов еще более важно, чем для обычных машин, совершенствовать качество применяемых материалов, методы смазки, конструктивные формы деталей и узлов. Однако имеется еще одно мощное средство для решения проблемы надежности. Это средство - применение самой автоматики для обеспечения длительного выполнения машиной своего служебного назначения в разнообразных условиях эксплуатации.
Применение в машинах-автоматах управляющих цепей с различными датчиками, расширение и качественное изменение функций, выполняемых автоматом, проникновение идей технической кибернетики в принцип действия машин, все более широкое применение мехатронных устройств, в которых органически взаимодействуют механика и электроника, - все это позволяет осуществлять широкое использование средств автоматики в новом аспекте.
Применение самонастраивающихся и саморегулируемых машин, которые подобно живым организмам обладают функциями приспособления к изменившимся условиям работы и восстановления утраченной работоспособности, позволяет машине не только обладать способностью выполнять заданную работу (например, обеспечивать ход технологического процесса), но и осуществлять свои функции длительное время, не опасаясь как внешних воздействий, так и процессов, происходящих в самой машине. В настоящее время эти тенденции характерны для многих машин, например транспортных, технологических, энергетических и др.
У этих машин в системы управления включаются, как правило, датчики с обратной связью, в результате чего машина может автоматически регулировать свои действия, учитывать реальную обстановку, изменять характер и режимы функционирования.
Такие «разумные машины» (Machine Intelligence) одновременно с задачей рационального управления функционированием машины решают частично и задачу обеспечения параметрической надежности, поскольку система управления контро-
лирует ряд выходных параметров.
Дальнейшее развитие этих идей и использование автоматических систем для управления специальными механизмами подналадки, регулировки и защиты, расширение функций самой системы управления и контроль за изменением выходных параметров открывают широкие возможности для достижения высокого уровня параметрической надежности машины.
Поскольку изменение технического состояния машины при ее эксплуатации связано с динамическими процессами, и машина взаимодействует с ними как система автоматического регулирования, управление этим состоянием и воздействие и на процессы, и на параметры машины, и на внешние возмущения - перспективный путь решения многих задач надежности там, где тривиальные методы уже исчерпаны. В качестве примеров можно привести такие автоматические системы, как системы стабилизации или создания заданных тепловых и деформационных полей машины, изменяющихся в процессе эксплуатации; системы управления зазорами, толщиной масляной пленки или положением элементов для ответственных механизмов при их износе или деформации; системы коррекции движения рабочих органов машины при изменении геометрических и силовых параметров; системы управления профилактическими операциями и для осуществления диагностических процедур. Во всех этих случаях вырабатываются решения по регулированию параметров и режимов работы машины.
В настоящее время, особенно в связи с успехами вычислительной техники и средств управления, появляется большое число оригинальных и эффективных устройств, автоматизирующих различные функции машин и систем.
Это направление имеет практически неограниченные возможности по повышению надежности, так как, основываясь на принципах кибернетики, можно для машины любой сложности обеспечить необходимую работоспособность.
В качестве резюме на рисунке 1 указаны основные методы повышения надежности машин и приведены примеры соответствующих решений. Так, кузов автомобиля, его подвески, эластичные шины и другие элементы должны быть стойкими к динамическим и ударным воздействиям при движении машины; установка прецизионного станка на специальный фундамент позволяет изолировать его от внешних динамических воздействий. Конструкция трубоукладчика позволяет воспринимать нагрузки, создающие большие опрокидывающие моменты, робот с «искусственным зрением» обеспечивает за счет системы управления с обратной связью точные перемещения рабочего органа (захватов) в заданную позицию по оптимальной траектории.
Обеспечение необходимого уровня надежности сложной машины осуществляется, как правило, с использованием всех указанных методов. Выбор наиболее рациональных решений зависит, в первую очередь, от полноты и достоверности информации о надежности машины. Основную ценность представляет информация, полученная на ранних стадиях создания новой машины, в результате чего становится возможным установить основные факторы, определяющие требуемый уровень надежности.
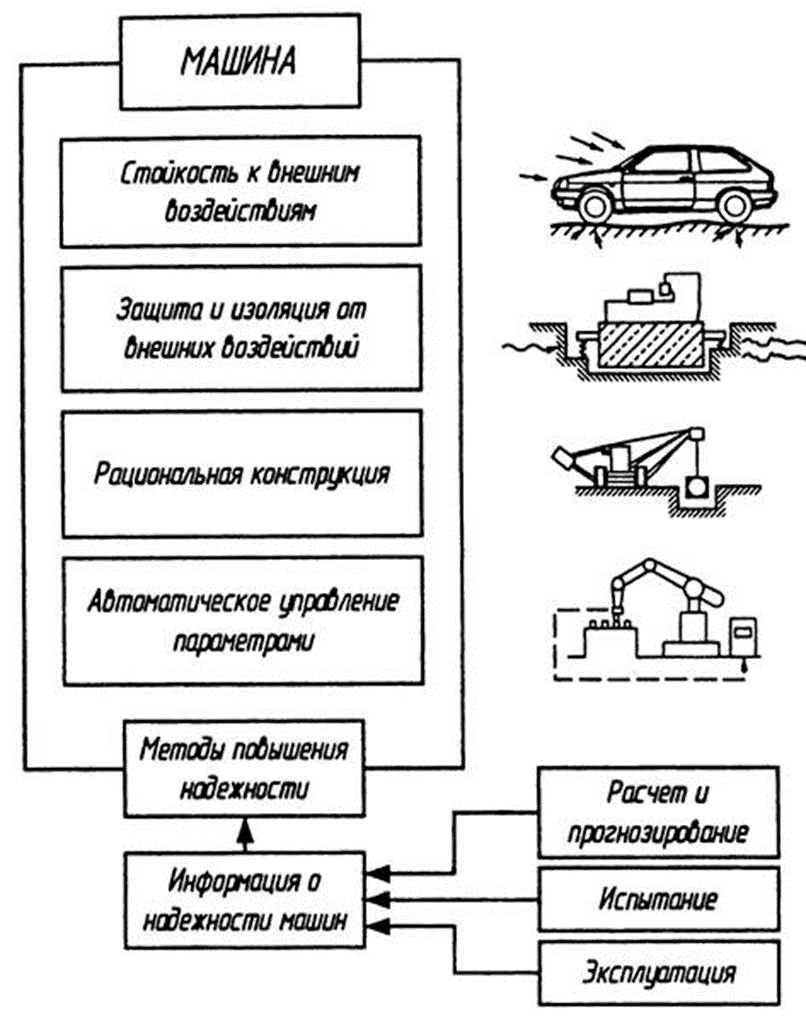
Рис. 1. Основные методы повышения надежности машин
В большинстве случаев реальная ситуация при проектировании новой машины такова, что характеристики ее надежности определены лишь приблизительно, нет гарантии соблюдения их значений при использовании машины, и только статистика, задним числом, после длительной эксплуатации большого числа машин данного типа позволит выявить действительные показатели надежности.
Поэтому расчет и прогнозирование надежности машины, регламентация и обеспечение показателей надежности, нормирование скоростей протекания процессов старения, определение еще на стадии проектирования области состояния машины - все это необходимо для решения коренных задач надежности.
Наиболее совершенной, с позиции надежности, будет та машина, параметры которой в течение всего периода эксплуатации будут находиться в установленных пределах. Для этого желательно иметь машину, которая способна автоматически восстанавливать свою работоспособность и осуществлять профилактические мероприятия, машину, которая при возникновении аварийных ситуаций приспособлена для их предотвращения или локализации тяжелых последствий, машину, информационные системы которой дают сведения о ее состоянии, а она, обладая «искусственным интеллектом», выбирает наиболее рациональные условия функционирования.
Создание машин, сохраняющих свое качество в течение всего периода использования, - одно из основных направлений машиностроения.
Контрольные вопросы.
1. По каким признакам классифицируют тракторы и автомобили?
2. Какой показатель является определяющим при разделении тракторов на тяговые классы?
3. Чем отличается модификация трактора от его базовой модели?
4. Из каких основных частей состоит трактор?
5. Назовите основные части автомобиля.
6. Из каких механизмов состоит шасси автомобиля?
7. Охарактеризуйте две любые базовые модели тракторов разных тяговых классов.
8. Для чего необходимо резервирование элементов и систем?
9. Что дает пластическое деформирование поверхности стальными или стеклянными микрошариками?
10. Что такое эксплуатация «по состоянию»?
11. Как осуществляется обеспечение необходимого уровня надежности сложной машины?
12. Что такое термопластическое упрочнение?
13. Какая конструкция машины и ее элементов будет оптимальной с позиции надежности?
14. Что относятся к методам повышения сопротивляемости машины внешним воздействиям?
15. Какие виды изнашивания сопряжений машин наблюдаются одновременно?
16. По каким признакам можно классифицировать регулировочные устройства (РУ) тракторов?
17. Когда наступает предельные состояния составных частей тракторов?
18. Как классифицировать на основе анализа признаков, характеризующих нарушение работоспособности?
19. Что такое комплексный показатель качества продукции?
20. Назначение конструктивных показателей качества.
21. Признаки нарушения работоспособности тракторов.
22. К чему приводит эксплуатация тракторов в условиях повышенной запыленности воздуха?
23. Чем обусловлено изменение технического состояния автомобиля?
РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
|
№ п/п |
Автор, название, издательство, год издания |
|
ОСНОВНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Надежность технологических машин. Учебное пособие для ВУЗов, Шнырёв А.П., Тойгамбаев С.К., Мынжасаров Р.И. Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, - М.: 2008. 217с. |
|
2 |
Шнырев А.П. Производство деталей и сборочных единиц машин и оборудования природообустройства. Учебник для ВУЗов. – М: РИО МГУП. 2010. – 227с. |
|
3 |
Тойгамбаев С.К. Применение инструментальных материалов при резании металлов. Учебное пособие для ВУЗов, Рекомендован УМО ВУЗов МВТУ им.Н.Э. Баумана и СПбГПУ. Редакционно-издательский отдел МГУП, -М.: 2007. – 209 с. |
|
ДОПОЛНИТЕЛЬНАЯ ЛИТЕРАТУРА * |
|
|
1. |
Пучин Е.А., Новиков B.C., Очковский Н.А. и др. Технология ремонта машин. Учебник. Под ред. Е.А. Пучина - М.: КолосС-М.: 2007. - 488 с. |
|
2. |
Тойгамбаев С.К., Шнырёв А.П., Голиницкий П.В. Метрология. Стандартизация. Сертификация. Учебник. – М.: Изд. “Спутник +”. 2017г. – 375 с. |
|
3. |
Тойгамбаев С.К. Применение термодиффузионных процессов для упрочнения и восстановления деталей сельскохозяйственной техники. Монография. – М: РИО МГУП 2011. – 157с. |
|
4. |
Апатенко А.С. Контроль деталей транспортных и транспортно - технологических комплексов а 1. Учебное пособие. – М: РИО МГУП. 207. – 207с. |
|
5. |
Евграфов В.А. и др. Ремонт цилиндров гильз двигателей внутреннего сгорания. Учебное пособие. – М: МГУП. 2011. – 287с. |
|
6 |
Евграфов В.А., Апатенко А.С., Орлов Б.Н. и др. Учет надежности при формирований технологических комплексов машин и оборудования в природообустройстве. Учебное пособие. – М: РИО МГУП. 2014. 267с. |
|
7. |
http://www.studentlibrary.ru/book/ISBN9785930938975.html (открытый доступ |
|
8. |
. http://www.studentlibrary.ru/book/ISBN9785930938920.html (открытый доступ |
|
9. |
http://lib.sstu.ru/books/Ld_266.pdf. (открытый доступ). |
|
|
|